

كيف تُصنع الأكياس الورقية — من الشجرة إلى الوجبات الجاهزة: شرح كامل لعملية التصنيع
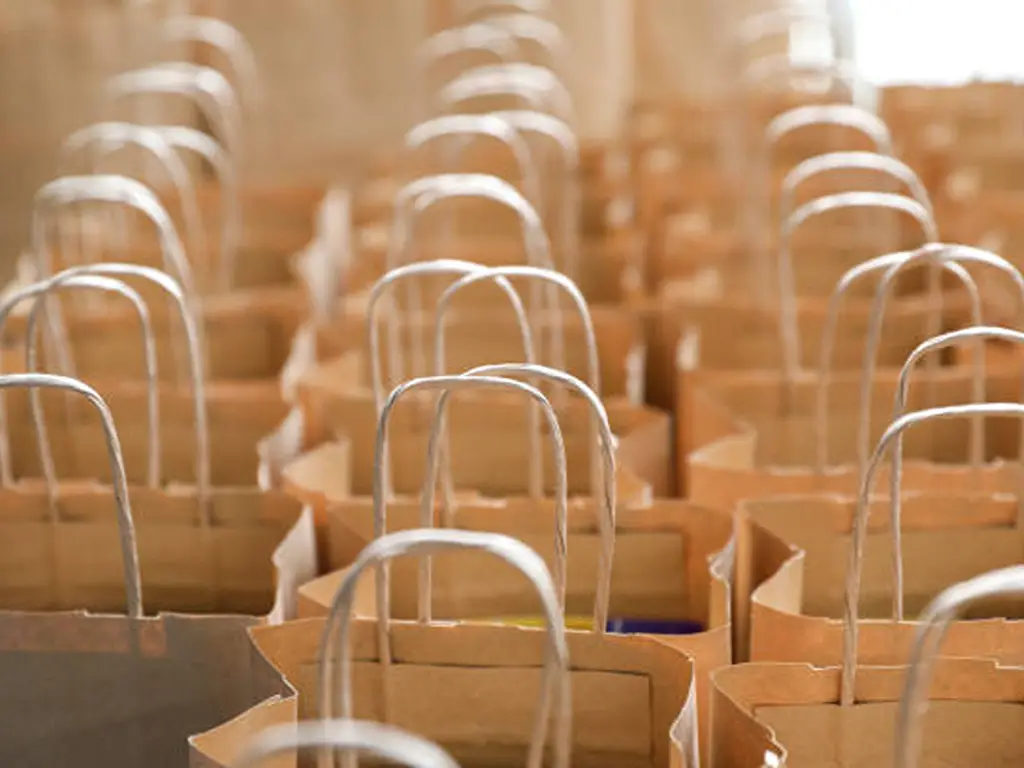
عندما تمسك بكيس ورقي — سواء كان يحمل معجناتك الصباحية، أو برغرًا جاهزًا، أو مشترياتك من متجر — فإنك تمسك بالنتيجة النهائية لعملية صناعية معقدة بشكل مدهش. يبدو الكيس بسيطًا، لكن الرحلة التي قادته إلى الوجود أبعد ما تكون عن البساطة.
في العقد الماضي، عادت الأكياس الورقية لتحتل مركز الصدارة مجددًا مع تخلّي الشركات والمستهلكين عن المواد البلاستيكية التي تُستخدم لمرة واحدة. ويشهد قطاع تغليف المواد الغذائية وحده نموًّا بنسبة تقارب 7% سنويًّا، حيث تحل البدائل الورقية تدريجيًّا محل نظيراتها البلاستيكية في المطاعم والمخابز وسلاسل المقاهي ومتاجر البيع بالتجزئة. ومع ذلك، وعلى الرغم من انتشارها الواسع، لم يسبق لمعظم الناس أن شاهدوا كيف تُصنع الأكياس الورقية فعليًّا.
يتتبع هذا المقال مسار التصنيع بالكامل — بدءًا من ألياف الخشب الخام وصولاً إلى الكيس النهائي الآمن للاستخدام الغذائي — ويشرح خلال ذلك ما الذي يميز الكيس الورقي المصنوع بعناية عن الكيس الذي يتفكك.

01 أين تبدأ الأكياس الورقية — المواد الخام وعملية تصنيع عجينة الورق الكرافت
لا تبدأ قصة كل كيس ورقي في أرضية المصنع، بل في الغابة. وجودة المادة الخام — أي ألياف الخشب نفسها — هي التي تحدد الحد الأقصى لكل ما يليها: القوة، وقابلية الطباعة، وسلامة الأغذية، والمتانة.
عملية كرافت — تحويل الخشب إلى ألياف ورقية متينة
الطريقة السائدة لتصنيع عجينة الورق المستخدمة في إنتاج الأكياس الورقية هي عملية الطاقة، وقد سُميت بهذا الاسم استنادًا إلى الكلمة الألمانية التي تعني «القوة»، مما يوضح بالضبط ما الذي تعطي له الأولوية. وعلى عكس عملية تصنيع اللب الميكانيكية، التي تكتفي بطحن الخشب إلى ألياف وتفكيك سلاسل السليلوز في أثناء العملية، فإن عملية تصنيع اللب بالكرافت تستخدم الكيمياء لإذابة اللجنين الذي يربط ألياف الخشب ببعضها البعض بشكل انتقائي، مع ترك خيوط السليلوز الطويلة سليمة.
وإليكم كيفية عملها. تُحمل رقائق الخشب — التي تأتي عادةً من الأخشاب اللينة مثل الصنوبر أو التنوب، والتي يبلغ طول أليافها من 3 إلى 5 مليمترات — في أوعية ضغط كبيرة تُسمى «أجهزة الهضم». وفي الداخل، تُعالج عند درجة حرارة تتراوح بين 150 و170 درجة مئوية في محلول كيميائي يُعرف باسم «السائل الأبيض»، وهو خليط من هيدروكسيد الصوديوم وكبريتيد الصوديوم. تعمل هذه المواد الكيميائية على إذابة اللجنين — وهو البوليمر الطبيعي الذي يعمل بمثابة مادة لاصقة بين ألياف الخشب — دون تدمير السليلوز نفسه. والنتيجة هي ملاط ليفي يحتوي على ألياف طويلة وقوية وسليمة، ستمنح الأكياس الورقية في النهاية مقاومتها للتمزق وقدرتها على تحمل الأحمال.
بعد الطهي، تُغسل اللب، وتُصفى لإزالة أي شوائب متبقية، وأحيانًا تُبيض. ينتج عن اللب غير المبيض ورق الكرافت البني الطبيعي المألوف، بينما ينتج عن اللب المبيض سطحًا أبيض ناصعًا مثاليًّا للعلامات التجارية الفاخرة. في هذه المرحلة، قد تضيف الشركات المصنعة مواد حشو مثل كربونات الكالسيوم (عادةً ما تتراوح نسبتها بين 10 و20 في المائة من وزن الورق) لتحسين السطوع، والعتامة، ونعومة السطح من أجل الطباعة.
الورق البكر أم المعاد تدويره أم ورق الكرافت — أيّ نوع من الورق يُصنع منه أفضل كيس؟
ليست جميع مواد الأكياس الورقية متشابهة. فاختيار نوع الورق يؤثر بشكل مباشر على أداء الكيس ومظهره ومدى تحمله مع مرور الوقت. وفيما يلي مقارنة بين الفئات الرئيسية:
| المواد | مصدر الألياف | القوة | المظهر | الأكثر ملاءمة لـ |
|---|---|---|---|---|
| فيرجن كرافت | لب الخشب اللين الطازج | الأعلى جودة — ألياف طويلة وسليمة | بني طبيعي أو أبيض مبيض | أكياس التسوق المتينة، توصيل الطعام |
| الورق المعاد تدويره | النفايات ما بعد الاستهلاك | متوسطة — ألياف أقصر ناتجة عن المعالجة السابقة | بني مائل إلى الرمادي، أقل اتساقًا | حقائب خفيفة الوزن، وعلامات تجارية تهتم بالبيئة |
| الورق المطلي | ورق كرافت + طبقة من البولي إيثيلين/البلاستيك الحيوي | مقاومة عالية + حاجز ضد الرطوبة | لمسة نهائية لامعة أو غير لامعة | الأطعمة الدهنية، المنتجات المجمدة، متاجر التجزئة الفاخرة |
| السبورة البيضاء (SBS) | لب الورق البكر المبيض | صلابة معتدلة | أبيض ناعم، سطح ممتاز للطباعة | أكياس هدايا فاخرة، عبوات مستحضرات التجميل |
ويُعد وزن الورق — الذي يُقاس بالجرام لكل متر مربع، أو GSM — أمرًا لا يقل أهمية. فقد تُصنع الأكياس الخفيفة المخصصة للمخبوزات من ورق يتراوح وزنه بين 30 و60 GSM. أما أكياس التسوق المتينة المخصصة للبيع بالتجزئة والقادرة على حمل عدة كيلوغرامات، فتتطلب عادةً ورقًا يتراوح وزنه بين 70 و100 GSM. ويمكن أن يصل وزن أكياس الوجبات الجاهزة والتوصيل المخصصة للاستخدام المكثف إلى 150 GSM. وعندما يتمزق الكيس تحت تأثير الحمل، غالبًا ما يمكن إرجاع السبب الجذري إلى هذه المرحلة: إما أن وزن الورق (GSM) كان أقل من اللازم لهذه المهمة، أو أن طول الألياف كان قصيرًا جدًّا بحيث لم يتمكن من الصمود تحت الضغط.
02 من اللب إلى الورق — هندسة تشكيل الأوراق وقوتها

بمجرد أن يصبح اللب جاهزًا، يتم ضخه على شكل ملاط — يتكون من حوالي 99 في المائة من الماء و1 في المائة من الألياف — على شبكة سلكية سريعة الحركة. وأثناء تحرك الشبكة، يتصرف الماء عبر فتحاتها بفعل الجاذبية والشفط، تاركًا وراءه نسيجًا رقيقًا ورطبًا من ألياف السليلوز المتشابكة. هذه هي اللحظة التي يولد فيها الورق.
ثم تمر اللفافة الرطبة عبر سلسلة من أسطوانات الضغط الثقيلة التي تعصر المزيد من الماء وتضغط الألياف معًا. في هذه المرحلة، لا تزال الورقة تحتوي على ما يقارب 50 إلى 60 في المائة من الرطوبة. ومن قسم الضغط، يدخل الورق إلى سلسلة من أسطوانات التجفيف التي يتم تسخينها بالبخار وتعمل بدرجة حرارة تتراوح بين 120 و140 درجة مئوية. وبحلول وقت خروجه، يكون محتوى الرطوبة فيه قد انخفض إلى نسبة تتراوح بين 4 و8 في المائة يتم التحكم فيها بدقة — جاف بما يكفي ليكون مستقرًا، ورطب بما يكفي ليظل مرنًا.
يُلف الورق المجفف في لفائف ضخمة تُسمى «لفائف جامبو»، والتي يمكن أن يتراوح قطرها بين 3 و5 أمتار وعرضها بين 2 و4 أمتار. وهناك رقمان يكتسيان أهمية قصوى في هذه المرحلة: الرقم اتساق نظام GSM على طول عرض اللفة بالكامل (يشير الانحراف الذي يتجاوز ±2 في المائة إلى عدم استقرار العملية) و تجانس الرطوبة (قد تؤدي هذه الاختلافات إلى انحراف الورق أثناء عمليات الطباعة اللاحقة). وهذه ليست مجرد مقاييس مجردة، بل هي المتغيرات الهندسية التي تحدد ما إذا كانت 100,000 حقيبة من نفس الدفعة الإنتاجية ستتمتع جميعها بنفس الملمس والأداء.
03 العلامة التجارية على الورق — تقنيات الطباعة والتخصيص التي تحدد ملامح الحقيبة
A plain paper bag is a commodity. A printed paper bag is a brand asset. This stage transforms the blank paper surface into a canvas for logos, colors, and design, and the choices made here affect everything from cost structure to food safety compliance.
Flexo vs. Offset — Choosing the Right Printing Method
Two printing technologies dominate paper bag production, and they serve different needs.
Flexographic printing (Flexo) uses flexible photopolymer plates wrapped around rotating cylinders. Ink is transferred from an anilox roller to the plate, then directly onto the paper. Flexo runs at high speed — 300 to 600 meters per minute — making it the cost-effective choice for large production runs with relatively simple designs. Modern flexo presses can handle water-based and soy-based inks, which are critical for food-contact applications because they contain no volatile organic compounds.
الطباعة الأوفستية routes the image through an intermediate rubber blanket before it reaches the paper, producing sharper detail and smoother color gradients. With resolutions up to 300 lines per inch, offset is the go-to choice when a brand needs photographic-quality graphics or intricate patterns. The trade-off is higher setup cost, which makes it most economical for mid-to-large runs where the superior print quality justifies the investment.
A third option — digital printing — eliminates plates entirely, sending designs directly from file to press. It is ideal for short runs, samples, and personalized batches, though the per-unit cost runs higher than flexo or offset at scale.
For brands that need precise color matching — the exact shade of green in a company logo, for instance — both flexo and offset can use the Pantone Matching System. A well-calibrated press can hold color accuracy within a Delta E of 2, meaning the human eye can barely detect the difference between the printed result and the reference swatch.
- 300–600 m/min print speed
- Water/soy inks (food-safe)
- Best for: simple designs, large runs
- Up to 300 LPI resolution
- Photo-quality color graphics
- Best for: detailed branding
Beyond the Logo — Customization Options That Elevate Paper Bags
Printing is just one dimension of customization. The full palette of options available to brands today includes:
- الهيكل: Flat bags for bakeries, self-opening square (SOS) bags with gusseted sides for groceries, pinch-bottom bags for heavier items, and corrugated-reinforced options for e-commerce deliveries.
- Surface finishing: Matte or gloss coatings, embossed textures, foil stamping for metallic accents, and spot UV for selective high-gloss contrast.
- Handle types: Twisted paper cord (recyclable, supports 10 to 15 kilograms), flat paper tape (slim profile, comfortable), cotton or ribbon rope (premium feel), and die-cut carry holes (minimalist, no separate attachment).
- Functional coatings: Grease-resistant barriers for fried foods, moisture-resistant layers for cold drinks, and anti-slip textures for secure stacking.
The design-to-production handoff requires precision. Most manufacturers request artwork at 300 dpi or higher in vector format — typically .ai, .pdf, or .cdr files. A professional setup can deliver a digital proof within one working day and a physical sample within 48 hours, allowing brands to see and feel their bag before committing to full production.
04 Shaping the Bag — Cutting, Folding, Gluing, and Handle Assembly
This is where the flat, printed paper roll becomes a three-dimensional object in seconds.
The transformation happens on high-speed bag-making machines that integrate four operations into a single continuous flow. First, the paper web is folded longitudinally and glued along one edge to create a continuous tube — a process called tube forming. A precision cutter then slices the tube into individual bag lengths, with a tolerance of less than 0.5 millimeters per cut.
The real engineering challenge is bottom forming. The bottom of a paper bag carries the entire weight of its contents, so the folding and gluing here must be faultless. The machine folds multiple paper flaps in sequence — typically an inner fold followed by an outer overlap — applies about 0.5 to 1 gram of adhesive per bag, and presses the assembly together under 50 to 100 PSI of pressure. For heavy-use bags, manufacturers may add a cardboard or paperboard insert that reinforces the base, distributing load stress across a wider area.
If the bag has handles, they are attached next. Twisted-paper handles are bonded with strong water-based adhesive and tested to support 10 to 15 kilograms without detachment. In advanced production lines, the handle-making and attachment units are integrated directly into the main bag-forming machine, so the raw paper enters at one end and finished, handled bags exit at the other — at speeds reaching 300 to 600 bags per minute.
Every fold, every glue seam, every handle attachment point is a potential failure point. A misaligned fold of half a millimeter at this stage compounds into a bag that leans, tears unevenly, or comes unglued under load. Precision is not a bonus. It is the difference between a bag that works and one that does not.
05 The Invisible Quality Guard — Inspection, Food Safety, and Certification
Up to this point, the process looks similar across most paper bag factories. What separates a reliable supplier from a risky one happens largely out of sight, on the quality control floor.
From Hourly Checks to Zero-Defect — How Quality Is Built Into Every Bag
In a well-run facility, quality control is not a final checkpoint. It is a continuous system embedded at every production stage.
- Incoming raw material inspection: Every batch of paper, ink, and adhesive is tested before it enters production. Paper is checked for grammage, thickness, moisture content, and supplier certification validity. Materials that do not meet spec are rejected at the gate.
- المراقبة أثناء العملية: أثناء الطباعة، يتحقق المشغلون من اتساق الألوان ودقة التسجيل على فترات منتظمة باستخدام كبائن إضاءة ومعايرة وأجهزة قياس الطيف الضوئي. وأثناء تشكيل الأكياس، يتحقق المفتشون من محاذاة الطيات، وتطبيق المادة اللاصقة، وسلامة خطوط التماس. وفي المنشآت التي تعمل وفقًا لمعايير جودة عالية، يُجرى فحص شامل كل ساعة — وهو ما يُعد أكثر تواترًا بكثير من المعيار السائد في الصناعة الذي يقتصر على مرة أو مرتين في كل نوبة عمل.
- إمكانية تتبع العيوب: يتم وضع علامة على كل كيس أو صندوق بتاريخ الإنتاج والوقت ورمز الدفعة. وفي حال اكتشاف عيب ما، فإن هذا الرمز يتيح لفريق الجودة تتبعه حتى الوصول إلى الآلة المحددة، ووردية العمل، وحتى لفة الورق التي صدر منها. وتطبق الشركات المصنعة الأكثر صرامة سياسة «صفر عيوب»: فإذا تم العثور على وحدة واحدة معيبة، يتم عزل كل المنتجات التي تم إنتاجها منذ آخر فحص جودة ناجح وإتلافها — وليس فقط تلك التي تحتوي على العيب الظاهر.
- الفحص النهائي قبل الشحن: قبل خروج البضائع من المصنع، تُجرى جولة أخيرة من الفحوصات — تستند عادةً إلى معايير أخذ العينات وفقًا لـ AQL (حد الجودة المقبول) — لفحص المظهر، والأبعاد، وقوة تثبيت المقبض، وملصقات الكرتون، وعلامات الشحن. وتحاكي اختبارات السقوط ظروف النقل للتأكد من أن العبوة ستصمد خلال الرحلة.
فهم الشهادات — FSC وBRC وFDA وما تعنيه بالنسبة لأكياس الورق الخاصة بك
بالنسبة لأي شخص يبحث عن أكياس ورقية — لا سيما لقطاع خدمات الطعام — قد يكون العدد الهائل من الاختصارات الواردة في قائمة شهادات الاعتماد الخاصة بالمورد أمرًا مربكًا. وفيما يلي شرح لمعنى أهم الشهادات فعليًّا، وكيفية التحقق منها:
| الشهادة | ما الذي يغطيه هذا البرنامج | لماذا يُعد هذا الأمر مهمًا بالنسبة للأكياس الورقية | كيفية التحقق |
|---|---|---|---|
| ISO 9001 | نظام إدارة الجودة | يتمتع المصنع بعمليات مراقبة الجودة الموثقة والقابلة للتدقيق | قاعدة بيانات IAF CertSearch (iafcertsearch.org) |
| ISO 14001 | الإدارة البيئية | يقوم المصنع بقياس ومراقبة أثره البيئي | كما هو مذكور أعلاه |
| BRCGS (الدرجة أ+) | سلامة الأغذية في مجال التغليف | يستوفي المصنع أعلى المعايير العالمية لإنتاج التغليفات التي تتلامس مع الأغذية وفقًا لمعايير النظافة الصحية | دليل BRCGS (brcgs.com) |
| سلسلة المسؤولية من FSC | سلسلة المسؤولية في مجال الحراجة المستدامة | يمكن إرجاع أصل ألياف الورق إلى غابات تُدار بطريقة مسؤولة | قاعدة البيانات العامة التابعة لمجلس رعاية الغابات (FSC) (info.fsc.org) — تتطلب رمز الشهادة |
| FDA 21 CFR 176 | سلامة المواد التي تتلامس مع الأغذية في الولايات المتحدة | الورق والأحبار والمواد اللاصقة آمنة للاستخدام في حالة التلامس غير المباشر مع الأغذية | محدد في قانون اللوائح الفيدرالية للولايات المتحدة (ecfr.gov) |
| LFGB | السلامة في ألمانيا/الاتحاد الأوروبي فيما يتعلق بالمواد الملامسة للأغذية | يستوفي المتطلبات الأوروبية الصارمة لسلامة الأغذية، والتي غالبًا ما تكون أكثر صرامة من المعايير الأساسية التي تضعها إدارة الغذاء والدواء الأمريكية (FDA) | تقارير الاختبار الصادرة عن المورد من مختبرات معتمدة وفقًا لمعيار ISO/IEC 17025 |
| BPI | القابلية للتحلل البيولوجي | تم اعتماد هذا المنتج باعتباره قابلاً للتحلل في منشآت التسميد التجارية | كتالوج المنتجات الحاصلة على شهادة BPI (bpiworld.org) |
عندما يدعي أحد الموردين أنه «متوافق مع معايير إدارة الغذاء والدواء الأمريكية (FDA)»، فإن السؤال التالي المناسب هو: «هل يمكنك أن تريني تقرير الاختبار الصادر عن مختبر معتمد وفقًا لمعيار ISO 17025، والذي يؤكد أن التركيبة المحددة للورق والحبر والمادة اللاصقة الخاصة بكم تستوفي متطلبات الجزء 176 من اللائحة 21 CFR الصادرة عن إدارة الغذاء والدواء الأمريكية (FDA)؟» سيكون لدى المصنع الموثوق به الوثائق الجاهزة. أما الرد الغامض فهو إشارة إلى ضرورة التعمق أكثر في الأمر — أو البحث في مكان آخر.
عادةً ما تحمل الشركات المصنعة المحترفة التي تخدم العلامات التجارية الغذائية العالمية مجموعةً من هذه الشهادات: ISO 9001 و14001 لنظم الإدارة، وBRC لسلامة الأغذية، وFSC للتوريد المسؤول، وFDA أو LFGB للامتثال لمتطلبات الأسواق المحددة. ويقوم الموردون ذوو السمعة الطيبة بنشر شهاداتهم علنًا على مواقعهم الإلكترونية ويرحبون بطلبات التحقق، لأن الشفافية بحد ذاتها تعد مؤشرًا على الجودة في صناعة التغليف بين الشركات (B2B) (الطريق، على سبيل المثال، تنشر الشركة قائمة شهادات الاعتماد التي حصلت عليها، بما في ذلك ISO 9001 وISO 14001 وBRC وFDA وLFGB وFSC). إذا كنت تقوم حالياً بتقييم الموردين، فإن طلب أرقام الشهادات والتحقق منها عبر قواعد البيانات المذكورة أعلاه سيمنحك معلومات أكثر مما يمكن أن تقدمه أي عرض مبيعات مُحكم الصياغة.
المراجع
- مجموعة KETE. «دليل تفصيلي: كيف تُصنع الأكياس الورقية». 2024. https://www.ketegroup.com/how-are-paper-bags-made/
- Millionpack. «كيف تُصنع الأكياس الورقية: كل ما تحتاج إلى معرفته». 2025. https://millionpack.com/how-are-paper-bags-made/
- ويكيبيديا. «كيس ورقي». https://en.wikipedia.org/wiki/Paper_bag
- أكاديمية PaperIndex. «قائمة مراجعة من 5 خطوات للتحقق من موردي الأكياس الورقية». 2025. https://www.paperindex.com/academy/the-5-step-paper-bag-supplier-verification-checklist/
- شركة نانوانغ للتغليف الورقي. «دليل الخبراء لتقييم مصنعي الأكياس الورقية في الصين». 2026. https://www.nanwangpaperbag.com/paper-bag-manufacturers-china-guide/
- الحكومة الأمريكية. «21 CFR الجزء 176 — المضافات الغذائية غير المباشرة: مكونات الورق والكرتون». المدونة الإلكترونية للوائح الاتحادية. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-176
- مجلس رعاية الغابات. «البحث العام في قاعدة بيانات FSC — بيانات الشهادات». https://info.fsc.org/
- YoonPak. «نبذة عن Yoon». https://www.yoonpak.com/about/
- YoonPak. «اتصل بنا». https://www.yoonpak.com/contact/
- YoonPak. الصفحة الرئيسية. https://www.yoonpak.com/
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean