

الدليل الشامل لتصنيع الأكواب الورقية: الآلات، والتكاليف، وتجنب التسربات
تطورت صناعة الأكواب الورقية من مجرد عملية طي بسيطة لتصبح مجالًا بالغ الأهمية في علم المواد والهندسة الدقيقة. في عصر يتسم بفرض متطلبات بيئية صارمة وهامش ربح ضئيل، لا يقتصر النجاح على مجرد امتلاك الآلات فحسب، بل يتطلب فهمًا عميقًا لفيزياء GSM، وحل المشكلات الفنية، والامتثال للمعايير. سواء كنت بصدد إنشاء مصنع على أحدث طراز أو تبحث عن شريك OEM مضمون عدم التسرب، فإن هذا الدليل يشرح بالتفصيل النظام البيئي للإنتاج بأكمله. اكتسب الرؤى الهندسية والفطنة التجارية اللازمة لاتخاذ قرارات حاسمة في بيئة المنافسة الحالية.
الوضع الحالي لصناعة الأكواب الورقية والتغيرات التشريعية
يُعد الانتقال العالمي من الرغوة والبلاستيك الصلب إلى الورق تحولًا لا رجعة فيه. ومع ذلك، فإن النظر إلى صناعة الأكواب الورقية على أنها «مصدر ربح سهل» لا يتطلب عوائق كبيرة يُعد خطأً استراتيجيًا. فاليوم، تتسم هذه الصناعة بمعايير تشريعية صارمة تحدد أساليب الإنتاج والوصول إلى الأسواق.
في الاتحاد الأوروبي، أعاد توجيه «المواد البلاستيكية ذات الاستخدام الواحد» (SUP) تعريف السوق. فأي كوب يحتوي حتى على ميكرون واحد من طلاء البولي إيثيلين (PE) التقليدي يُعتبر الآن قانونياً «منتجاً يحتوي على البلاستيك»، مما يستلزم وضع شعارات تحذيرية إلزامية ودفع ضرائب «المسؤولية الموسعة للمنتج» (EPR). وتفرض هذه اللوائح ضغوطاً مالية وتجارية هائلة على الشركات التي لا تزال تتمسك بالمواد القديمة.
على الصعيد العالمي، تطبق هيئات مثل إدارة الغذاء والدواء الأمريكية (FDA) والمكتب الفيدرالي الألماني للسلامة البيولوجية (BfR) معايير «المواد الملامسة للأغذية» (FCM) بصرامة. لم يعد تسويق منتج ما على أنه «خالٍ من البلاستيك» خيارًا، بل أصبح عقبة تقنية: ما لم يستخدم الكوب حواجز متطورة وقابلة لإعادة التحويل إلى لب الورق بالكامل، بحيث تتحلل في مسارات إعادة تدوير الورق القياسية، فإنه يواجه عقوبات شديدة بسبب «التضليل البيئي». ويؤدي هذا التطور التنظيمي إلى إقصاء الشركات ذات التكنولوجيا المتدنية، مما يُفرض إعادة التفكير جذريًّا في استراتيجية توريد المواد والتصنيع من الألف إلى الياء.
تحليل المواد الخام ومعضلة الطلاء
يكمن الأساس المطلق لأي مشروع مربح في مجال الأكواب الورقية في الإجابة عن سؤال حاسم وذو طابع تقني للغاية: ما الذي نستخدمه بالضبط لتصنيع الكوب؟ الإجابة ليست أبدًا مجرد «ورق جيد وسميك». بل هو توازن هندسي وكيميائي دقيق بين السلامة الهيكلية للورق المقوى (قوة الشد ومقاومة التمزق) والخصائص الكيميائية للطلاء العازل الذي يغطيه. ويُعد الفشل في إتقان هذا التوازن الدقيق السبب الرئيسي وراء تعرض العديد من الشركات عديمة الخبرة لمطالبات كوارثية تتعلق بالتسرب، مما يؤدي إلى تدمير سمعة العلامة التجارية وتكبد التزامات مالية ضخمة.
تصميم الورق المقوى الأساسي المثالي
يتم تشكيل الهيكل الأساسي للكوب الورقي باستخدام ورق مقوى متخصص صالح للاستخدام الغذائي، يُستخرج عادةً من لب الخشب طويل الألياف. وتُعد الألياف الطويلة — التي تُستمد عادةً من أشجار الخشب اللين مثل الصنوبر أو التنوب — ضرورية للغاية لأنها توفر أقصى قوة شد وصلابة هيكلية مطلوبتين لتحمل كل من عملية التشكيل الميكانيكية العنيفة والضغط الحراري الناتج عن السوائل المغلية. ومع ذلك، لا تتساوى جميع أنواع الورق المقوى في الجودة، وقد يؤدي الشراء من مصانع غير معتمدة إلى تباينات كارثية في السُمك ومحتوى الرطوبة. ولا تستخدم الشركات المصنعة المتميزة سوى الورق الوارد من موردين معترف بهم دوليًا وحاصلين على شهادتي ISO وBSCI، مثل Sun Paper وStora Enso وChenming Group وDupont، مما يضمن أن الخشب يتم حصاده من مزارع مُدارة بشكل مستدام وحاصلة على شهادة FSC.
المقياس الفيزيائي الأهم الذي يجب أن تفهمه عند اختيار الورق المقوى هو GSM (جرام لكل متر مربع). فسمك الورق وصلابته وعزلته الحرارية ترتبط ارتباطًا مباشرًا بسعة الكوب ودرجة الحرارة المقصودة لاستخدامه. ولا يمكنك اتباع نهج واحد يناسب جميع الحالات.
بالنسبة لأكواب المشروبات الساخنة القياسية (مثل أكواب القهوة سعة 12 أونصة أو 16 أونصة)، عادةً ما يحدد المصنعون سماكة الورق المقوى الأساسي بما يتراوح بين 250 و350 جرامًا في المتر المربع. وتستخدم أكواب المشروبات الساخنة عمومًا هيكلًا أحادي الجدار مع طبقة طلاء واحدة من البولي إيثيلين (PE) تُطبق حصريًّا على الجزء الداخلي من الكوب. وتعمل هذه الطبقة البوليمرية الداخلية على منع السائل الساخن من اختراق ألياف الورق ونقعها. ويبقى السطح الخارجي غير مطلي، مما يمنحه ملمسًا ورقيًّا طبيعيًّا غير لامع. أما بالنسبة لأكواب المشروبات الساخنة فائقة الجودة الموجهة للسوق الأوروبية، فغالبًا ما يستخدم المصنعون هيكلًا مزدوج الجدران — حيث يضيفون غلافًا خارجيًّا إضافيًّا من الورق المموج أو المسطح لإنشاء جيب هوائي عازل، مما يلغي تمامًا الحاجة إلى استخدام أغلفة القهوة الكرتونية المنفصلة.
على العكس من ذلك، يتطلب تصنيع أكواب المشروبات الباردة نهجًا هندسيًا وديناميكيا حراريًا مختلفًا تمامًا. إذا سكبت عن طريق الخطأ قهوة «كولد برو» المثلجة في كوب ساخن قياسي مصنوع من طبقة واحدة من البولي إيثيلين (Single-PE)، فإن القوانين الفيزيائية للديناميكا الحرارية ستتولى زمام الأمور على الفور تقريبًا. ونظرًا لأن المشروب أبرد بكثير من درجة حرارة الغرفة المحيطة، فسوف يتشكل التكثف بسرعة على السطح الخارجي للكوب. في غضون عشر إلى خمس عشرة دقيقة، ستتسرب هذه الرطوبة الخارجية بعمق إلى الطبقة الورقية الخارجية غير المحمية وغير المطلية. يؤدي هذا إلى تليين جدار الكوب بالكامل، وفقدانه لسلامته الهيكلية، وتحويله إلى عجينة، وانهياره في النهاية في يد العميل. لذلك، يجب أن تستخدم أكواب المشروبات الباردة دائمًا ورق مقوى مطلي بطبقتين من البولي إيثيلين (Double-PE) — مما يعني أن كل من الجزء الداخلي والخارجي للورق مغلفان بحاجز بلاستيكي لمنع تغلغل السائل الداخلي والتكثف الخارجي في آن واحد.
التحول إلى الطلاء المائي: ثورة في مجال الإحكام
كما ذكرنا سابقًا، فإن الورق بطبيعته ماءي (يحب الماء). وبدون طبقة واقية مقاومة للماء، فإن الكوب الورقي سيتحلل إلى عجينة ورقية في غضون ثوانٍ معدودة. لم يعد اختيار طبقة الطلاء الواقية هذه مجرد قرار وظيفي أو مالي؛ بل أصبح قرارًا تنظيميًّا صارمًا. وفي حين لا يزال البولي إيثيلين (PE) والأسيتيليك لactic (PLA) هما المكونان الأساسيان في الصناعة في الوقت الحالي، فقد برزت الطبقة المائية (التشتت المائي) بسرعة باعتبارها الحل النهائي والمستقبلي لضمان الامتثال الحقيقي لمعايير «خالية من البلاستيك».
| تكنولوجيا الطلاء | آلية الحاجز ومصدره | الامتثال للمعايير البيئية وتدوير المنتجات في نهاية دورة حياتها | آلية الإغلاق (حاسمة) | مؤشر التكاليف |
|---|---|---|---|---|
| PE (البولي إيثيلين) | غشاء بوليمر قياسي مصنوع من البترول، تم بثقه على اللوح. | غير قابل للتحلل. يخضع بشكل كبير لضرائب الاتحاد الأوروبي على المنتجات المصنوعة من البلاستيك أحادي الاستخدام (SUP) وشعارات التحذير الإلزامية. | سخان حراري / بالموجات فوق الصوتية | الأدنى (خط الأساس القياسي للقطاع) |
| PLA (حمض البوليلاكتيك) | بلاستيك حيوي نباتي المنشأ مستخلص من نشا الذرة أو قصب السكر (تفل قصب السكر). | قابل للتحلل الصناعي (يتطلب مرافق تعمل بدرجة حرارة 60 درجة مئوية). معتمد من قبل BPI وDIN. | الموجات فوق الصوتية (تتطلب احتكاكًا دقيقًا) | متوسط إلى مرتفع |
| طلاء مائي | تشتت بوليمر ذو أساس مائي يُطبق كالحبر الرقيق. | قابلة لإعادة التقطيع بالكامل. تتوافق تمامًا مع معيار «خالية من البلاستيك». يمكن التخلص منها مباشرةً ضمن مسارات إعادة تدوير الورق القياسية. | الانصهار بالهواء الساخن عالي الحرارة | الأعلى |
هناك اعتقاد خاطئ شائع — وغالبًا ما يكون مكلفًا للغاية — بين مالكي المصانع الجدد، وهو أن الطلاءات المائية الحديثة يمكن إحكام إغلاقها بفعالية باستخدام أبواق اللحام بالموجات فوق الصوتية القياسية التي تعمل بشكل مثالي مع مادة PLA وPE. وهذا غير صحيح من الناحية الفيزيائية. نظرًا لأن طبقات التشتت المائية أرق بكثير وتفتقر إلى «الكتلة البوليمرية» الكثيفة التي تتميز بها الأغشية التقليدية المبثوقة من PE/PLA، فإنها لا توفر مادة فيزيائية كافية لتوليد الحرارة اللازمة عبر الاحتكاك عالي التردد الناتج عن الموجات فوق الصوتية. لضمان السلامة الهيكلية المانعة للتسرب 100% مع الطلاءات المائية، يجب أن تستخدم آلات التشكيل الحديثة أنظمة هواء ساخن قسري متخصصة للغاية. تقوم هذه الأنظمة بنفخ هواء ساخن للغاية يتم التحكم فيه بدقة مباشرةً على خط التماس لتنشيط الطبقة الحاجزة الرقيقة من أجل اندماج جزيئي فوري. غالبًا ما يتم تجاهل هذه الفروق التكنولوجية الدقيقة من قبل مصنعي الآلات ذات الأسعار المنخفضة في آسيا، مما يدفع المشترين إلى شراء معدات غير متوافقة مع ورقهم الصديق للبيئة.
اقرأ أيضًا:
- توقف عن خسارة المال بسبب الهدر: الدليل الشامل لأسعار الأكواب الورقية وعائد الاستثمار
- الدليل الشامل لتوريد الأكواب الورقية الفارغة: توقف عن شراء المواد الخام الرديئة
عملية تصنيع الأكواب الورقية خطوة بخطوة
بمجرد الحصول على المواد المناسبة من الناحيتين الكيميائية والهيكلية، يجب أن تخضع لفائف الورق الخام الضخمة لعملية تحويل ميكانيكية عنيفة وسريعة، لكنها في غاية الدقة. ولا يتحقق التميز في التصنيع إلا من خلال الحفاظ على منطق صارم لا يقبل المساومة بين مراحل التحضير قبل الطباعة ومراحل التشكيل بعد الطباعة. وفي عالم التصنيع عالي السرعة، فإن أي انحراف يبلغ 0.5 ملم في مرحلة الطباعة سيؤدي حتمًا إلى معدل رفض كارثي يبلغ 10% في مرحلة التشكيل النهائية.
الطباعة الفلكسوغرافية المتقدمة: السلامة قبل السرعة
تبدأ رحلة التصنيع بلفائف ضخمة من الورق المقوى المطلي تزن عدة أطنان. وقبل الشروع في أي عملية قص أو تشكيل، يجب طباعة التصميم الفني للعلامة التجارية ومعلومات السلامة عليها. بالنسبة للأكواب الورقية المخصصة للتلامس المباشر مع الطعام، تُعد الطباعة الفلكسوغرافية (فليكسو) المعيار المطلق الموصى به دولياً لعمليات الإنتاج التجارية ذات الحجم الكبير. وفي حين قد يقترح بعض البائعين المهتمين بالميزانية أو المشترين غير المطلعين استخدام الطباعة الأوفست بسبب انخفاض تكاليف إعداد الألواح، يجب على المشترين المحترفين في قطاع الأعمال بين الشركات (B2B) رفض هذا الاقتراح رفضاً قاطعاً. تتضمن الطباعة الأوفست آلية نقل حبر وعملية تجفيف مختلفتين جذريًّا، مما يؤدي إلى زيادة كبيرة في مخاطر انتقال مركبات MOSH/MOAH (الهيدروكربونات المشبعة بالزيوت المعدنية/الهيدروكربونات العطرية). إذا انتقلت هذه الزيوت المعدنية إلى ألياف الورق ومن ثم إلى المشروب الساخن، فإن ذلك يؤدي إلى انتهاكات خطيرة لمعايير الامتثال الخاصة بـ FDA وLFGB وBfR، مما يؤدي إلى عمليات سحب واسعة النطاق للمنتجات.
تستخدم الطباعة الفلكسوغرافية الفاخرة أحبارًا من نوع 100% خالية من المذيبات، سواء كانت ذات أساس مائي أو أساس فول الصويا، ومناسبة للاستخدام الغذائي. ويضمن ذلك بيئة خالية تمامًا من السموم، مما يقضي على أي خطر لانتقال الروائح ويضمن بقاء المذاق الرقيق للقهوة أو الشاي الفاخر نقيًّا تمامًا. ولتحقيق إعادة إنتاج ألوان معقدة وعالية الدقة، يستخدم المصنعون المتميزون كل من لوحات ألوان CMYK ونظام مطابقة ألوان بانتون (PMS). يُطلب من العملاء تقديم ملفات تصميمية متجهة عالية الدقة تبلغ 300 نقطة في البوصة (مثل ملفات .ai أو .pdf أو .cdr). ويستعين شركاء تصنيع المعدات الأصلية (OEM) من الدرجة الأولى، مثل Yoonpak، بفرق مخصصة لتطوير المنتجات قادرة على تقديم نسخ تجريبية رقمية في غضون يوم عمل واحد، مما يسرع بشكل كبير من وقت طرح المنتجات الجديدة في السوق.
بعد مرحلة الطباعة مباشرةً، تنتقل لفة الورق مباشرةً إلى آلة القطع بالقالب المسطحة. تقوم الآلة بقص الشكل المسطح ثنائي الأبعاد لجدار الكوب بدقة، والمعروف عالميًا في الصناعة باسم «القطعة الخام على شكل مروحة». من الأهمية بمكان أن تلاحظ، عند إجراء حسابات العائد على الاستثمار (ROI) الخاصة بك، أن عملية القطع بالقالب هذه تولد بطبيعتها معدل نفايات لا مفر منه يتراوح بين 10% و15%. هذه النفايات الورقية هي حقيقة هندسية ناجمة عن تداخل الأنماط الدائرية والمنحنية على شرائط ورقية مستقيمة ومستطيلة الشكل. إذا لم تأخذ خطة عملك في الحسبان التخلص من 15% من أغلى المواد الخام لديك، فإن توقعاتك للربحية ستكون معيبة بشكل جوهري.
تشكيل القلب: تحقيق اللحام الجزيئي
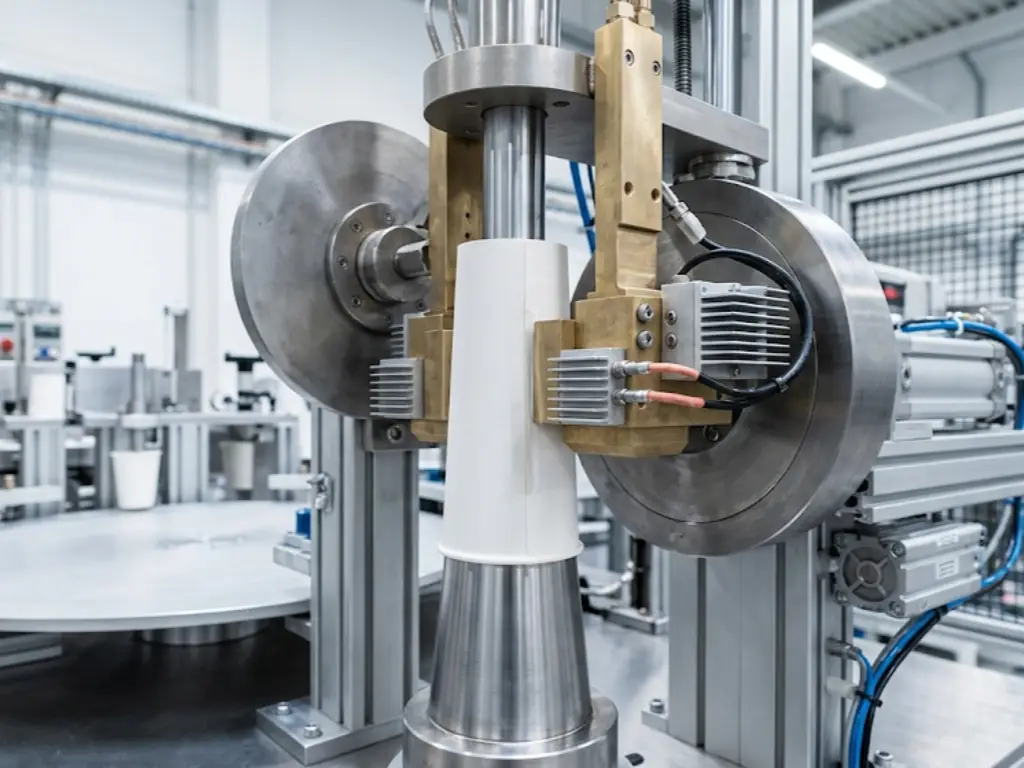
يحدث الانتقال الفعلي من قطعة خام مطبوعة ثنائية الأبعاد إلى وعاء ثلاثي الأبعاد مانع لتسرب الماء داخل آلة تشكيل الأكواب الورقية — وهي أعجوبة من التزامن الميكانيكي عالي التردد والدقة الهوائية. تقوم الآلة تلقائيًّا بتغذية القوالب المطبوعة على شكل مروحة إلى القرص الدوار الرئيسي. وفي الوقت نفسه، يتم تغذية لفة ورقية منفصلة وأضيق (مصممة خصيصًا لقاع الكوب، وغالبًا ما تكون ذات كثافة ورقية ومعامل تمدد مختلفين قليلاً) إلى الآلة، حيث تقوم قالب دائري شديد التحمل بقص الأقراص السفلية.
يمكن فهم عملية الختم بشكل أفضل من خلال تشبيهها بسحاب عالي التقنية ومكواة صناعية ثقيلة. لا تستخدم الطرق التقليدية الآمنة لتصنيع الأكواب الورقية أي غراء خارجي، وهو ما قد يشكل مخاطر جسيمة على سلامة الأغذية. وبدلاً من ذلك، تعتمد هذه الطرق كليًّا على الطبقة البلاستيكية أو المائية الموجودة مسبقًا على الورق. تقوم الآلة بلف القطعة الخام على شكل مروحة حول قالب مخروطي صلب من الفولاذ لتشكيل جدار الكوب. يتم تطبيق حرارة شديدة (أو احتكاك بالموجات فوق الصوتية) بشكل دقيق على خط التماس الجانبي المتداخل، مما يؤدي إلى إذابة الطلاء المصنوع من البولي إيثيلين (PE) أو البولي لاكتيد (PLA) بالقدر الكافي للوصول إلى حالة لزجة للغاية. وعلى الفور، يتم ضغط مئات الكيلوغرامات من الضغط الميكانيكي على خط التماس. وعندما يبرد الطلاء بعد جزء من الثانية، فإنه يخلق لحامًا جزيئيًّا دائمًا وغير قابل للتلف.
ويُعد إدخال القرص السفلي وإحكام إغلاقه عملية أكثر تعقيدًا، حيث تتطلب استخدام «مكبس شطيري ثلاثي الطبقات» متطور. يتم طي الحافة السفلية لجدار الكوب نحو الداخل، بحيث تتداخل بدقة مع الحافة ذات الحافة السفلية الموسعة للقرص السفلي. يتم تطبيق حرارة شديدة (تتراوح غالبًا بين 300 درجة مئوية و400 درجة مئوية للبولي إيثيلين القياسي) وضغط ميكانيكي شديد للتخريش، مما يؤدي إلى انصهار البولي إيثيلين في الجدار الداخلي، والبولي إيثيلين في القرص السفلي، والحافة المطوية معًا. تخلق عملية التخريش هذه نمطًا مميزًا يشبه خلية النحل أو نمطًا مضلعًا عند القاعدة، مما يزيد بشكل كبير من مساحة السطح التي ينصهر عليها البوليمر، مما ينتج عنه إحكام مانع لتسرب السوائل. وأخيرًا، تُدهن الحافة العلوية للكوب بكمية ضئيلة من زيت السيليكون المخصص للاستخدام الغذائي، ثم تُلف بإحكام نحو الخارج لتشكيل الحافة. ولا تقتصر عملية لف الحافة العلوية هذه على الجانب الجمالي أو راحة الشفاه فحسب؛ بل توفر صلابة هيكلية حاسمة للكوب بأكمله، مما يمنعه من الانهيار عند الإمساك به، ويخلق سطحًا أملسًا تمامًا لضمان إحكام إغلاق محكم ومقاوم للهواء عند تركيبه بغطاء بلاستيكي أو ورقي.
اختيار الآلات ومتطلبات البنية التحتية للمصنع
بالنسبة لرواد الأعمال الطموحين الذين يسعون إلى إنشاء منشأة تصنيع خاصة بهم، فإن اختيار المعدات المناسبة يمثل أكثر النفقات الرأسمالية أهميةً وتكلفةً التي ستتكبدونها. فالسوق العالمية تزخر بعدد كبير من سماسرة الآلات الذين يتبعون أساليب عدوانية، والذين غالبًا ما يحجبون التكاليف الضخمة الخفية للبنية التحتية اللازمة للحفاظ فعليًّا على كفاءة تشغيل هذه الآلات. يجب أن تدركوا أنكم لا تشترون مجرد آلة قائمة بذاتها؛ بل إنكم تبنيون نظامًا متكاملًا وحساسًا للغاية يعتمد على الأنظمة الهوائية والكهربائية.
تقنيات الختم الحراري مقابل تقنيات اللحام بالموجات فوق الصوتية
يتمثل العامل الأساسي الذي يميز آلات تصنيع الأكواب الورقية في الطريقة التي يتم بها تشغيل أجزائها المتحركة وكيفية إحكام إغلاق التماس الجانبي. دعونا نستعرض الفروق الواقعية والصريحة بين الأنظمة المبتدئة وخطوط الإنتاج الاحترافية عالية السرعة.
| فئة الجهاز | نظام النقل والاستقرار | تقنية الختم الجانبي | سرعة الإنتاج | توافق الطلاء والعمر التشغيلي |
|---|---|---|---|---|
| آلة ذات سرعة منخفضة/متوسطة ($15,000 – $25,000) | أنظمة تعمل بواسطة الكامة وذات سلسلة مفتوحة. معرضة بشدة للتآكل المادي والتمزق والتمدد بمرور الوقت. تتطلب تزييتًا يدويًّا مستمرًا. | سخان نحاسي (حراري). يعمل على إذابة البولي إيثيلين مباشرةً عن طريق التلامس المادي المطول. | 40 – 60 كوبًا في الدقيقة | مناسب حصريًّا لتقنية PE الأحادية فقط. غالبًا ما تؤدي محاولة استخدام تقنية PE المزدوجة على هذه الآلات إلى احتراق الطبقة الخارجية وتغير لونها إلى الأصفر. كما يؤدي ذلك إلى تقصير العمر الافتراضي الإجمالي للآلة وزيادة فترات التوقف عن العمل بسبب الصيانة. |
| آلة عالية السرعة ($40,000 – $80,000+) | أنظمة تعمل بتروس مغلقة تمامًا ومزودة بنظام تشحيم زيتي تلقائي ومستمر. تتميز بثبات عالٍ ومقاومة للاهتزازات. | اللحام بالموجات فوق الصوتية / الهواء الساخن القسري. يستخدم الاحتكاك عالي التردد أو نفثات هواء موجهة لدمج الطبقات على الفور دون حرقها. | 100 – 160+ كوبًا في الدقيقة | ضروري للغاية للطلاءات المزدوجة من البولي إيثيلين (PE) والبولي لاكتيد (PLA) والطلاءات المائية. يمنع أي اصفرار أو احتراق للطباعة الخارجية. مصمم ليعمل على مدار الساعة طوال أيام الأسبوع لعقود من الزمن. |
من المزالق الشائعة جدًّا والمدمرة التي يقع فيها اللاعبون الجدد اختيار آلة تسخين رخيصة لإنتاج أكواب باردة عالية الجودة بهدف توفير النفقات الرأسمالية الأولية. فمن المحتم أن يحرق السخان النحاسي الطلاء الخارجي المصنوع من البولي إيثيلين، مما يؤدي إلى مظهر نهائي قبيح وغير مقبول ومعدل رفض مرتفع للغاية. وإذا كنت تتعامل مع طلبات تجارية ضخمة لعلامات تجارية عالمية، فإن فترات التعطل الطويلة وهدر الورق المكلف الناتج عن آلة رخيصة سيتفوقان بسرعة على أي وفورات أولية. بالنسبة للإنتاج الجاد على نطاق صناعي، تُعد الآلات المغلقة التي تعمل بتروس والمزودة بقدرات الموجات فوق الصوتية أو الهواء الساخن المعيار الذي لا يمكن التنازل عنه.
اقرأ أيضًا: التكلفة الفعلية لآلة تصنيع الأكواب الورقية: لا داعي للتخمين بشأن هوامش الربح
سلامة الأنظمة الهوائية والتحكم البيئي: التكاليف الخفية للمصانع
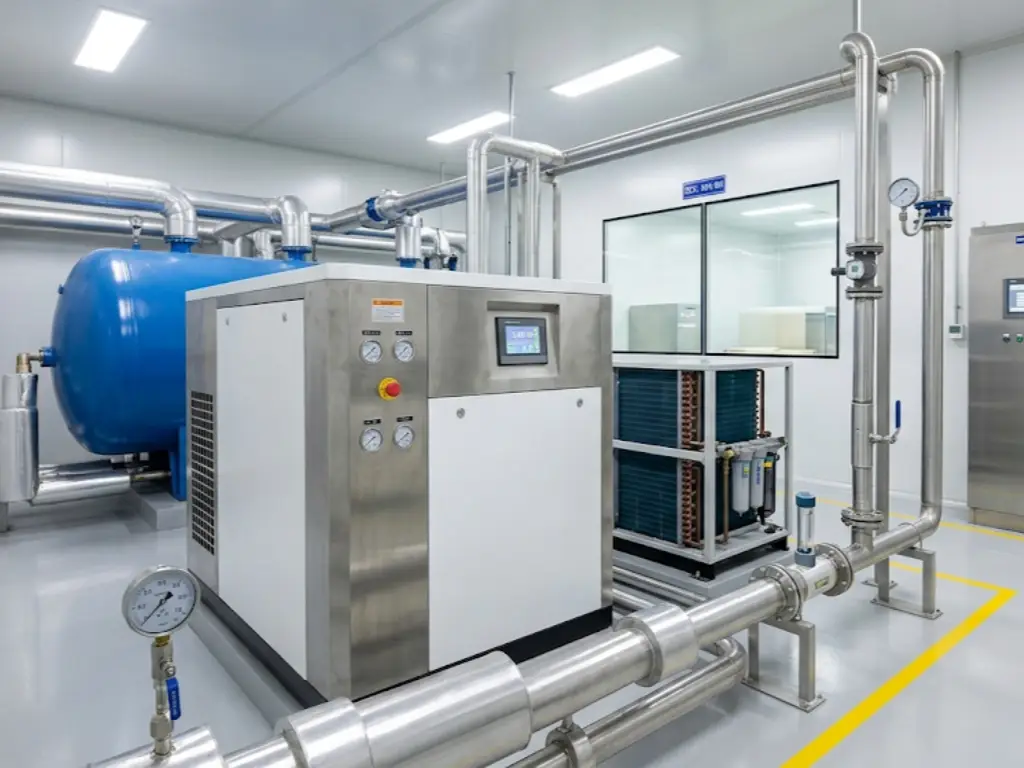
لا يمكن لآلة تصنيع الأكواب الورقية أن تعمل في بيئة خالية من الهواء، ولا يمكنها العمل في مرآب عادي. فهي تتطلب بنية أساسية متينة وصناعية. ويصاب العديد من المستثمرين الجدد بصدمة شديدة عند وصول الآلة المستوردة، حيث يدركون أن مستودعاتهم التجارية العادية لا تستطيع حتى تزويدها بالطاقة أو توفير الهواء الكافي لتشغيل النظام الهوائي. وفيما يلي المعايير الصارمة التي لا يمكن إنكارها والمتعلقة بالبنية التحتية والتي يجب عليك توفيرها:
- الطاقة الكهربائية ثلاثية الأطوار: تتطلب آلات التشكيل الصناعية مصدر طاقة كهربائي ثلاثي الأطوار مخصص بجهد 380 فولت وتردد 50 هرتز (أو 60 هرتز حسب منطقتك تحديدًا). إن محاولة تشغيل هذه المعدات الثقيلة على مصدر طاقة سكني أو تجاري خفيف أحادي الطور قياسي أمر مستحيل من الناحية الفنية، وسيؤدي على الفور إلى تلف محولات التيار في الآلة.
- ضواغط الهواء الصناعية عالية السعة: تعتمد آلة التشكيل بشكل كبير على النظام الهوائي لنفخ قطع الورق الخام في القوالب، وتشغيل سكاكين القطع، وإخراج الأكواب الجاهزة بقوة إلى طاولة التجميع. ورغم أن العديد من الوسطاء يقترحون أن ضغطًا يبلغ 0.4 ميجا باسكال كافٍ، إلا أن التجربة العملية في أرض المصنع تثبت عكس ذلك. ولمنع حدوث أعطال في تغذية الورق وضمان حركة الأسطوانات بسرعة البرق، يجب الحفاظ على استقرار إمداد الهواء بدرجة عالية 0.6 – 0.8 ميجا باسكال (6-8 بار) عند مدخل الجهاز، مع معدل CFM (قدم مكعب في الدقيقة) مرتفع جدًّا لدعم تشغيل عدة أجهزة في آن واحد.
- مجففات الهواء المبردة (أمر بالغ الأهمية): يُعد الهواء المضغوط العادي «قاتلًا صامتًا» لآلات تصنيع الأكواب الورقية. يجب عليك تركيب مجفف هواء مبرد من النوع الصناعي مباشرةً بعد الضاغط. يحتوي الهواء المضغوط بطبيعته على مستويات عالية من الرطوبة. وإذا وصلت هذه الرطوبة إلى الصمامات الكهرومغناطيسية الهوائية الحساسة، فإنها تتسبب في أكسدة سريعة وتآكل واختلال توقيت الأسطوانات. والأسوأ من ذلك، أن هذا الهواء الرطب يمكن أن ينفخ مباشرةً على قطع الورق الخام، مما يتسبب في انحراف موضعي وتليين وفشل مؤكد في الإغلاق المحكم. إن إمداد الهواء الجاف تمامًا والمستقر للغاية هو الفارق المطلق بين وقت تشغيل آلة 98% وبين عملية استكشاف الأعطال وإصلاحها المستمرة والمؤلمة.
- التحكم في المناخ ومتطلبات أنظمة التدفئة والتهوية وتكييف الهواء (HVAC): الورق مادة شديدة الامتصاص للرطوبة — فهو «يتنفس» باستمرار، حيث يمتص الرطوبة ويطلقها تبعًا لبيئته المحيطة. إذا كانت أرضية المصنع جافة جدًّا (رطوبة محيطة أقل من 40%)، تفقد ألياف الورق مرونتها وتصبح هشة. ويؤدي ذلك مباشرةً إلى عيب «انفجار الحافة» المخيف، حيث يتشقق الورق بشكل واسع أثناء عملية تجعيد الحافة العلوية. وعلى العكس من ذلك، تؤدي الرطوبة العالية إلى تليين الورق، مما يؤدي إلى انحشارات كارثية في وحدة التغذية. يجب أن تشتمل المنشآت الاحترافية من المستوى الأول على نظام شامل للتدفئة والتهوية وتكييف الهواء (HVAC) أو نظام ترطيب صناعي. ومن الناحية المثالية، يجب أن يضم المصنع نظامًا مخصصًا غرفة التكييف حيث تُترك قطع الورق الخام لتستقر وتستقر لمدة تتراوح بين 24 و48 ساعة في درجة حرارة محكومة تبلغ 22 درجة مئوية ورطوبة نسبية تبلغ 50%، قبل أن تصل إلى مرحلة التشكيل التي تتطلب ضغطًا عاليًا.
- قدرة تحمل الأرضية المقواة: تتراوح كتلة آلة التشكيل الحديثة عالية السرعة بين 2.5 و3.5 طن. ويجب أن تكون أرضية المصنع مبنية من الخرسانة المسلحة بشدة، ومستوية تمامًا باستخدام دقة الليزر لمنع حدوث أي اختلال ميكانيكي ناجم عن الاهتزازات عند السرعات العالية.
بروتوكولات مراقبة الجودة واستكشاف الأعطال وإصلاحها
حتى مع استخدام أفضل الآلات على الإطلاق في العالم، فإن الاختلافات الطبيعية في الورق، والتقلبات الطفيفة في درجات الحرارة، وإرهاق المشغلين قد تؤدي إلى ظهور عيوب. وفي قطاع الضيافة وخدمات الطعام بين الشركات (B2B) الذي تتسم فيه المخاطر بارتفاعها، لا يُعد الكوب الذي يتسرب منه السائل مجرد إزعاج بسيط؛ بل يمثل ضررًا جسيمًا للعلامة التجارية، وإصابات محتملة للعملاء بالحروق، ومطالبات قانونية كارثية تتعلق بالمسؤولية. إن إتقان إجراءات مراقبة الجودة (QC) الصارمة هو بالضبط ما يميز الموردين العالميين النخبة من الدرجة الأولى عن الورش الهواة عالية المخاطر.
تنفيذ إجراءات الاختبار الموحدة
لا تكتفي المصانع المحترفة بمجرد النظر إلى الكوب والضغط عليه لتحديد جودته. بل إنها تستخدم اختبارات إجهاد صارمة ومثبتة علميًا تستند إلى إجراءات أخذ عينات صارمة وفقًا لمعيار AQL (حد الجودة المقبول). والمعيار الصناعي المرجعي لاختبار سلامة الختم هو اختبار تسرب الصبغة الحمراء. يتمتع الماء العادي بتوتر سطحي مرتفع نسبيًا، مما يعني أنه قد يسد مؤقتًا فجوة مجهرية دون أن يتسرب على الفور. ومع ذلك، فإن الحبر الأحمر المخترق مصمم كيميائيًّا ليكون له توتر سطحي أقل بشكل كبير. وعند سكبه في كوب، ستستغل هذه الصبغة بعنف فقاعات الهواء المجهرية، أو الوصلات غير المحكمة، أو الفجوات المجهرية الناتجة عن التخشين في غضون ثوانٍ معدودة، كاشفةً عن العيوب التي قد يخفيها الماء لعدة دقائق. بالإضافة إلى ذلك، يتطلب اختبار الإجهاد الحراري القياسي ملء الكوب بماء مغلي بدرجة حرارة 90 درجة مئوية وتركه دون أي تحريك على سطح جاف لمدة لا تقل عن 30 دقيقة للتحقق من أن الختم السفلي يصمد في ظل التمدد الحراري المستمر والتليين.
بالإضافة إلى اختبارات الكشف عن التسرب، تتضمن بروتوكولات مراقبة الجودة المتطورة إجراء اختبارات ميكروبيولوجية صارمة لضمان سلامة الأغذية، واختبارات الرائحة لضمان ثبات الحبر، واختبارات السقوط الفيزيائية (إسقاط كرتونة محملة بالكامل من ارتفاعات محددة) لضمان السلامة الهيكلية للعبوة الرئيسية المصنوعة من الورق المقوى المموج في ظل ظروف النقل العالمية القاسية.
استكشاف أخطاء عيوب الإنتاج الشائعة وإصلاحها
عندما تحدث أعطال لا مفر منها في خط الإنتاج، يجب على كبير المهندسين تحديد السبب الجذري على الفور. فتوقف العمل يكلف مئات الدولارات في الساعة. وفيما يلي مصفوفة أساسية لتشخيص الأعطال تميز المحترفين عن المبتدئين:
- العيب: التسرب السفلي «المتأخر». السبب الجذري: الكوب الذي يحتفظ بالماء لمدة 5 دقائق لكنه يفقد قدرته على الاحتفاظ به بعد 15 دقيقة هو العيب الأكثر إثارة للقلق. ويُعزى هذا في الغالب إلى عيب جوهري عدم تطابق GSM أو تقلبات درجة الحرارة الناتجة عن عملية التخريش. على سبيل المثال، إذا كان سمك جدار الكوب يبلغ 280 جرامًا لكل متر مربع، في حين أن سمك القرص السفلي لا يتجاوز 190 جرامًا لكل متر مربع، فإن معدلات التمدد الحراري تختلف بشكل كبير عند التعرض للحرارة، مما يؤدي إلى ظهور فجوات دقيقة مع تبريد المواد بسرعات مختلفة. وتحرص الشركات المصنعة الرائدة على مطابقة كثافة الورق بدقة، كما تستخدم مستشعرات الأشعة تحت الحمراء لمراقبة درجات حرارة عملية التخرش في الوقت الفعلي.
- العيب: تمزق أو تقشر التماس الجانبي. السبب الجذري: في الآلات التي تعمل بالموجات فوق الصوتية، يشير ذلك إلى أن بوق التيتانيوم المستخدم في الموجات فوق الصوتية — وهو مكون باهظ الثمن — قد تعرض للتآكل أو الاتساخ، أو أن التردد غير مضبوط بشكل صحيح، مما يؤدي إلى عدم توليد احتكاك كافٍ لإذابة البوليمر. أما في الآلات الحرارية، فهذا يعني أن السخان النحاسي إما بارد جدًّا (مما يؤدي إلى عدم كفاية الإذابة) أو ساخن جدًّا (مما يؤدي إلى احتراق البولي إيثيلين تمامًا).
- العيب: تشققات ناتجة عن التجعيد في الجزء العلوي (انفجار الحافة). السبب الجذري: كما تمت مناقشته في قسم البنية التحتية، فإن هذه المشكلة تتعلق حصريًّا بظروف البيئة المادية، وليست عطلًا في الماكينة. وهذا يعني أن نسبة الرطوبة في الورق المقوى الأساسي قد انخفضت إلى ما دون العتبة الحرجة البالغة 5%. وقد أصبحت ألياف الورق هشة للغاية بحيث لم تعد قادرة على تحمل الضغط المادي الشديد الناتج عن لفها بقوة إلى الخارج. ويكمن الحل في إعادة القطع الخام إلى غرفة التكييف.
- العيب: عدم محاذاة التسجيل في الطباعة. السبب الجذري: إذا لم يكن الشعار في منتصف الكوب، فإن المستشعر البصري (العين الكهربائية) لآلة القطع بالقالب لا يتمكن من تتبع علامات التسجيل المطبوعة على شريط الورق بشكل صحيح، مما يؤدي إلى إنتاج قطع أولية غير متناظرة على شكل مروحة.
معيار يونباك الذهبي «صفر عيوب»: كيف تعمل المصانع الرائدة
إن معرفة كيفية إصلاح العيوب أمر مهم، لكن تصميم نظام يمنع هذه العيوب من مغادرة المصنع أصلاً هو السمة الحقيقية للشركة المصنعة ذات المستوى العالمي. فعمالقة المطاعم وسلاسل المقاهي العالمية مثل «برغر كينغ» و«تيم هورتونز» و«إيلي» لا تتسامح مع وجود «هامش للخطأ». ولتلبية هذه المعايير الصارمة التي لا تقبل أي تهاون، بل وتجاوزها، فإن الشركات المصنعة الرائدة في القطاع مثل الطريق لقد صمموا نظامًا متكاملًا لمراقبة الجودة قائمًا على مبدأ «الصفر عيوب» يكاد يكون من المستحيل اختراقه.
الجانب الاقتصادي لتأسيس الأعمال: الحقيقة القاسية بشأن عائد الاستثمار
إذا كنت بصدد صياغة خطة عمل للدخول في الجانب التصنيعي من هذه الصناعة، فيجب عليك أن تتجاهل عمدًا العروض التسويقية المفرطة في التفاؤل التي يقدمها سماسرة الآلات، وأن تنظر إلى الجوانب الاقتصادية القاسية التي لا ترحم لكل وحدة إنتاج في صناعة التغليف الورقي. فهي صناعة تتميز بكميات الإنتاج الضخمة، وتستلزم استثمارات رأسمالية كبيرة، وهامش ربح منخفض، حيث يُعد الحجم هو العامل الحاسم.
النفقات الرأسمالية: فخ «التكامل الرأسي»
ميزانية محدودة تبلغ $25,000 لا يمكن أن توفر لك سوى نظام «مخصص للتحويل فقط» منخفض السرعة ومخصص للمبتدئين — مما يعني أنه يتعين عليك شراء قوالب مطبوعة مسبقًا ومقطوعة بالقالب من مورد أكبر بكثير. وهذا يؤدي على الفور إلى تآكل هوامش ربحك. لكي تتمكن من التحكم فعليًّا في سلسلة التوريد الخاصة بك من خلال التكامل الرأسي الكامل — أي امتلاك مطبعة فليكسو داخلية، وآلة قص بالقالب مسطحة عالية السرعة، وعدة آلات تشكيل بالموجات فوق الصوتية عالية السرعة، وخطوط تعبئة وتغليف آلية، والبنية التحتية الضخمة اللازمة لنظام التدفئة والتهوية وتكييف الهواء (HVAC) والأنظمة الهوائية — فإن نفقاتك الرأسمالية الأولية (CapEx) ستتجاوز بسهولة ما بين $200,000 و$500,000 لمنشأة متوسطة الحجم.
والأمر الأهم هو أن المستثمرين المبتدئين غالبًا ما ينسون تمامًا مسألة رأس المال العامل: فستحتاج إلى تخصيص ما لا يقل عن $30,000 إلى $50,000 في مخزون لفائف الورق الخام والحبر لمجرد تزويد الآلات بالمواد اللازمة خلال الأشهر القليلة الأولى من التشغيل، في انتظار تسوية مدفوعات العملاء.
حساب نقطة التعادل الحقيقية والمصروفات التشغيلية (OpEx)
القاعدة الذهبية لاقتصاديات وحدة إنتاج الأكواب الورقية هي نسبة 70/15. حيث تشكل المواد الخام (الورق المقوى، والطلاء، والحبر المخصص للاستخدام الغذائي) ما يقارب 70% إلى 75% من إجمالي تكلفة الوحدة. أما النسبة المتبقية التي تتراوح بين 10% و15%، فتستهلكها المصاريف التشغيلية (OpEx): الاستهلاك الصناعي المكثف للكهرباء (كيلوواط/ساعة لتشغيل السخانات والضواغط العملاقة)، وإيجار المنشأة، ورواتب المشغلين الميكانيكيين المتخصصين. وهذا عادةً ما يترك هامشًا إجماليًا ضيقًا للغاية يتراوح بين 15% و25%، ويعتمد بشكل كبير على قدرتك التسعيرية في السوق المحلية وحجم الطلبات.
في بيئة المصانع الصغيرة، غالبًا ما تؤدي التكاليف «الخفية» — مثل الانخفاض السريع في قيمة الآلات، ومعدلات النفايات المرتفعة (التي غالبًا ما تتجاوز 15% عند احتساب عملية القطع بالقالب في مرحلة ما قبل الطباعة)، والراتب المرتفع لفني الآلات الرئيسي الضروري — إلى دفع نقطة التعادل إلى ما بعد 24 شهرًا بكثير. في بيئة المنافسة القاسية التي نعيشها اليوم، يُعد «التعادل المالي في غضون 8 أشهر» الذي يُروَّج له كثيرًا خيالًا خطيرًا بالنسبة لمن لا يمتلكون عقودًا ضخمة مبرمة مسبقًا لتوريد ملايين الكؤوس. أما بالنسبة للشركات الناشئة، فإن محاولة التكامل الرأسي منذ اليوم الأول تؤدي حتمًا إلى عدم الاقتصاد في الحجم: ستكون تكاليف العمالة والمخلفات والتكاليف العامة لكل كوب أعلى بمقدار 30% إلى 40% مقارنة بشراء المنتج ببساطة من مصنع ضخم راسخ متخصص في التصنيع بالنيابة (OEM). ويكمن الربح حصريًّا في الحجم الهائل، وهذا الحجم يتطلب مستوىً راسخًا من الحجم لا تستطيع معظم الشركات الناشئة تحمل تكاليف بنائه خلال السنوات الثلاث الأولى من تأسيسها.
البديل عن المصنعين الأصليين: توسيع نطاق علامتك التجارية دون عبء النفقات الرأسمالية
في مواجهة الحقائق القاسية المتمثلة في انخفاض قيمة الآلات الثقيلة، والمتطلبات الكهربائية المكثفة ذات الطور الثالث، وكابوس الحفاظ على ضغط هوائي مثالي، والمعركة اليومية المستمرة ضد معدلات الخردة التشغيلية، تختار العديد من العلامات التجارية العالمية الذكية والمستوردين الأوروبيين وتجار التجزئة عبر الإنترنت مسارًا أكثر ربحية بكثير: التوريد الاستراتيجي من المصنعين الأصليين (OEM). لماذا تستثمر $300,000 في الأرضيات الخرسانية، وضواغط الهواء، ومخزون المواد الخام، في حين يمكنك الاستفادة من وفورات الحجم المثالية لمصنع ضخم قائم؟
بالنسبة لسلاسل المقاهي متوسطة الحجم، أو الموزعين بالجملة، أو تجار «أمازون» الطموحين، فإن إنفاق رأس المال الثمين على اكتساب عملاء جدد، وبناء قيمة العلامة التجارية، وتوسيع قنوات التوزيع يُعد خيارًا أفضل بكثير من ضبط أبواق اللحام بالموجات فوق الصوتية. ومن خلال الشراكة المباشرة مع شركة تصنيع رائدة مثل الطريق، تتجنب الشركات عبء النفقات الرأسمالية الضخم تمامًا. تقدم «يونباك» أسعارًا مباشرة من المصنع مع المرونة وخدمة العملاء التي تتميز بها وكالة التصميم المتخصصة.
علاوة على ذلك، تتفهم شركة «يونباك» تمامًا الجوانب اللوجستية للتجارة العالمية. فهي تقدم المشورة للعملاء بشكل فعال حول كيفية تعظيم كفاءة الشحن، وتوصي بتقديم طلبات لشحن حاويات كاملة (20’GP أو 40’HQ) لتحقيق أقصى استغلال ممكن للمساحة، مما يؤدي إلى خفض تكلفة النقل للوحدة بشكل كبير إلى بضعة بنسات لكل كوب. كما توفر مجموعة مذهلة من المزايا للمشتري العصري في قطاع الأعمال بين الشركات (B2B): إمكانية الوصول إلى ما يثير الدهشة كميات طلب دنيا منخفضة (تبدأ من 100,000 قطعة فقط، أو 50,000 قطعة لطلبات تتضمن عدة وحدات SKU)، تمامًا خدمات مجانية لتصميم الأنماط ثلاثية الأبعاد والتصميم الهيكلي حسب الطلب، ومواعيد تسليم قياسية فائقة السرعة لا تتجاوز من 3 إلى 6 أسابيع — أسرع بـ 7 أيام كاملة عن المتوسط في هذا القطاع. ولتخفيف العبء المالي واللوجستي عن شركائها بشكل أكبر، تقدم «يونباك» حتى شهر واحد من التخزين المجاني في المستودع، مما يتيح للعملاء تخزين المنتجات وشحنها في الوقت الذي يحتاجون إليه بالضبط. وبالنسبة للعلامات التجارية الطموحة التي تسعى إلى الهيمنة على أسواقها المحلية، تمثل شراكة التصنيع بالنيابة (OEM) هذه المسار الأفضل لتحقيق أعلى عائد ممكن على الاستثمار: حيث تتيح الوصول إلى أعلى مستويات جودة المنتجات المعتمدة عالميًا دون أي مخاطر تصنيعية على الإطلاق.
توقف عن مقاومة قوانين الفيزياء وابدأ في توسيع نطاق علامتك التجارية
لماذا تخاطر برأس مال شركتك بسبب الانخفاض الحاد في قيمة الآلات، ومتطلبات الامتثال البيئي المعقدة، والمسؤوليات القانونية الجسيمة الناجمة عن تسرب السوائل من الأكواب؟ استفد من خبرة «يونباك» التي تمتد على مدار 24 عامًا في مجال الهندسة، ونظام مراقبة الجودة الذي يضمن عدم وجود أي عيوب، والقدرة الإنتاجية السنوية التي تبلغ 16 مليار كوب.
عرض حصري للمشترين من قطاع الأعمال (B2B): اطلب اليوم «حاسبة مقارنة العائد على الاستثمار بين المنتجات المصنعة في المصنع والمنتجات الأصلية من الشركة المصنعة» الشاملة، بالإضافة إلى مجموعة عينات مجانية ومخصصة، لتتعرف بالضبط على مقدار رأس المال الذي يمكنك توفيره.
احصل اليوم على تحليل العائد على الاستثمار (ROI) وعينات مجانيةالخلاصة: المستقبل يتمثل في الاستدامة وإمكانية إعادة تحويل الورق إلى عجينة
لقد تحول قطاع الأكواب الورقية بشكل دائم من حرفة بسيطة إلى علم مواد عالي المخاطر. واليوم، تتحدد الربحية بمدى إتقانك للطلاءات المائية، والدقة الهوائية التي تبلغ 0.8 ميجا باسكال، وإمكانية التتبع التنظيمي الكامل. مع تزايد الطلب العالمي على التغليف المستدام، أصبح الخيار الاستراتيجي واضحًا: إما استثمار الملايين في منشأة ذات بيئة مناخية محكومة، أو الدخول في شراكة مع شركة تصنيع معدات أصلية (OEM) متميزة وذات خبرة طويلة مثل Yoonpak. في النهاية، لا يكمن النجاح في طي الورق فحسب، بل في التآزر بين الهندسة الدقيقة ومراقبة الجودة الصارمة. بالنسبة للمشتري العصري في قطاع الأعمال بين الشركات (B2B)، لا يهم سوى ثلاثة معايير: كوب لا يتسرب، وعلامة تجارية لا تخضع للضرائب، وسلسلة توريد لا تفشل أبدًا.
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean