

Как изготавливаются бумажные пакеты — от дерева до упаковки для еды на вынос: подробное описание всего производственного процесса
When you hold a paper bag — whether it is carrying your morning pastry, a takeout burger, or a boutique purchase — you are holding the end result of a surprisingly intricate industrial process. The bag feels simple. The journey behind it is anything but.
In the last decade, paper bags have surged back into the spotlight as businesses and consumers move away from single-use plastics. The food packaging sector alone is growing at nearly 7% annually, with paper-based alternatives steadily replacing plastic equivalents across restaurants, bakeries, coffee chains, and retail. Yet for all their ubiquity, most people have never seen how a paper bag actually gets made.
This article traces the full manufacturing journey — from raw wood fiber to finished, food-safe bag — and along the way, explains what separates a well-made paper bag from one that falls apart.

01 Where Paper Bags Begin — Raw Materials and the Kraft Pulping Process
Every paper bag starts not on a factory floor but in a forest. The quality of raw material — the wood fiber itself — sets the ceiling for everything that follows: strength, printability, food safety, and durability.
The Kraft Process — Turning Wood into Strong Paper Fiber
The dominant pulping method for paper bag production is the Kraft process, named after the German word for “strength,” which tells you exactly what it prioritizes. Unlike mechanical pulping, which simply grinds wood into fiber and breaks cellulose chains in the process, Kraft pulping uses chemistry to selectively dissolve the lignin that binds wood fibers together while leaving the long cellulose strands intact.
Here is how it works. Wood chips — usually from softwoods like pine or spruce, whose fibers run 3 to 5 millimeters long — are loaded into large pressure vessels called digesters. Inside, they are cooked at 150 to 170 degrees Celsius in a chemical solution known as “white liquor,” a mixture of sodium hydroxide and sodium sulfide. The chemicals dissolve the lignin — the natural polymer that acts as the glue between wood fibers — without destroying the cellulose itself. The result is a fibrous slurry containing long, strong, undamaged fibers that will eventually give paper bags their tear resistance and load-bearing capacity.
After cooking, the pulp is washed, screened to remove any remaining impurities, and sometimes bleached. Unbleached pulp produces the familiar natural brown kraft paper, while bleached pulp yields a clean white surface ideal for premium branding. At this stage, manufacturers may add fillers like calcium carbonate (typically 10 to 20 percent of paper weight) to improve brightness, opacity, and surface smoothness for printing.
Virgin, Recycled, or Kraft — Which Paper Makes the Best Bag?
Not all paper bag material is created equal. The choice of paper type directly determines how the bag performs, looks, and ages. Here is how the main categories compare:
| Материал | Fiber Source | Сила | Appearance | Наилучшим образом подходит для |
|---|---|---|---|---|
| Virgin Kraft | Fresh softwood pulp | Highest — long, undamaged fibers | Natural brown or bleached white | Heavy-duty shopping bags, food delivery |
| Бумага из вторичного сырья | Post-consumer waste | Moderate — shorter fibers from prior processing | Grayish-brown, less uniform | Lightweight bags, eco-focused brands |
| Мелованная бумага | Kraft + PE/bioplastic layer | High + moisture barrier | Glossy or matte finish | Greasy foods, frozen goods, luxury retail |
| Whiteboard (SBS) | Bleached virgin pulp | Moderate stiffness | Smooth white, excellent print surface | Premium gift bags, cosmetic packaging |
The weight of the paper — measured in grams per square meter, or GSM — is equally important. Lightweight bags for baked goods might use 30 to 60 GSM paper. A sturdy retail shopping bag capable of holding several kilograms typically requires 70 to 100 GSM. Heavy-duty takeout and delivery bags can go up to 150 GSM. When a bag tears under load, the root cause can often be traced back to this stage: either the GSM was too low for the job, or the fiber length was too short to hold together under stress.
02 From Pulp to Paper — Sheet Formation and Strength Engineering

Once the pulp is ready, it is pumped as a slurry — roughly 99 percent water and 1 percent fiber — onto a fast-moving wire mesh. As the mesh travels, water drains through its openings by gravity and suction, leaving behind a thin, wet web of interlocking cellulose fibers. This is the moment paper is born.
The wet web then passes through a series of heavy press rollers that squeeze out more water and compact the fibers together. At this point, the sheet still contains about 50 to 60 percent moisture. From the press section, the paper enters a series of steam-heated drying cylinders running at 120 to 140 degrees Celsius. By the time it exits, its moisture content has been reduced to a precisely controlled 4 to 8 percent — dry enough to be stable, moist enough to stay flexible.
The dried paper is wound into enormous rolls called jumbo reels, which can span 3 to 5 meters in diameter and 2 to 4 meters in width. Two numbers matter most at this stage: the GSM consistency across the entire roll width (a deviation of more than ±2 percent indicates process instability) and the moisture uniformity (variations can cause the paper to warp during subsequent printing). These are not just abstract metrics. They are the engineering variables that determine whether 100,000 bags from the same production run will all feel and perform the same.
03 Branding on Paper — Printing Techniques and Customization That Define the Bag
Обычный бумажный пакет — это просто товар. Бумажный пакет с печатью — это актив бренда. На этом этапе чистая поверхность бумаги превращается в холст для логотипов, цветов и дизайна, а принятые здесь решения влияют на всё: от структуры затрат до соблюдения требований безопасности пищевых продуктов.
Флексопечать или офсетная печать — как выбрать подходящий метод печати
В производстве бумажных пакетов преобладают две технологии печати, которые удовлетворяют разные потребности.
Флексографская печать (флексо) В этой технологии используются гибкие фотополимерные пластины, натянутые на вращающиеся цилиндры. Краска переносится с анилоксового валика на пластину, а затем непосредственно на бумагу. Флексопечать осуществляется на высокой скорости — от 300 до 600 метров в минуту, — что делает её экономически выгодным выбором для крупных тиражей с относительно простыми рисунками. Современные флексографские машины могут работать с красками на водной и соевой основе, что имеет решающее значение для изделий, контактирующих с пищевыми продуктами, поскольку они не содержат летучих органических соединений.
Офсетная печать изображение проходит через промежуточный резиновый валик, прежде чем попадает на бумагу, что обеспечивает более четкие детали и плавные цветовые переходы. Благодаря разрешению до 300 линий на дюйм офсетная печать является оптимальным выбором, когда бренду требуется графика фотографического качества или сложные узоры. Недостатком является более высокая стоимость настройки, поэтому данный метод наиболее экономичен при печати средних и крупных тиражей, где превосходное качество печати оправдывает вложения.
Третий вариант — цифровая печать — полностью исключает использование печатных форм, позволяя передавать макеты непосредственно из файла на печатную машину. Этот метод идеально подходит для мелких тиражей, образцов и персонализированных партий, хотя при крупных тиражах себестоимость единицы продукции выше, чем при флексографской или офсетной печати.
Для брендов, которым требуется точная цветопередача — например, точный оттенок зеленого в логотипе компании, — как при флексографской, так и при офсетной печати можно использовать систему Pantone Matching System. На хорошо откалиброванной печатной машине точность цветопередачи может удерживаться в пределах показателя Delta E, равного 2, что означает, что человеческий глаз едва ли способен заметить разницу между отпечатанным результатом и эталонным образцом.
- Скорость печати 300–600 м/мин
- Водно-соевые чернила (безопасные для пищевых продуктов)
- Идеально подходит для: простых дизайнов, крупных тиражей
- Разрешение до 300 LPI
- Цветная графика фотокачества
- Идеально подходит для: детальной разработки бренда
Не только логотип — варианты персонализации, которые делают бумажные пакеты еще привлекательнее
Печать — это лишь один из аспектов индивидуализации. Полный спектр возможностей, доступных сегодня брендам, включает:
- Структура: Плоские пакеты для пекарен, самооткрывающиеся квадратные пакеты (SOS) с боковыми складками для продуктов, пакеты с зажатым дном для тяжелых товаров, а также варианты с гофрированным укреплением для доставки по интернету.
- Отделка поверхности: Матовые или глянцевые покрытия, тисненые текстуры, тиснение фольгой для создания металлических акцентов и точечное УФ-покрытие для создания выборочного глянцевого контраста.
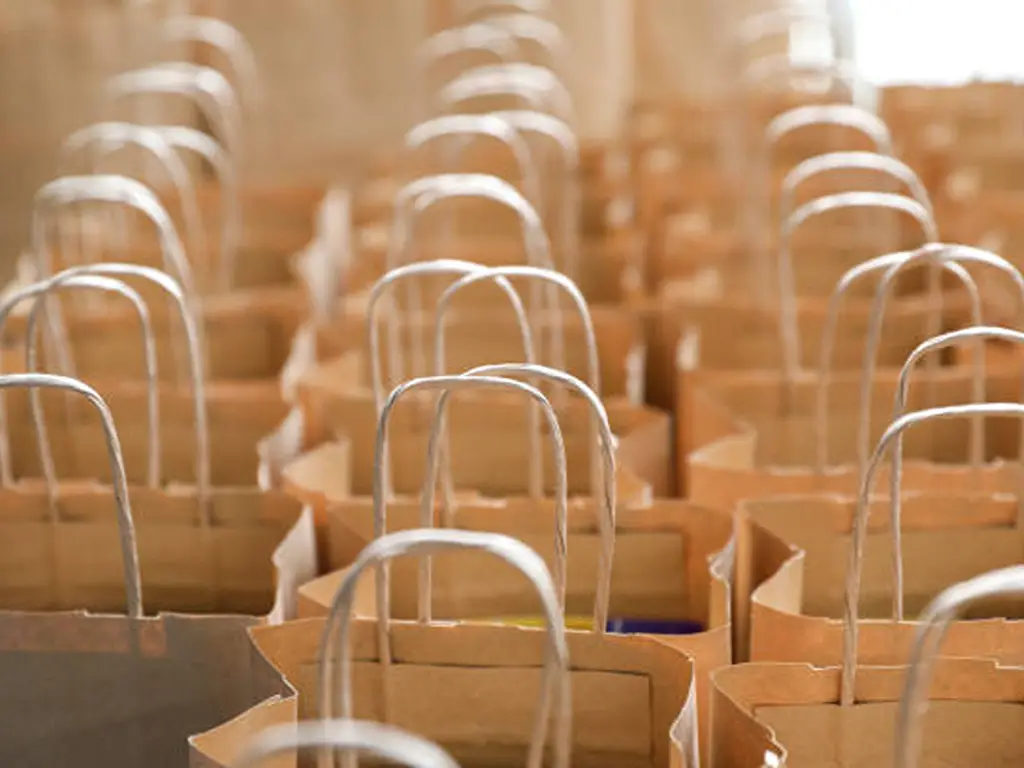
- Типы ручек: Скрученный бумажный шнур (подлежит вторичной переработке, выдерживает нагрузку от 10 до 15 килограммов), плоская бумажная лента (тонкий профиль, удобная), хлопковая веревка или лента (высокое качество), а также вырезанные отверстия для переноски (минималистичный дизайн, без отдельных креплений).
- Функциональные покрытия: Жиронепроницаемые барьеры для жареных продуктов, влагостойкие слои для холодных напитков и противоскользящие текстуры для надежной укладки в стопки.
Передача проекта в производство требует точности. Большинство производителей требуют предоставления макетов с разрешением 300 dpi или выше в векторном формате — как правило, в файлах .ai, .pdf или .cdr. Профессиональная типография может предоставить цифровой пробный оттиск в течение одного рабочего дня, а физический образец — в течение 48 часов, что позволяет брендам увидеть и потрогать свою сумку, прежде чем принять решение о запуске полномасштабного производства.
04 Формирование сумки — вырезание, складывание, склеивание и сборка ручек
Именно здесь плоский рулон бумаги с печатью за считанные секунды превращается в трехмерный объект.
Преобразование происходит на высокоскоростных машинах для изготовления мешков, в которых четыре операции объединены в один непрерывный технологический процесс. Сначала бумажная полоса складывается в продольном направлении и склеивается по одному краю для формирования непрерывной трубки — этот процесс называется прокатка труб. Затем прецизионный резак разрезает трубу на отрезки, соответствующие длине отдельных пакетов, с допуском менее 0,5 миллиметра на каждый разрез.
Настоящая инженерная задача заключается в том, что формовка дна. Дно бумажного пакета принимает на себя весь вес его содержимого, поэтому сгибание и склеивание в этом месте должны быть безупречными. Машина последовательно складывает несколько бумажных клапанов — как правило, сначала внутренний сгиб, а затем внешнее наложение — наносит от 0,5 до 1 грамма клея на каждый пакет и сжимает конструкцию под давлением от 50 до 100 PSI. Для пакетов, предназначенных для интенсивного использования, производители могут добавлять картонную или бумажно-картонную вставку, которая укрепляет дно, распределяя нагрузку по более широкой площади.
Если у пакета есть ручки, их прикрепляют сразу после этого. Ручки из скрученной бумаги приклеиваются с помощью прочного клея на водной основе и проходят испытания на способность выдерживать нагрузку от 10 до 15 килограммов без отрыва. На современных производственных линиях установки для изготовления и крепления ручек интегрированы непосредственно в основную машину для формования пакетов, поэтому сырая бумага поступает с одного конца, а готовые пакеты с ручками выходят с другого — со скоростью от 300 до 600 пакетов в минуту.
Каждая складка, каждый клеевой шов, каждое место крепления ручки — все это потенциальные места поломки. Смещение складки всего на полмиллиметра на этом этапе приводит к тому, что сумка будет перекосиваться, рваться неравномерно или отклеиваться под нагрузкой. Точность — это не просто приятное дополнение. Это то, что отличает сумку, которая работает, от той, которая не работает.
05 «Invisible Quality Guard» — контроль качества, безопасность пищевых продуктов и сертификация
До этого момента технологический процесс на большинстве фабрик по производству бумажных пакетов выглядит одинаково. То, что отличает надежного поставщика от рискованного, происходит в основном за кулисами — в цехе контроля качества.
От ежечасных проверок до принципа «нулевого брака» — как качество становится неотъемлемой частью каждой сумки
На хорошо организованном предприятии контроль качества — это не конечный этап проверки. Это непрерывный процесс, интегрированный в каждый этап производства.
- Контроль поступающего сырья: Каждая партия бумаги, чернил и клея проходит проверку перед поступлением в производство. Бумага проверяется на плотность, толщину, влажность и срок действия сертификата поставщика. Материалы, не соответствующие техническим требованиям, отбраковываются на входе.
- Мониторинг в процессе производства: В процессе печати операторы через регулярные промежутки времени проверяют стабильность цвета и точность регистрации с помощью откалиброванных световых камер и спектрофотометров. На этапе формирования мешков контролёры проверяют выравнивание сгибов, нанесение клея и целостность шва. На предприятиях, работающих в соответствии с высокими стандартами качества, полный контроль проводится каждый час — значительно чаще, чем предусмотрено отраслевой нормой (один-два раза за смену).
- Отслеживаемость дефектов: На каждом мешке или картонной коробке указаны дата и время производства, а также код партии. В случае обнаружения дефекта этот код позволяет специалистам по контролю качества отследить, на какой именно машине, в какую смену и даже из какого рулона бумаги была изготовлена данная единица продукции. Наиболее строгие производители придерживаются политики «нулевого дефекта»: при обнаружении хотя бы одной бракованной единицы вся продукция, изготовленная после последней успешной проверки качества, подлежит изоляции и утилизации — а не только та, на которой виден дефект.
- Окончательный контроль перед отгрузкой: Перед отгрузкой товара с завода проводится заключительный этап проверок — как правило, на основе стандартов отбора проб по AQL (допустимый предел качества) — в ходе которого проверяются внешний вид, размеры, прочность крепления ручек, маркировка картонных коробок и транспортные маркировки. Испытания на падение имитируют условия транспортировки, чтобы убедиться, что упаковка выдержит перевозку.
Что нужно знать о сертификатах — FSC, BRC, FDA и их значение для ваших бумажных пакетов
Для тех, кто закупает бумажные пакеты — особенно для сферы общественного питания — множество аббревиатур в списке сертификатов поставщика может показаться непонятным. Ниже объясняется, что на самом деле означают наиболее важные сертификаты и как их проверить:
| Сертификация | Что входит в программу | Почему это важно для бумажных пакетов | Как проверить |
|---|---|---|---|
| ISO 9001 | Система управления качеством | На заводе внедрены документированные и поддающиеся аудиту процессы контроля качества | База данных IAF CertSearch (iafcertsearch.org) |
| Система экологического менеджмента | Экологический менеджмент | Завод измеряет и контролирует своё воздействие на окружающую среду | То же, что и выше |
| BRCGS (Оценка «А+») | Безопасность пищевых продуктов при упаковке | Завод соответствует самым высоким мировым стандартам в области производства гигиеничной упаковки, предназначенной для контакта с пищевыми продуктами | Справочник BRCGS (brcgs.com) |
| Цепочка поставок FSC | Цепочка отслеживания происхождения продукции в рамках устойчивого лесопользования | Происхождение бумажного волокна можно проследить до лесов, эксплуатируемых с соблюдением принципов ответственного лесопользования | Публичная база данных FSC (info.fsc.org) — требуется код сертификата |
| FDA 21 CFR 176 | Требования к безопасности материалов, контактирующих с пищевыми продуктами, в США | Бумага, чернила и клеи безопасны при косвенном контакте с пищевыми продуктами | Указано в Своде федеральных правил США (ecfr.gov) |
| LFGB | Требования Германии и ЕС к безопасности материалов, контактирующих с пищевыми продуктами | Соответствует строгим европейским требованиям к безопасности пищевых продуктов, которые зачастую являются более жесткими, чем базовые требования FDA | Протоколы испытаний поставщика, выданные лабораториями, аккредитованными по стандарту ISO/IEC 17025 |
| BPI | Биоразлагаемость | Продукт прошел сертификацию на способность разлагаться на коммерческих компостирующих предприятиях | Каталог продукции, сертифицированной BPI (bpiworld.org) |
Когда поставщик заявляет: «Мы соответствуем требованиям FDA», следует задать следующий вопрос: «Можете ли вы предоставить протокол испытаний, выданный лабораторией, аккредитованной по стандарту ISO 17025, который подтверждает, что именно ваша комбинация бумаги, чернил и клея соответствует требованиям FDA 21 CFR, часть 176?» Надежный производитель будет иметь такую документацию наготове. Неясный ответ — повод для более тщательной проверки или поиска другого поставщика.
Профессиональные производители, обслуживающие мировые бренды пищевой промышленности, как правило, обладают набором следующих сертификатов: ISO 9001 и 14001 для систем менеджмента, BRC для безопасности пищевых продуктов, FSC для ответственного снабжения, а также FDA или LFGB для соответствия требованиям конкретных рынков. Авторитетные поставщики открыто публикуют информацию о своих сертификатах на своих веб-сайтах и с готовностью отвечают на запросы о проверке, поскольку сама по себе прозрачность является показателем качества в сфере B2B-упаковки (Путь(например, компания публично раскрывает информацию о своем портфеле сертификатов, включая ISO 9001, ISO 14001, BRC, FDA, LFGB и FSC). Если вы сейчас занимаетесь оценкой поставщиков, запрос номеров сертификатов и их сверка с указанными выше базами данных по проверке сертификатов дадут вам гораздо больше информации, чем любая, даже самая хорошо подготовленная презентация отдела продаж.
Список литературы
- KETE Group. «Пошаговое руководство: как изготавливаются бумажные пакеты». 2024 г. https://www.ketegroup.com/how-are-paper-bags-made/
- Millionpack. «Как изготавливаются бумажные пакеты: всё, что нужно знать». 2025. https://millionpack.com/how-are-paper-bags-made/
- Википедия. «Бумажный пакет». https://en.wikipedia.org/wiki/Paper_bag
- PaperIndex Academy. «Контрольный список из 5 пунктов для проверки поставщиков бумажных пакетов». 2025. https://www.paperindex.com/academy/the-5-step-paper-bag-supplier-verification-checklist/
- Nanwang Paper Packaging. «Руководство эксперта по проверке производителей бумажных пакетов в Китае». 2026 г. https://www.nanwangpaperbag.com/paper-bag-manufacturers-china-guide/
- Правительство США. «21 CFR, часть 176 — Непрямые пищевые добавки: компоненты из бумаги и картона». Электронный свод федеральных нормативных актов. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-176
- Совет по ответственному лесопользованию. «Публичный поиск FSC — данные о сертификатах». https://info.fsc.org/
- YoonPak. «О компании Yoon». https://www.yoonpak.com/about/
- YoonPak. «Связаться с нами». https://www.yoonpak.com/contact/
- YoonPak. Главная страница. https://www.yoonpak.com/
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean