

Полное руководство по производству бумажных стаканчиков: оборудование, затраты и предотвращение протечек
Производство бумажных стаканчиков прошло путь от простого складывания до сложной области материаловедения и точного машиностроения. В эпоху строгих экологических требований и низкой рентабельности для достижения успеха требуется нечто большее, чем просто оборудование — необходимо глубокое понимание физики плотности бумаги (GSM), устранения технических неисправностей и соблюдения нормативных требований. Независимо от того, создаете ли вы ультрасовременный завод или ищете надежного партнера-производителя оригинального оборудования (OEM), это руководство подробно раскрывает всю производственную экосистему. Получите инженерные знания и коммерческую хватку, необходимые для принятия безошибочных решений в условиях современной конкурентной среды.
Современное состояние отрасли производства бумажных стаканчиков и изменения в законодательстве
Глобальный переход от пенопласта и жёсткого пластика к бумаге представляет собой необратимый процесс. Однако рассматривать производство бумажных стаканов как «доходный бизнес» с низким входом на рынок — стратегическая ошибка. Сегодня эта отрасль характеризуется бескомпромиссными законодательными нормами, которые определяют методы производства и доступ к рынку.
В ЕС Директива об одноразовых пластиковых изделиях (SUP) кардинально изменила рынок. Любой стакан, имеющий даже микроновое покрытие из традиционного полиэтилена, теперь по закону считается «изделием, содержащим пластик», что требует нанесения обязательных предупреждающих логотипов и уплаты сборов в рамках системы расширенной ответственности производителей (EPR). Эти нормативные требования оказывают огромное финансовое давление и негативно сказываются на имидже компаний, продолжающих использовать устаревшие материалы.
Во всем мире такие ведомства, как FDA и BfR, строго контролируют соблюдение стандартов, касающихся материалов, контактирующих с пищевыми продуктами (FCM). Продвижение продукта как «безпластикового» уже не является выбором, а представляет собой техническое препятствие: если в стакане не используются передовые, полностью перерабатываемые в целлюлозу барьерные слои, которые разлагаются в стандартных потоках переработки бумаги, то производителю грозят суровые штрафы за «гринвошинг». Такая эволюция нормативно-правового регулирования вытесняет с рынка низкотехнологичных игроков, вынуждая радикально переосмыслить стратегию поиска поставщиков материалов и производства с нуля.
Анализ сырья и проблема нанесения покрытий
Абсолютная основа любого прибыльного бизнеса по производству бумажных стаканчиков заключается в ответе на один важнейший и весьма технический вопрос: что именно мы используем для изготовления стаканчиков? Ответ никогда не сводится просто к «хорошей, плотной бумаге». Речь идет о точном архитектурном и химическом балансе между структурной целостностью картона (его прочностью на растяжение и разрыв) и химическими свойствами его барьерного покрытия. Неспособность обеспечить этот тонкий баланс является основной причиной того, что так много неопытных компаний сталкиваются с катастрофическими претензиями по поводу протечек, что приводит к подрыву репутации бренда и огромным финансовым обязательствам.
Разработка идеального картона-основы
Основная конструкция бумажного стаканчика изготавливается из специального картона пищевого назначения, который, как правило, производится из древесной целлюлозы с длинными волокнами. Длинные волокна, обычно получаемые из хвойных пород деревьев, таких как сосна или ель, имеют решающее значение, поскольку обеспечивают максимальную прочность на разрыв и структурную жесткость, необходимые для выдерживания как интенсивного механического процесса формования, так и термической нагрузки от кипящих жидкостей. Однако не все виды картона одинаковы, и закупка у непроверенных производителей может привести к катастрофическим колебаниям толщины и влажности. Производители премиум-класса используют только бумагу от всемирно признанных поставщиков, сертифицированных по стандартам ISO и BSCI, таких как Sun Paper, Stora Enso, Chenming Group и Dupont, гарантируя, что древесина заготовлена на плантациях, управляемых в соответствии с принципами устойчивого развития и сертифицированных по стандарту FSC.
Наиболее важным физическим показателем, который необходимо учитывать при выборе картона, является плотность (GSM — граммы на квадратный метр). Толщина, жесткость и теплоизоляционные свойства картона напрямую зависят от объёма стакана и температурного режима, для которого он предназначен. Нельзя применять универсальный подход.
Для стандартного стаканчика для горячих напитков (например, кофейного стаканчика объемом 12 или 16 унций) производители обычно указывают плотность основного картона в диапазоне от 250 до 350 г/м². Стаканчики для горячих напитков, как правило, имеют однослойную конструкцию с односторонним полиэтиленовым (PE) покрытием, нанесенным исключительно на внутреннюю поверхность стаканчика. Этот внутренний полимерный слой предотвращает проникновение горячей жидкости и ее впитывание в волокна бумаги. Внешняя поверхность остаётся без покрытия, что придаёт ей естественную матовую текстуру бумаги. Для стаканов класса «ультра-премиум», предназначенных для европейского рынка, производители часто используют двухслойную конструкцию — добавляют дополнительную гофрированную или плоскую внешнюю бумажную оболочку для создания изолирующего воздушного слоя, что полностью устраняет необходимость в отдельных картонных коробках для кофе.
Напротив, производство стаканов для холодных напитков требует совершенно иного инженерного и термодинамического подхода. Если по ошибке налить ледяной кофе «колд-брю» в стандартный стакан для горячих напитков из однослойного полиэтилена (Single-PE), законы термодинамики вступают в действие практически мгновенно. Поскольку напиток значительно холоднее, чем температура окружающей среды в помещении, на внешней поверхности стакана быстро образуется конденсат. В течение десяти–пятнадцати минут эта внешняя влага глубоко пропитает незащищенный, непокрытый внешний слой бумаги. Это приводит к тому, что вся стенка стаканчика размягчается, теряет свою структурную целостность, превращается в кашу и в конечном итоге разваливается в руке покупателя. Поэтому для стаканчиков для холодных напитков всегда необходимо использовать картон с двойным полиэтиленовым покрытием (Double-PE) — то есть как внутренняя, так и внешняя сторона бумаги ламинированы пластиковым барьером, который одновременно предотвращает проникновение жидкости изнутри и образование конденсата снаружи.
Переход на водные покрытия: революция в области герметизации
Как упоминалось ранее, бумага по своей природе гидрофильна (притягивает воду). Без защитного водонепроницаемого покрытия бумажный стаканчик превратился бы в целлюлозную массу за считанные секунды. Выбор этого барьерного покрытия уже не является лишь функциональным или финансовым решением; это строгое нормативное требование. Хотя полиэтилен (PE) и полилактид (PLA) пока остаются основными материалами в отрасли, водорастворимое покрытие (дисперсия на водной основе) быстро стало окончательным и перспективным решением для обеспечения полного соответствия требованиям «без пластика».
| Технология нанесения покрытий | Механизм образования барьера и его источник | Соблюдение экологических норм и утилизация | Герметизирующий механизм (критически важный) | Индекс затрат |
|---|---|---|---|---|
| ПЭ (полиэтилен) | Стандартная полимерная пленка на нефтяной основе, нанесенная методом экструзии на картон. | Не подлежит компостированию. В значительной степени подпадает под действие налогов ЕС на одноразовые пластиковые изделия (SUP) и обязательных предупреждающих логотипов. | Термонагреватель / Ультразвуковой | Наименьшее значение (базовый показатель отраслевого стандарта) |
| PLA (полимолочная кислота) | Биопластик растительного происхождения, получаемый из кукурузного крахмала или сахарного тростника (багассы). | Подходит для промышленного компостирования (требуется оборудование, работающее при температуре 60 °C). Сертифицировано по стандартам BPI и DIN. | Ультразвуковой (требует точного трения) | От среднего до высокого |
| Водное покрытие | Полимерная дисперсия на водной основе, наносимая слоем, тонким как чернила. | Полностью пригодны для повторной переработки в бумагу. Полное соответствие стандарту «без пластика». Могут сбрасываться непосредственно в стандартные потоки переработки бумаги. | Сварка горячим воздухом при высоких температурах | Самый высокий |
Распространенным и зачастую очень дорогостоящим техническим заблуждением среди новых владельцев фабрик является мнение, что современные водорастворимые покрытия можно эффективно запечатывать с помощью стандартных ультразвуковых сварных рожков, которые отлично подходят для PLA и PE. Это физически неверно. Поскольку слои водорастворимых дисперсий значительно тоньше и не обладают такой плотной «полимерной массой», как традиционные экструдированные пленки из PE/PLA, они не обеспечивают достаточного количества материала для выделения необходимого тепла в результате высокочастотного ультразвукового трения. Для обеспечения герметичности и целостности конструкции 100% с использованием водоразбавляемых покрытий современные формовочные машины должны использовать высокоспециализированные системы принудительной подачи горячего воздуха. Эти системы направляют точно регулируемый поток интенсивно нагретого воздуха непосредственно на шов, чтобы активировать тонкий барьерный слой и обеспечить мгновенное молекулярное сплавление. Этот технологический нюанс часто упускается из виду производителями недорогих машин в Азии, что приводит к тому, что покупатели приобретают несовместимое оборудование для своей экологичной бумаги.
Читайте также:
- Хватит терять деньги из-за отходов: исчерпывающее руководство по ценам на бумагу для стаканов и рентабельности инвестиций
- Полное руководство по поиску поставщиков заготовок для бумажных стаканчиков: хватит покупать некачественное сырье
Пошаговый процесс изготовления бумажных стаканчиков
После того как получены материалы, соответствующие химическим и структурным требованиям, массивные рулоны сырой бумаги должны пройти процесс интенсивной, быстрой, но при этом высокоточной механической обработки. Высокое качество производства достигается только за счёт соблюдения строгой, бескомпромиссной логики между этапами допечатной подготовки и послепечатной формовки. В мире высокоскоростной переработки даже смещение на 0,5 мм на этапе печати неизбежно приведёт к катастрофическому уровню брака 10% на заключительном этапе формовки.
Современная флексографская печать: безопасность важнее скорости
Производственный процесс начинается с огромных многотонных рулонов картона с покрытием. Прежде чем приступить к резке или формовке, на картон необходимо нанести фирменный дизайн и информацию о безопасности. Для бумажных стаканов, предназначенных для непосредственного контакта с пищевыми продуктами, флексографская печать (флексо) является безусловным, рекомендованным на международном уровне стандартом для крупносерийного коммерческого производства. Хотя некоторые поставщики, ориентированные на экономию, или неосведомленные покупатели могут предложить офсетную печать из-за более низких затрат на настройку печатных форм, профессиональные покупатели в сегменте B2B должны однозначно отклонить это предложение. Офсетная печать предполагает принципиально иной механизм переноса краски и процесс сушки, что приводит к значительно более высокому риску миграции MOSH/MOAH (углеводородов, насыщенных минеральными маслами, и ароматических углеводородов). Если эти минеральные масла проникают в волокна бумаги и в конечном итоге попадают в горячий напиток, это вызывает серьезные нарушения требований FDA, LFGB и BfR, что приводит к массовым отзывам продукции.
При флексопечати премиум-класса используются пищевые краски 100% — безрастворительные, на водной основе или на соевой основе. Это гарантирует абсолютно нетоксичную среду, исключая любой риск проникновения запахов и обеспечивая, чтобы тонкий вкусовой профиль кофе или чая премиум-класса оставался абсолютно чистым. Для достижения сложной и высокоточной цветопередачи ведущие производители используют как палитру CMYK, так и систему Pantone Matching System (PMS). Клиенты должны предоставить векторные макеты с высоким разрешением (300 dpi) в формате .ai, .pdf или .cdr. Ведущие OEM-партнеры, такие как Yoonpak, располагают специализированными командами по разработке продукции, способными предоставить цифровые пробные оттиски в течение одного рабочего дня, что значительно сокращает время вывода новых продуктов на рынок.
Сразу после этапа печати бумажная полоса поступает непосредственно в плоскостной высекальный станок. Станок точно высекает двумерную плоскую форму стенки стакана, широко известную в отрасли как «веерообразная заготовка». Для расчётов финансовой рентабельности инвестиций крайне важно учитывать, что этот процесс высечки по своей сути приводит к неизбежному образованию отходов в объёме от 10% до 15%. Эти бумажные отходы являются геометрической неизбежностью, связанной с размещением круглых и изогнутых контуров на прямых прямоугольных бумажных полотнах. Если в вашем бизнес-плане не учтено выбрасывание 15% вашего самого дорогого сырья, ваши прогнозы рентабельности будут принципиально неверными.
Формирование ядра: достижение молекулярной сварки
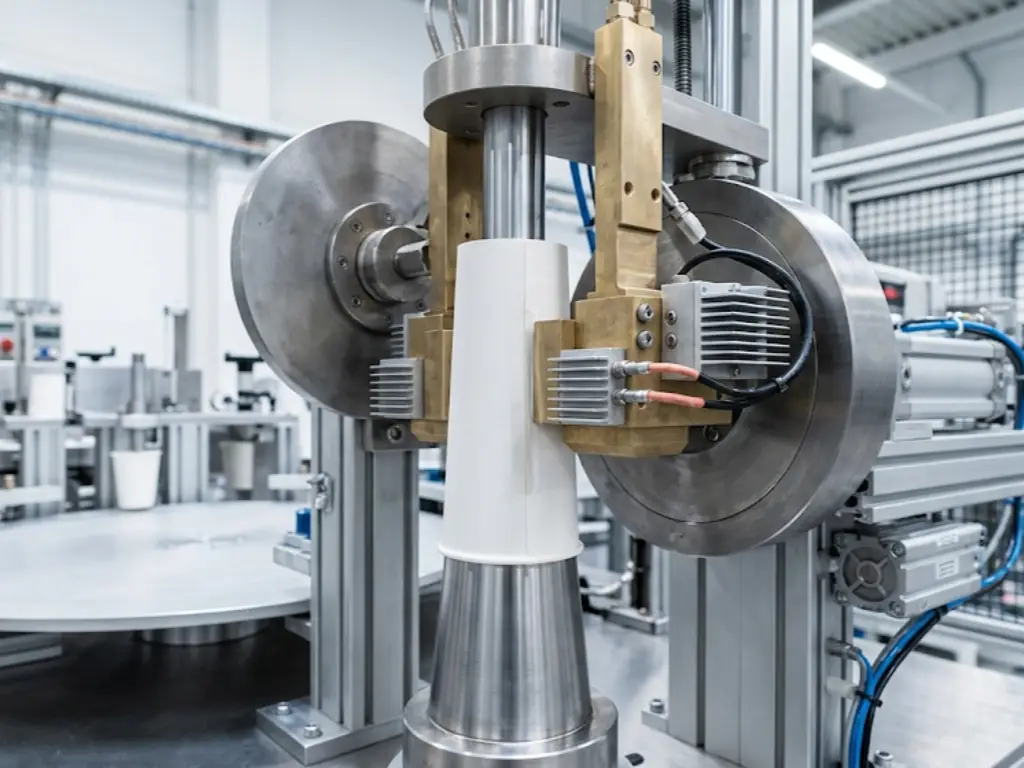
Фактический переход от 2D-печатной заготовки к водонепроницаемому 3D-изделию происходит внутри машины для формовки бумажных стаканов — настоящего чуда высокочастотной механической синхронизации и пневматической точности. Машина автоматически подаёт напечатанные веерообразные заготовки на главный вращающийся поворотный стол. Одновременно в машину подаётся отдельный, более узкий рулон бумаги (специально разработанный для дна стаканчика, часто с немного иной плотностью и коэффициентом растяжения), где высокопрочная круглая матрица вырубает диски для дна.
Процесс скрепления легче всего понять, если провести аналогию с высокотехнологичной молнией и тяжелым промышленным утюгом. При традиционном, безопасном производстве бумажных стаканчиков не используется никаких внешних клеящих веществ, которые могли бы создать серьезную угрозу безопасности пищевых продуктов. Вместо этого процесс полностью опирается на пластиковое или водное покрытие, уже нанесенное на бумагу. Машина закручивает веерообразную заготовку вокруг прочной стальной конической формы, формируя стенку стаканчика. Интенсивное тепло (или ультразвуковое трение) воздействует исключительно на перекрывающийся боковой шов, плавя покрытие из ПЭ/ПЛА ровно настолько, чтобы оно достигло состояния высокой вязкости и липкости. Мгновенно на шов оказывается механическое давление в сотни килограммов. Когда через долю секунды покрытие остывает, образуется прочный, неразрушимый молекулярный шов.
Установка и герметизация нижнего диска представляют собой ещё более сложный процесс, требующий использования сложного «трёхслойного пресса типа сэндвич». Нижний край стенки стакана загибается внутрь, точно перекрывая край нижнего диска с отводом вниз. Применяется интенсивное нагревание (часто в диапазоне от 300 °C до 400 °C для стандартного полиэтилена) и экстремальное механическое давление при накатывании, что обеспечивает слияние полиэтилена внутренней стенки, полиэтилена нижнего диска и загнутого края. Этот процесс накатывания создает характерный сотовый или ребристый узор в основании, что значительно увеличивает площадь поверхности для слияния полимера, создавая гидроизолирующее уплотнение. Наконец, верхний край стаканчика слегка смазывается пищевым силиконовым маслом и плотно закручивается наружу, образуя ободок. Этот процесс закручивания верхнего края нужен не только для эстетики или комфорта губ; он обеспечивает критическую структурную жесткость всего стаканчика, предотвращая его сдавливание при захвате, и создает идеально гладкую поверхность, гарантирующую герметичное защелкивающееся уплотнение с пластиковой или бумажной крышкой.
Выбор оборудования и требования к инфраструктуре завода
Для амбициозных предпринимателей, стремящихся создать собственное производственное предприятие, выбор подходящего оборудования является самым важным и затратным капитальным вложением. Мировой рынок переполнен агрессивными посредниками по продаже оборудования, которые зачастую умалчивают об огромных скрытых затратах на инфраструктуру, необходимых для обеспечения эффективной работы этого оборудования. Вы должны понимать, что приобретаете не просто отдельную машину, а создаете интегрированную, чрезвычайно чувствительную пневматическую и электрическую экосистему.
Технологии термической сварки и ультразвуковой сварки
Основным отличительным фактором в оборудовании для производства бумажных стаканов является способ привода движущихся частей и метод запечатывания бокового шва. Давайте разберемся в реальных, не приукрашенных различиях между установками начального уровня и профессиональными высокоскоростными производственными линиями.
| Уровень машины | Система передачи и устойчивость | Технология бокового запечатывания | Скорость производства | Совместимость покрытий и срок службы |
|---|---|---|---|---|
| Машина с низкой/средней скоростью ($15 000 – $25 000) | Системы с кулачковым приводом и открытой цепью. Очень подвержены физическому износу, повреждениям и растяжению с течением времени. Требуют постоянной ручной смазки. | Медный нагреватель (термический). Расплавляет полиэтилен непосредственно посредством длительного физического контакта. | 40–60 чашек в минуту | Подходит исключительно для однослойного полиэтилена (Single-PE). При попытке нанесения двухслойного полиэтилена (Double-PE) на этих машинах внешний слой часто подгорает и желтеет. Сокращается общий срок службы и увеличивается время простоя, связанное с техническим обслуживанием. |
| Высокоскоростной станок ($40 000 – $80 000+) | Полностью герметичные системы с зубчатым приводом и автоматической непрерывной масляной смазкой. Отличаются высокой устойчивостью и виброустойчивостью. | Ультразвуковая сварка / принудительная подача горячего воздуха. Использует высокочастотное трение или направленные струи воздуха для мгновенного соединения слоев без их пережигания. | 100–160+ чашек в минуту | Абсолютно необходимо для покрытий типа «Double-PE», PLA и на водной основе. Предотвращает пожелтение или подгорание внешней стороны отпечатка. Рассчитано на десятилетия непрерывной эксплуатации в режиме 24/7. |
Очень распространённой и разрушительной ошибкой начинающих производителей является выбор дешёвого оборудования с нагревателем для производства холодных стаканов премиум-класса с целью экономии на первоначальных капитальных затратах. Медный нагреватель неизбежно приведёт к обугливанию внешнего полиэтиленового покрытия, что вызовет неприемлемый, неэстетичный внешний вид продукции и катастрофически высокий процент брака. Если вы выполняете крупные коммерческие заказы для мировых брендов, значительные простои и дорогостоящие отходы бумаги, вызванные использованием дешёвого оборудования, быстро перевесят любую первоначальную экономию. Для серьёзного производства в промышленных масштабах закрытые машины с редукторным приводом, оснащённые ультразвуковыми или горячевоздушными функциями, являются обязательным стандартом.
Читайте также: Реальная стоимость машины для производства бумажных стаканчиков: хватит гадать о размере вашей прибыли
Целостность пневматических систем и контроль условий окружающей среды: скрытые затраты предприятия
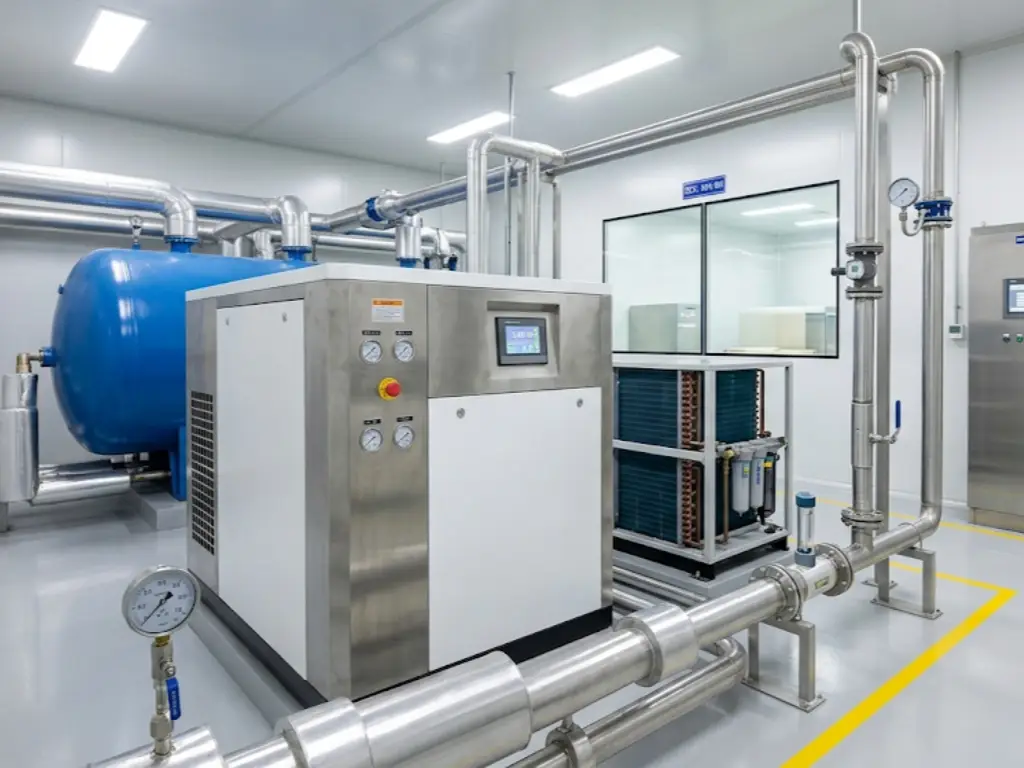
Машина по производству бумажных стаканчиков не может работать в вакууме, равно как и в обычном гараже. Для её работы требуется надёжная инфраструктура промышленного уровня. Многие новые инвесторы испытывают настоящий шок, когда им доставляют импортную машину и они понимают, что их обычный коммерческий склад не способен ни обеспечить её электропитанием, ни подать достаточно воздуха для работы пневматических систем. Вот строгие и неоспоримые требования к инфраструктуре, которые необходимо выполнить:
- Трехфазное электропитание: Промышленные формовочные машины требуют специального трёхфазного электропитания напряжением 380 В, частотой 50 Гц (или 60 Гц в зависимости от вашего региона). Попытка запустить это тяжелое оборудование от стандартной однофазной сети бытового или маломощного коммерческого назначения физически невозможна и приведёт к мгновенному выходу из строя инверторов машины.
- Промышленные воздушные компрессоры высокой производительности: Формовочная машина в значительной степени опирается на пневматику для вдувания бумажных заготовок в формы, приведения в действие режущих ножей и силового выталкивания готовых стаканов на стол сбора. Хотя многие посредники утверждают, что давления 0,4 МПа достаточно, реальный опыт работы на производстве доказывает обратное. Чтобы предотвратить замятие бумаги и обеспечить молниеносную работу цилиндров, давление в системе подачи воздуха должно поддерживаться на очень стабильном уровне 0,6–0,8 МПа (6–8 бар) на входе в установку, с очень высоким номинальным показателем CFM (кубических футов в минуту), что позволяет одновременно обслуживать несколько машин.
- Холодильные осушители воздуха (Crucial): Обычный сжатый воздух — это «тихий убийца» для оборудования по производству бумажных стаканчиков. Необходимо установить промышленный холодильный осушитель воздуха непосредственно после компрессора. Сжатый воздух по своей природе содержит высокий уровень влаги. Если эта влага попадает в чувствительные пневматические соленоидные клапаны, это приводит к быстрому окислению, ржавлению и нарушению синхронизации работы цилиндров. Что ещё хуже, этот влажный воздух может попадать непосредственно на бумажные заготовки, вызывая локальное искривление, размягчение и гарантированные нарушения герметичности. Подача абсолютно сухого и стабильного воздуха — это то, что окончательно определяет, будет ли машина 98% работать бесперебойно или же вам придётся постоянно заниматься мучительным устранением неисправностей.
- Климат-контроль и требования к системам отопления, вентиляции и кондиционирования воздуха: Бумага — это чрезвычайно гигроскопичный материал: она постоянно «дышит», поглощая и выделяя влагу в зависимости от окружающей среды. Если на производственном цехе слишком сухо (влажность воздуха ниже 40%), волокна бумаги теряют эластичность и становятся ломкими. Это напрямую приводит к появлению страшного дефекта «взрывающегося края», при котором бумага раскалывается на части в процессе скручивания верхнего края. И наоборот, высокая влажность приводит к размягчению бумаги, что вызывает катастрофические замятия в устройстве подачи. Профессиональные производственные объекты первого уровня должны быть оснащены комплексной системой кондиционирования воздуха или промышленной системой увлажнения. В идеале на заводе должна быть предусмотрена специальная Комната для подготовки где заготовки из необработанной бумаги выдерживаются в течение 24–48 часов при контролируемой температуре 22 °C и относительной влажности 50%, после чего они поступают на этап формования, сопряженный с высокими нагрузками.
- Несущая способность армированного пола: Современный высокоскоростной формовочный станок весит от 2,5 до 3,5 тонн. Пол вашего цеха должен быть выполнен из сильно армированного бетона и идеально выровнен с лазерной точностью, чтобы предотвратить механическое смещение, вызванное вибрацией при высоких скоростях.
Протоколы контроля качества и устранение неисправностей
Даже при использовании самого лучшего в мире оборудования естественные различия в качестве бумаги, незначительные колебания температуры и усталость операторов могут привести к появлению дефектов. В секторе B2B, связанном с гостиничным бизнесом и общественным питанием, где ставки высоки, протекающий стакан — это не просто незначительное неудобство; это наносит серьезный ущерб репутации бренда, чревато ожогами клиентов и может привести к катастрофическим судебным искам. Именно умение осуществлять строгий контроль качества (КК) отличает элитных глобальных поставщиков первого уровня от любительских мастерских, связанных с высоким риском.
Внедрение стандартизированных процедур тестирования
Профессиональные заводы не ограничиваются тем, что просто рассматривают стакан, сжимают его и определяют его качество. Они проводят тщательные, научно обоснованные испытания на прочность, основанные на строгих процедурах отбора проб в соответствии с показателем AQL (допустимый предел качества). Отраслевым стандартом для проверки герметичности является Испытание на утечку с использованием красного красителя. Обычная вода обладает относительно высоким поверхностным натяжением, что означает, что она может временно перекрыть микроскопическую щель, не просачиваясь сразу. Однако красные проникающие чернила имеют химический состав, обеспечивающий значительно более низкое поверхностное натяжение. При наливании в чашку этот краситель в течение нескольких секунд бурно проникает через микроскопические пузырьки воздуха, незагерметизированные швы или микроскопические зазоры в рифлении, выявляя дефекты, которые вода скрывала бы в течение нескольких минут. Кроме того, стандартное испытание на термическую нагрузку требует наполнения чашки кипящей водой температурой 90 °C и оставления её в полном покое на сухой поверхности не менее чем на 30 минут, чтобы убедиться, что нижний шов выдерживает длительное тепловое расширение и размягчение.
Помимо проверки на герметичность, протоколы контроля качества премиум-класса включают тщательные микробиологические испытания для обеспечения безопасности пищевых продуктов, проверку на запах для подтверждения стабильности краски, а также физические испытания на падение (сбрасывание полностью загруженной картонной коробки с определённой высоты) для гарантии структурной целостности основной гофротары в экстремальных условиях международных перевозок.
Устранение распространенных производственных дефектов
Когда на производстве неизбежно возникают неисправности, главный инженер должен мгновенно определить их первопричину. Простой обходится в сотни долларов в час. Вот базовая матрица устранения неисправностей, которая позволяет отличить профессионалов от новичков:
- Неисправность: «Отложенная» утечка в нижней части. Основная причина: Самым опасным дефектом считается чашка, которая удерживает воду в течение 5 минут, но теряет герметичность через 15 минут. Практически всегда это вызвано фундаментальным Несоответствие GSM или Колебания температуры при накатке. Например, если толщина стенок чашки составляет 280 г/м², а толщина нижнего диска — всего 190 г/м², то при нагревании коэффициенты теплового расширения этих материалов значительно различаются, что приводит к образованию микрозазоров из-за разной скорости охлаждения материалов. Ведущие производители обеспечивают точное соответствие плотности материалов и используют инфракрасные датчики для контроля температуры накатки в режиме реального времени.
- Дефект: разрыв или отслоение бокового шва. Основная причина: В ультразвуковых аппаратах это свидетельствует о том, что очень дорогой титановый ультразвуковой рожок изношен, загрязнён или частота настроена неправильно, в результате чего не создаётся достаточное трение для плавления полимера. В термических аппаратах это означает, что медный нагреватель либо слишком холодный (недостаточное плавление), либо слишком горячий (полное сгорание полиэтилена).
- Дефект: растрескивание верхней части вследствие скручивания (разрыв обода). Основная причина: Как уже упоминалось в разделе, посвящённом инфраструктуре, это исключительно проблема, связанная с состоянием материала, а не с поломкой оборудования. Это означает, что влажность базового картона упала ниже критического порога 5%. Волокна бумаги стали слишком хрупкими, чтобы выдержать экстремальную физическую нагрузку, возникающую при резком раскатывании наружу. Решением проблемы является возвращение заготовок в помещение для подготовки.
- Дефект: Смещение регистрации при печати. Основная причина: Если логотип не выровнен по центру на стакане, это означает, что оптический датчик (фотоэлемент) высекальной машины не может правильно отслеживать напечатанные регистрационные метки на бумажной полосе, что приводит к получению асимметричных заготовок в виде веера.
Золотой стандарт Yoonpak «Нулевой дефект»: как работают передовые заводы
Умение устранять дефекты, безусловно, важно, но разработка системы, которая не допускает появления дефектов на производстве, — вот что является настоящим признаком производителя мирового уровня. Мировые ресторанные гиганты и кофейные сети, такие как Burger King, Tim Hortons и ILLY, не допускают никакой «погрешности». Чтобы соответствовать этим строгим и бескомпромиссным стандартам и превосходить их, ведущие в отрасли производители, такие как Путь создали практически непробиваемую экосистему контроля качества по принципу «нулевого дефекта».
Экономика открытия бизнеса: суровая реальность рентабельности инвестиций
Если вы разрабатываете бизнес-план для выхода на производственную сторону этой отрасли, вам необходимо сознательно отбросить чрезмерно оптимистичные рекламные обещания продавцов оборудования и обратить внимание на суровую и беспощадную экономику единицы продукции в отрасли бумажной упаковки. Это высокообъемный, капиталоемкий и низкорентабельный бизнес, в котором масштаб решает всё.
Капитальные затраты: ловушка «вертикальной интеграции»
Скромный бюджет в размере $25,000 позволит вам приобрести лишь медленную конфигурацию начального уровня «только для конверсии» — то есть вам придется дополнительно приобрести заготовки с напечатанной печатью и высечённые от гораздо более крупного поставщика. Это сразу же съедает вашу прибыль. Чтобы по-настоящему контролировать свою цепочку поставок с помощью полной вертикальной интеграции — то есть с собственной флексографской печатной машиной, высокоскоростным плоскостным высекальным пресом, несколько высокоскоростных ультразвуковых формовочных машин, автоматических упаковочных линий и необходимую масштабную инфраструктуру систем вентиляции, кондиционирования и пневматики — ваши первоначальные капитальные затраты (CapEx) легко превысят $200 000 — $500 000 для предприятия среднего масштаба.
Что особенно важно, начинающие инвесторы зачастую совершенно забывают об оборотном капитале: вам потребуется задействовать не менее $30 000–$50 000 на запасы рулонов бумаги и чернил, чтобы обеспечить бесперебойную работу оборудования в течение первых нескольких месяцев работы, пока не поступят платежи от клиентов.
Расчет реальной точки безубыточности и операционных расходов (OpEx)
Золотое правило экономики производства бумажных стаканчиков — соотношение 70/15. Примерно от 70% до 75% от общей себестоимости единицы продукции полностью определяется стоимостью сырья (картона, покрытия и пищевых чернил). Еще от 10% до 15% уходит на операционные расходы (OpEx): значительное промышленное потребление электроэнергии (киловатт-часы, затрачиваемые на работу нагревателей и гигантских компрессоров), аренду производственных помещений и заработную плату специализированных операторов оборудования. В результате, как правило, остается весьма ограниченная валовая маржа в размере от 15% до 25%, которая в значительной степени зависит от вашей ценовой власти на местном рынке и объема заказов.
В условиях микрофабрики ваши «скрытые» затраты — быстрая амортизация оборудования, высокий уровень отходов (часто превышающий 15% с учётом высечки на этапе допечатной подготовки) и высокая заработная плата необходимого старшего механика — зачастую отодвигают точку безубыточности далеко за пределы 24 месяцев. В условиях сегодняшней безжалостной конкуренции часто рекламируемый «8-месячный срок окупаемости» является опасной иллюзией для тех, кто не располагает огромными, заранее заключенными контрактами на производство нескольких миллионов стаканов. Для стартапов попытка вертикальной интеграции с самого первого дня неизбежно приводит к серьезным Неэффективность масштаба: ваши затраты на рабочую силу, отходы и накладные расходы на одну чашку будут на 30%–40% выше, чем при прямой закупке у крупного завода-изготовителя с налаженным производством. Прибыль обеспечивается исключительно за счет огромных объемов, а для их достижения требуется такой уровень масштабирования, который большинство стартапов просто не могут себе позволить создать в течение первых трех лет своей деятельности.
Альтернатива OEM: расширение масштабов вашего бренда без бремени капитальных вложений
Столкнувшись с суровой реальностью амортизации тяжелой техники, высокими требованиями к трехфазному электроснабжению, кошмаром поддержания идеального давления в пневматических системах и постоянной ежедневной борьбой с отходами производства, многие дальновидные мировые бренды, европейские импортеры и интернет-ритейлеры выбирают гораздо более выгодный путь: стратегические закупки у производителей оригинального оборудования (OEM). Зачем вкладывать $300 000 в бетонные полы, воздушные компрессоры и запасы сырья, если можно воспользоваться отлаженными эффектами масштаба существующего мегазавода?
Для средних кофейных сетей, оптовых дистрибьюторов или амбициозных продавцов на Amazon гораздо разумнее направлять ценный капитал на привлечение новых клиентов, укрепление бренда и расширение каналов сбыта, а не на настройку ультразвуковых сварочных рожков. Установив прямое партнерство с ведущим производителем, таким как Путь, компании полностью избавляются от огромной нагрузки, связанной с капитальными вложениями. Yoonpak предлагает цены напрямую от завода, сочетая при этом гибкость и уровень обслуживания клиентов, характерные для небольшого дизайнерского агентства.
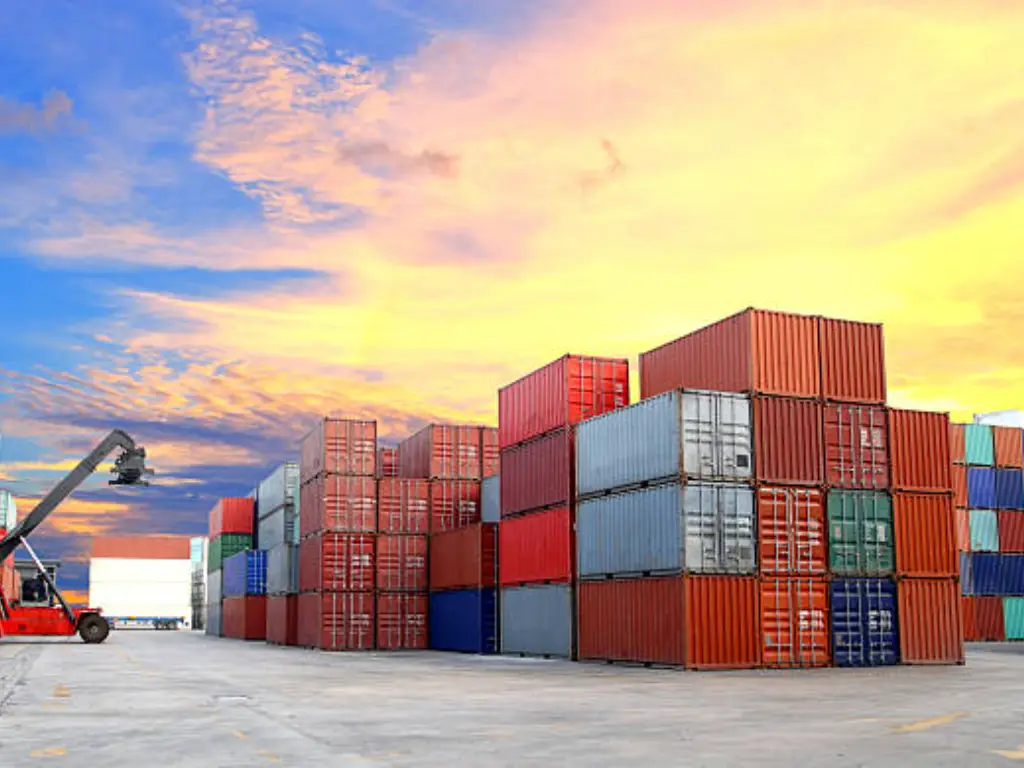
Кроме того, компания Yoonpak досконально разбирается в логистике международной торговли. Она активно консультирует клиентов по вопросам оптимизации эффективности перевозок, рекомендуя отправлять полные контейнеры (20’GP или 40’HQ) для максимально возможного использования грузового пространства, что позволяет значительно снизить удельную стоимость перевозки до нескольких центов за чашку. Компания предлагает современному покупателю в сегменте B2B целый ряд преимуществ: доступ к удивительно низкие минимальные объемы заказа (MOQ от 100 000 штук, или 50 000 штук при заказе нескольких артикулов), полностью бесплатные услуги по созданию индивидуальных 3D-моделей и проектированию конструкций, а также молниеносная стандартная доставка всего за От 3 до 6 недель — на целых 7 дней быстрее, чем в среднем по отрасли. Чтобы ещё больше облегчить партнёрам управление денежными потоками и логистику, компания Yoonpak даже предлагает один месяц бесплатного хранения на складе, что позволяет клиентам формировать запасы и отгружать товары именно тогда, когда это необходимо. Для амбициозных брендов, стремящихся занять лидирующие позиции на местном рынке, такое партнерство с OEM-производителем открывает путь к максимально возможной рентабельности инвестиций: получение доступа к продукции высочайшего качества, сертифицированной на международном уровне, при абсолютном отсутствии производственных рисков.
Хватит бороться с законами физики — пора расширять масштабы своего бренда
Зачем рисковать капиталом вашей компании из-за стремительного износа оборудования, сложных требований по охране окружающей среды и серьезных финансовых обязательств в случае утечки из стаканов? Воспользуйтесь 24-летним опытом компании Yoonpak в области инженерных разработок, системой контроля качества, обеспечивающей нулевой уровень брака, и годовой производственной мощностью в 16 миллиардов стаканов.
Эксклюзивное предложение для покупателей из сегмента B2B: Закажите уже сегодня наш подробный «Калькулятор сравнения рентабельности инвестиций: заводская продукция против оригинального оборудования» и бесплатный индивидуальный набор образцов, чтобы точно узнать, сколько средств вы сможете сэкономить.
Получите мой бесплатный анализ рентабельности инвестиций и образцы уже сегодняВывод: будущее — за экологически безопасными и пригодными для повторной переработки материалами
Сектор производства бумажных стаканов окончательно превратился из простого ремесла в высокотехнологичную отрасль материаловедения. Сегодня рентабельность зависит от вашего мастерства в нанесении водных покрытий, точности пневматических систем на уровне 0,8 МПа и полной прослеживаемости в соответствии с нормативными требованиями. На фоне стремительного роста мирового спроса на экологичную упаковку стратегический выбор очевиден: вложить миллионы в производственные помещения с климат-контролем или наладить партнерство с таким опытным и авторитетным производителем оригинального оборудования, как Yoonpak. В конечном счёте, успех заключается не в простом складывании бумаги, а в синергии точной инженерии и бескомпромиссного контроля качества. Для современного B2B-покупателя важны только три показателя: стакан, который не протекает, бренд, не обремененный налоговыми пошлинами, и цепочка поставок, которая никогда не подводит.
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean