

Como são feitos os sacos de papel — da árvore ao produto para viagem: o processo completo de fabricação explicado
Quando você segura um saco de papel — seja para carregar seu doce matinal, um hambúrguer para viagem ou uma compra em uma boutique —, você está segurando o resultado final de um processo industrial surpreendentemente complexo. O saco parece simples. A jornada por trás dele, porém, é tudo menos isso.
Na última década, as sacolas de papel voltaram a ganhar destaque à medida que empresas e consumidores abandonam os plásticos descartáveis. Somente o setor de embalagens para alimentos cresce a uma taxa de quase 7% ao ano, com alternativas à base de papel substituindo gradualmente os equivalentes plásticos em restaurantes, padarias, redes de café e no varejo. No entanto, apesar de sua onipresença, a maioria das pessoas nunca viu como uma sacola de papel é realmente fabricada.
Este artigo traça todo o processo de fabricação — desde a fibra de madeira bruta até o saco pronto para uso com alimentos — e, ao longo do caminho, explica o que diferencia um saco de papel bem feito de um que se desfaz.

01 De onde vêm os sacos de papel — Matérias-primas e o processo de fabricação de celulose Kraft
Cada sacola de papel não nasce no chão de fábrica, mas sim na floresta. A qualidade da matéria-prima — a própria fibra de madeira — define o limite máximo para tudo o que vem a seguir: resistência, capacidade de impressão, segurança alimentar e durabilidade.
O Processo Kraft — Transformando Madeira em Fibra de Papel Resistente
O método de fabricação de celulose predominante na produção de sacos de papel é o Processo de energia, cujo nome deriva da palavra alemã para “força”, o que já indica exatamente qual é sua prioridade. Ao contrário da polpação mecânica, que simplesmente tritura a madeira em fibras e quebra as cadeias de celulose no processo, a polpação Kraft utiliza processos químicos para dissolver seletivamente a lignina que une as fibras da madeira, mantendo intactas as longas cadeias de celulose.
Veja como funciona. Lascas de madeira — geralmente de madeiras macias, como pinheiro ou abeto, cujas fibras têm de 3 a 5 milímetros de comprimento — são colocadas em grandes vasos de pressão chamados digestores. Lá dentro, elas são submetidas a um processo térmico a 150 a 170 graus Celsius em uma solução química conhecida como “licor branco”, uma mistura de hidróxido de sódio e sulfeto de sódio. Os produtos químicos dissolvem a lignina — o polímero natural que atua como cola entre as fibras de madeira — sem destruir a própria celulose. O resultado é uma pasta fibrosa contendo fibras longas, resistentes e intactas que, por fim, conferirão às sacolas de papel sua resistência ao rasgo e capacidade de suportar cargas.
Após a cozimento, a polpa é lavada, peneirada para remover quaisquer impurezas remanescentes e, às vezes, branqueada. A polpa não branqueada produz o conhecido papel kraft marrom natural, enquanto a polpa branqueada resulta em uma superfície branca e limpa, ideal para marcas de alto padrão. Nesta etapa, os fabricantes podem adicionar enchimentos como carbonato de cálcio (normalmente de 10 a 20 por cento do peso do papel) para melhorar o brilho, a opacidade e a lisura da superfície para impressão.
Papel virgem, reciclado ou kraft — qual deles é o melhor para fazer sacolas?
Nem todos os materiais utilizados na fabricação de sacolas de papel são iguais. A escolha do tipo de papel determina diretamente o desempenho, a aparência e a durabilidade da sacola. Veja a seguir uma comparação entre as principais categorias:
| Material | Fonte de fibras | Força | Aparência | Mais indicado para |
|---|---|---|---|---|
| Virgin Kraft | Polpa fresca de madeira macia | Mais alta — fibras longas e sem danos | Marrom natural ou branco alvejado | Sacos de compras resistentes, entrega de comida |
| Papel reciclado | Resíduos pós-consumo | Moderado — fibras mais curtas resultantes de um processamento anterior | Marrom acinzentado, menos uniforme | Bolsas leves, marcas com foco na sustentabilidade |
| Papel revestido | Camada de papel Kraft + PE/bioplástico | Alta + barreira contra umidade | Acabamento brilhante ou fosco | Alimentos gordurosos, produtos congelados, varejo de luxo |
| Quadro branco (SBS) | Polpa virgem branqueada | Rigidez moderada | Branco liso, excelente superfície de impressão | Sacos de presente premium, embalagens para cosméticos |
A gramatura do papel — medida em gramas por metro quadrado, ou GSM — é igualmente importante. Sacolas leves para produtos de panificação podem usar papel de 30 a 60 GSM. Uma sacola de compras resistente, capaz de suportar vários quilos, normalmente requer de 70 a 100 GSM. Sacolas para comida para viagem e entrega, destinadas a uso pesado, podem chegar a 150 GSM. Quando uma sacola se rompe sob carga, a causa principal geralmente pode ser atribuída a essa etapa: ou o GSM era muito baixo para a finalidade, ou o comprimento da fibra era muito curto para se manter íntegro sob tensão.
02 Da polpa ao papel — Formação da folha e engenharia de resistência

Quando a polpa está pronta, ela é bombeada na forma de uma pasta — composta por cerca de 99% de água e 1% de fibra — sobre uma tela metálica que se move rapidamente. À medida que a tela avança, a água é drenada por suas aberturas por ação da gravidade e da sucção, deixando para trás uma fina camada úmida de fibras de celulose entrelaçadas. É nesse momento que o papel nasce.
A tela úmida passa então por uma série de rolos de prensagem pesados que extraem mais água e compactam as fibras. Nesse momento, a folha ainda contém cerca de 50 a 60 por cento de umidade. Da seção de prensagem, o papel passa por uma série de cilindros de secagem aquecidos a vapor, operando a uma temperatura de 120 a 140 graus Celsius. Ao sair dessa seção, seu teor de umidade já foi reduzido para um valor precisamente controlado de 4 a 8 por cento — seco o suficiente para ser estável, mas úmido o suficiente para permanecer flexível.
O papel seco é enrolado em enormes bobinas chamadas “jumbo reels”, que podem ter de 3 a 5 metros de diâmetro e de 2 a 4 metros de largura. Dois números são os mais importantes nesta etapa: o Consistência do GSM em toda a largura do rolo (um desvio superior a ±2% indica instabilidade do processo) e o uniformidade da umidade (essas variações podem fazer com que o papel empenhe durante as impressões subsequentes). Não se trata apenas de métricas abstratas. São as variáveis de engenharia que determinam se 100.000 sacolas da mesma produção terão a mesma textura e o mesmo desempenho.
03 Identidade visual no papel — técnicas de impressão e personalização que definem a sacola
Um saco de papel comum é um produto básico. Um saco de papel estampado é um ativo da marca. Essa etapa transforma a superfície em branco do papel em uma tela para logotipos, cores e design, e as escolhas feitas nessa fase afetam tudo, desde a estrutura de custos até a conformidade com as normas de segurança alimentar.
Flexografia x Offset — Como escolher o método de impressão certo
Duas tecnologias de impressão dominam a produção de sacolas de papel e atendem a necessidades diferentes.
Impressão flexográfica (Flexo) utiliza chapas flexíveis de fotopolímero enroladas em cilindros giratórios. A tinta é transferida de um rolo anilox para a chapa e, em seguida, diretamente para o papel. A impressão flexográfica opera em alta velocidade — de 300 a 600 metros por minuto —, o que a torna a opção mais econômica para grandes tiragens com designs relativamente simples. As modernas impressoras flexográficas podem utilizar tintas à base de água e de soja, essenciais para aplicações em contato com alimentos, pois não contêm compostos orgânicos voláteis.
Impressão offset a imagem passa por uma manta de borracha intermediária antes de chegar ao papel, produzindo detalhes mais nítidos e gradientes de cor mais suaves. Com resoluções de até 300 linhas por polegada, a impressão offset é a escolha ideal quando uma marca precisa de imagens com qualidade fotográfica ou padrões complexos. A desvantagem é o custo de preparação mais alto, o que torna essa técnica mais econômica para tiragens de médio a grande porte, nas quais a qualidade superior da impressão justifica o investimento.
Uma terceira opção — a impressão digital — elimina totalmente o uso de chapas, enviando os desenhos diretamente do arquivo para a impressora. É ideal para tiragens curtas, amostras e lotes personalizados, embora o custo por unidade seja mais alto do que o da flexografia ou da offset em grandes tiragens.
Para marcas que precisam de uma correspondência precisa de cores — o tom exato de verde no logotipo de uma empresa, por exemplo —, tanto a flexografia quanto a offset podem utilizar o Sistema de Correspondência Pantone. Uma impressora bem calibrada pode manter a precisão da cor dentro de um Delta E de 2, o que significa que o olho humano mal consegue detectar a diferença entre o resultado impresso e a amostra de referência.
- Velocidade de impressão de 300 a 600 m/min
- Tintas à base de água/soja (próprias para contato com alimentos)
- Ideal para: designs simples, tiragens grandes
- Resolução de até 300 LPI
- Gráficos coloridos com qualidade fotográfica
- Ideal para: identidade visual detalhada
Além do logotipo — opções de personalização que valorizam as sacolas de papel
A impressão é apenas uma das facetas da personalização. A gama completa de opções disponíveis para as marcas atualmente inclui:
- Estrutura: Sacos planos para padarias, sacos quadrados com abertura automática (SOS) e laterais com reforço para mantimentos, sacos com fundo franzido para itens mais pesados e opções reforçadas com papelão ondulado para entregas de comércio eletrônico.
- Acabamento de superfícies: Revestimentos foscos ou brilhantes, texturas em relevo, estampagem em folha metálica para detalhes metálicos e UV localizado para um contraste seletivo de alto brilho.
- Tipos de alças: Cordão de papel trançado (reciclável, suporta de 10 a 15 quilos), fita de papel plana (perfil fino, confortável), corda de algodão ou fita (toque sofisticado) e orifícios de transporte recortados (minimalistas, sem fixação separada).
- Revestimentos funcionais: Barreiras resistentes à gordura para alimentos fritos, camadas resistentes à umidade para bebidas geladas e texturas antiderrapantes para um empilhamento seguro.
A transição do projeto para a produção exige precisão. A maioria dos fabricantes solicita arquivos gráficos com 300 dpi ou mais, em formato vetorial — geralmente arquivos .ai, .pdf ou .cdr. Uma equipe profissional pode entregar uma prova digital em um dia útil e uma amostra física em 48 horas, permitindo que as marcas vejam e toquem na bolsa antes de darem o aval para a produção em grande escala.
04 Dando forma à bolsa — Corte, dobras, colagem e montagem das alças
É aqui que o rolo de papel plano e impresso se transforma em um objeto tridimensional em questão de segundos.
A transformação ocorre em máquinas de fabricação de sacos de alta velocidade que integram quatro operações em um único fluxo contínuo. Primeiro, a tira de papel é dobrada longitudinalmente e colada ao longo de uma das bordas para criar um tubo contínuo — um processo chamado conformação de tubos. Em seguida, um cortador de precisão corta o tubo em pedaços do tamanho de cada saco, com uma tolerância inferior a 0,5 milímetros por corte.
O verdadeiro desafio da engenharia é formação do fundo. O fundo de um saco de papel suporta todo o peso do seu conteúdo; por isso, a dobragem e a colagem nessa parte devem ser impecáveis. A máquina dobra várias abas de papel em sequência — normalmente uma dobra interna seguida por uma sobreposição externa —, aplica cerca de 0,5 a 1 grama de adesivo por sacola e comprime o conjunto sob uma pressão de 50 a 100 PSI. Para sacolas de uso intensivo, os fabricantes podem adicionar uma inserção de papelão ou cartolina que reforça a base, distribuindo a tensão da carga por uma área maior.
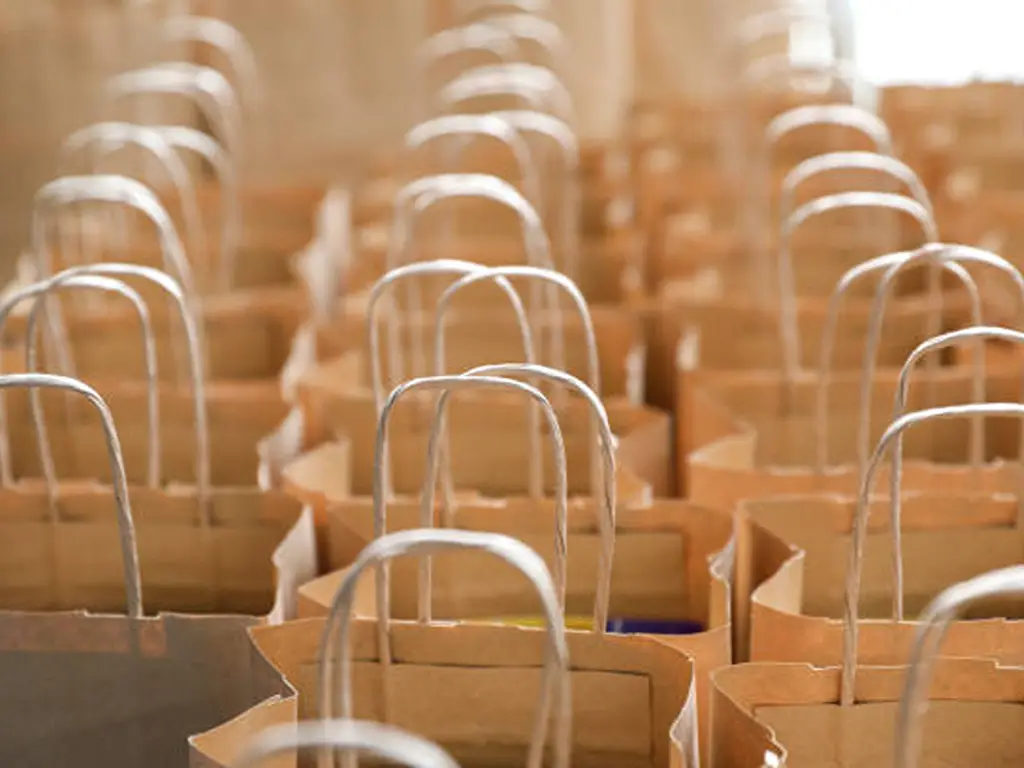
Se a sacola tiver alças, elas são fixadas em seguida. As alças de papel trançado são coladas com um adesivo forte à base de água e testadas para suportar de 10 a 15 quilogramas sem se soltarem. Em linhas de produção avançadas, as unidades de fabricação e fixação das alças estão integradas diretamente à máquina principal de formação de sacolas, de modo que o papel bruto entra por uma extremidade e as sacolas prontas, com alças, saem pela outra — a velocidades que chegam a 300 a 600 sacolas por minuto.
Cada dobra, cada junção colada, cada ponto de fixação da alça é um ponto potencial de falha. Uma dobra desalinhada em meio milímetro nesta etapa resulta em uma bolsa que fica inclinada, rasga de forma irregular ou se descola sob carga. A precisão não é um luxo. É a diferença entre uma bolsa que funciona e outra que não funciona.
05 O Guarda da Qualidade Invisível — Inspeção, Segurança Alimentar e Certificação
Até este ponto, o processo parece semelhante na maioria das fábricas de sacolas de papel. O que distingue um fornecedor confiável de um arriscado ocorre, em grande parte, nos bastidores, na área de controle de qualidade.
Das verificações a cada hora à meta de zero defeitos — como a qualidade é incorporada a cada bolsa
Em uma unidade bem administrada, o controle de qualidade não é uma etapa final de verificação. Trata-se de um sistema contínuo integrado a todas as etapas da produção.
- Inspeção de matéria-prima recebida: Cada lote de papel, tinta e adesivo é testado antes de entrar na linha de produção. O papel é verificado quanto à gramatura, espessura, teor de umidade e validade da certificação do fornecedor. Os materiais que não atendem às especificações são rejeitados logo na entrada.
- Monitoramento durante o processo: Durante a impressão, os operadores verificam a consistência das cores e a precisão do registro em intervalos regulares, utilizando cabines de luz calibradas e espectrofotômetros. Durante a formação dos sacos, os inspetores verificam o alinhamento das dobras, a aplicação do adesivo e a integridade das costuras. Em instalações que operam com altos padrões de qualidade, é realizada uma inspeção completa a cada hora — frequência significativamente maior do que a norma do setor, que é de uma ou duas vezes por turno.
- Rastreabilidade de defeitos: Cada saco ou caixa é identificado com a data e a hora de produção, além do código do lote. Se for detectado um defeito, o código permite que a equipe de qualidade rastreie a origem até a máquina específica, o turno e até mesmo o rolo de papel de onde ele veio. Os fabricantes mais rigorosos adotam uma política de zero defeitos: se for encontrada uma única unidade com defeito, todos os produtos fabricados desde a última verificação de qualidade aprovada são colocados em quarentena e descartados — não apenas aquele com a falha visível.
- Inspeção final pré-embarque: Antes que as mercadorias saiam da fábrica, uma rodada final de verificações — geralmente baseada nos padrões de amostragem do AQL (Limite de Qualidade Aceitável) — examina a aparência, as dimensões, a resistência da fixação das alças, a rotulagem das caixas e as marcas de remessa. Testes de queda simulam as condições de transporte para confirmar se a embalagem resistirá à viagem.
Entendendo as certificações — FSC, BRC, FDA e o que elas significam para suas sacolas de papel
Para quem procura sacolas de papel — especialmente para o setor de alimentação —, a profusão de siglas na lista de credenciais de um fornecedor pode ser desorientadora. Veja a seguir o que as certificações mais importantes realmente significam e como verificá-las:
| Certificação | O que está coberto | Por que isso é importante para os sacos de papel | Como verificar |
|---|---|---|---|
| ISO 9001 | Sistema de gestão da qualidade | A fábrica possui processos de controle de qualidade documentados e passíveis de auditoria | Banco de dados IAF CertSearch (iafcertsearch.org) |
| Sistema de gestão ambiental | Gestão ambiental | A fábrica mede e controla seu impacto ambiental | O mesmo que acima |
| BRCGS (Nota A+) | Segurança alimentar para embalagens | A fábrica atende aos mais altos padrões globais para a produção de embalagens higiênicas destinadas ao contato com alimentos | Diretório da BRCGS (brcgs.com) |
| Cadeia de Custódia do FSC | Cadeia de custódia florestal sustentável | A origem da fibra de papel pode ser rastreada até florestas gerenciadas de forma responsável | Banco de dados público do FSC (info.fsc.org) — requer código de certificado |
| FDA 21 CFR 176 | Segurança dos materiais em contato com alimentos nos EUA | O papel, as tintas e os adesivos são seguros para contato indireto com alimentos | Especificado no Código de Regulamentos Federais dos EUA (ecfr.gov) |
| LFGB | Segurança alemã/da UE em relação ao contato com alimentos | Atende aos rigorosos requisitos europeus de segurança alimentar, que muitas vezes são mais rigorosos do que os padrões de referência da FDA | Relatórios de ensaio do fornecedor emitidos por laboratórios acreditados pela norma ISO/IEC 17025 |
| BPI | Biodegradabilidade | O produto foi certificado como biodegradável em instalações de compostagem comercial | Catálogo de produtos certificados pela BPI (bpiworld.org) |
Quando um fornecedor afirma que “estamos em conformidade com a FDA”, a pergunta correta a se fazer é: “Você pode me mostrar o relatório de teste de um laboratório credenciado pela ISO 17025 que confirme que sua combinação específica de papel, tinta e adesivo atende aos requisitos da norma 21 CFR Parte 176 da FDA?” Um fabricante confiável terá a documentação em mãos. Uma resposta vaga é um sinal de que é preciso investigar mais a fundo — ou procurar outro fornecedor.
Fabricantes profissionais que atendem marcas globais do setor alimentício geralmente possuem uma combinação dessas certificações: ISO 9001 e 14001 para sistemas de gestão, BRC para segurança alimentar, FSC para abastecimento responsável e FDA ou LFGB para conformidade específica de cada mercado. Fornecedores de renome divulgam abertamente suas certificações em seus sites e aceitam solicitações de verificação, pois a transparência, por si só, é um indicador de qualidade no setor de embalagens B2B (O Caminho, por exemplo, divulga publicamente seu portfólio de certificações, incluindo ISO 9001, ISO 14001, BRC, FDA, LFGB e FSC). Se você estiver avaliando fornecedores neste momento, solicitar os números dos certificados e conferi-los nas bases de dados de verificação listadas acima lhe dará mais informações do que qualquer apresentação de vendas bem elaborada jamais poderia oferecer.
Referências
- Grupo KETE. “Guia passo a passo: como são feitas as sacolas de papel.” 2024. https://www.ketegroup.com/how-are-paper-bags-made/
- Millionpack. “Como são feitas as sacolas de papel: tudo o que você precisa saber.” 2025. https://millionpack.com/how-are-paper-bags-made/
- Wikipédia. “Saco de papel.” https://en.wikipedia.org/wiki/Paper_bag
- PaperIndex Academy. “Lista de verificação em 5 etapas para a avaliação de fornecedores de sacolas de papel.” 2025. https://www.paperindex.com/academy/the-5-step-paper-bag-supplier-verification-checklist/
- Nanwang Paper Packaging. “Guia especializado para avaliar fabricantes de sacolas de papel na China.” 2026. https://www.nanwangpaperbag.com/paper-bag-manufacturers-china-guide/
- Governo dos EUA. “21 CFR Parte 176 — Aditivos alimentares indiretos: componentes de papel e papelão.” Código Eletrônico de Regulamentos Federais. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-176
- Conselho de Manejo Florestal. “Pesquisa Pública do FSC — Dados de Certificados.” https://info.fsc.org/
- YoonPak. “Sobre Yoon.” https://www.yoonpak.com/about/
- YoonPak. “Fale conosco.” https://www.yoonpak.com/contact/
- YoonPak. Página inicial. https://www.yoonpak.com/
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean