

O Guia Definitivo para a Fabricação de Copos de Papel: Máquinas, Custos e Como Evitar Vazamentos
A fabricação de copos de papel evoluiu de uma simples dobragem para uma disciplina de alto nível que envolve ciência dos materiais e engenharia de precisão. Em uma era de rigorosas exigências ambientais e margens reduzidas, o sucesso requer mais do que apenas maquinário — exige um profundo entendimento da física do GSM, da resolução de problemas técnicos e da conformidade. Seja para montar uma fábrica de última geração ou buscar um parceiro OEM que garanta produtos à prova de vazamentos, este guia detalha todo o ecossistema de produção. Adquira os conhecimentos de engenharia e a perspicácia comercial necessários para tomar decisões infalíveis no cenário competitivo atual.
O panorama atual da indústria de copos de papel e as mudanças legislativas
A transição global da espuma e do plástico rígido para o papel é uma mudança irreversível. No entanto, encarar a fabricação de copos de papel como uma “fonte de lucro” de baixo custo é um erro estratégico. Hoje, o setor é definido por normas legislativas rigorosas que determinam seus métodos de produção e seu acesso ao mercado.
Na UE, a Diretiva sobre Plásticos de Uso Único (SUP) redefiniu o mercado. Qualquer copo que possua, mesmo que seja apenas um mícron, de revestimento tradicional de PE é agora, legalmente, um “produto que contém plástico”, exigindo logotipos de advertência obrigatórios e impostos relacionados à Responsabilidade Estendida do Produtor (REP). Essas regulamentações exercem uma imensa pressão financeira e de imagem sobre as empresas que ainda se apegam a materiais ultrapassados.
Globalmente, órgãos como a FDA e o BfR aplicam rigorosamente as normas relativas aos Materiais em Contato com Alimentos (FCM). Comercializar um produto como “sem plástico” não é mais uma opção, mas um obstáculo técnico: a menos que um copo utilize barreiras avançadas e totalmente recicláveis que se decomponham nos fluxos padrão de reciclagem de papel, ele estará sujeito a severas penalidades por “greenwashing”. Essa evolução regulatória está eliminando os participantes com tecnologia obsoleta, forçando uma reformulação radical da estratégia de fornecimento de materiais e fabricação, partindo do zero.
Entendendo as matérias-primas e o dilema do revestimento
A base fundamental de qualquer negócio lucrativo de copos de papel reside na resposta a uma questão crítica e altamente técnica: o que exatamente estamos usando para fabricar o copo? A resposta nunca é simplesmente “papel bom e grosso”. Trata-se de um equilíbrio arquitetônico e químico preciso entre a integridade estrutural do papelão (sua resistência à tração e ao rasgo) e as propriedades químicas de seu revestimento de barreira. Não conseguir dominar esse delicado equilíbrio é a principal razão pela qual tantas empresas inexperientes enfrentam reclamações catastróficas por vazamentos, levando à ruína da reputação da marca e a enormes responsabilidades financeiras.
Desenvolvendo o papelão base perfeito
A estrutura central de um copo de papel é formada com papelão especializado de qualidade alimentar, normalmente produzido a partir de celulose de fibra longa. As fibras longas, geralmente derivadas de árvores de madeira macia, como o pinheiro ou o abeto, são absolutamente essenciais, pois proporcionam a máxima resistência à tração e rigidez estrutural necessárias para suportar tanto o violento processo de moldagem mecânica quanto o estresse térmico de líquidos ferventes. No entanto, nem todo papelão é igual, e o fornecimento por fábricas não verificadas pode levar a variações desastrosas na espessura e no teor de umidade. Fabricantes de primeira linha utilizam apenas papel de fornecedores reconhecidos internacionalmente e certificados pela ISO e pela BSCI, como Sun Paper, Stora Enso, Chenming Group e Dupont, garantindo que a madeira seja extraída de plantações manejadas de forma sustentável e certificadas pelo FSC.
A característica física mais importante que você deve levar em conta ao escolher o papelão é o GSM (gramas por metro quadrado). A espessura, a rigidez e o isolamento térmico do papel estão diretamente relacionados à capacidade do copo e à temperatura para a qual ele foi projetado. Não é possível adotar uma abordagem única para todos os casos.
Para um copo padrão para bebidas quentes (como um copo de café de 12 oz ou 16 oz), os fabricantes geralmente especificam um papelão de base com gramatura entre 250 e 350 GSM. Os copos para bebidas quentes geralmente utilizam uma estrutura de parede única com um revestimento de PE (polietileno) aplicado exclusivamente no interior do copo. Essa camada interna de polímero impede que o líquido quente penetre e seja absorvido pelas fibras de papel. A parte externa permanece sem revestimento, conferindo ao copo um toque natural e fosco de papel. Para copos para bebidas quentes de alta qualidade destinados ao mercado europeu, os fabricantes costumam empregar uma estrutura de parede dupla — adicionando uma camada externa extra de papel ondulado ou liso para criar uma camada de ar isolante, eliminando totalmente a necessidade de mangas separadas de papelão para café.
Por outro lado, a fabricação de copos para bebidas geladas exige uma abordagem de engenharia e termodinâmica completamente diferente. Se você, por engano, servir café cold brew gelado em um copo padrão para bebidas quentes de PE simples, a realidade física da termodinâmica entra em ação quase que imediatamente. Como a bebida está significativamente mais fria do que a temperatura ambiente da sala, a condensação se formará rapidamente na parte externa do copo. Em dez a quinze minutos, essa umidade externa penetrará profundamente na camada externa de papel, que não está protegida nem revestida. Isso faz com que toda a parede do copo amoleça, perca sua integridade estrutural, vire uma pasta e, por fim, desmorone na mão do cliente. Portanto, os copos para bebidas geladas devem sempre utilizar papelão revestido com Double-PE — o que significa que tanto o interior quanto o exterior do papel são laminados com uma barreira plástica para bloquear simultaneamente a penetração interna do líquido e a condensação externa.
A transição para o revestimento aquoso: uma revolução na vedação
Como mencionado anteriormente, o papel é inerentemente hidrofílico (que atrai água). Sem uma camada protetora à prova d’água, um copo de papel se dissolveria em polpa em questão de segundos. A escolha desse revestimento de barreira não é mais apenas uma decisão funcional ou financeira; trata-se de uma exigência regulatória rigorosa. Embora o PE e o PLA continuem sendo os materiais básicos do setor por enquanto, o revestimento aquoso (dispersão à base de água) surgiu rapidamente como a solução definitiva e preparada para o futuro, garantindo a verdadeira conformidade com a norma “sem plástico”.
| Tecnologia de Revestimento | Mecanismo de barreira e origem | Conformidade Ambiental e Fim da Vida Útil | Mecanismo de vedação (crítico) | Índice de Custos |
|---|---|---|---|---|
| PE (polietileno) | Filme de polímero padrão à base de petróleo extrudado sobre a placa. | Não compostável. Sujeito a impostos da UE relativos a produtos de plástico de uso único (SUP) e à exibição obrigatória de logotipos de advertência. | Aquecedor térmico / Ultrassônico | Mínimo (referência padrão do setor) |
| PLA (Ácido polilático) | Bioplástico de origem vegetal derivado do amido de milho ou da cana-de-açúcar (bagasse). | Compostável industrialmente (requer instalações com temperatura de 60 °C). Certificado pela BPI e pela DIN. | Ultrassônico (requer atrito preciso) | Médio a alto |
| Revestimento aquoso | Dispersão de polímero à base de água aplicada como uma tinta fina. | Totalmente reciclável como papel. Conformidade real com a norma “sem plástico”. Pode ser descartado diretamente nos fluxos padrão de reciclagem de papel. | Fusão por ar quente de alta temperatura | Mais alto |
Um equívoco técnico comum — e muitas vezes muito caro — entre novos proprietários de fábricas é a crença de que os revestimentos aquosos modernos podem ser selados de forma eficaz com pontas de soldagem ultrassônica padrão, que funcionam perfeitamente para PLA e PE. Isso é fisicamente incorreto. Como as camadas de dispersão aquosa são significativamente mais finas e não possuem a “massa polimérica” densa dos filmes tradicionais de PE/PLA extrudados, elas não fornecem material físico suficiente para gerar calor adequado por meio do atrito ultrassônico de alta frequência. Para garantir a integridade estrutural à prova de vazamentos do 100% com revestimentos aquosos, as máquinas de conformação modernas devem utilizar sistemas de ar quente forçado altamente especializados. Esses sistemas sopram ar extremamente quente, controlado com precisão, diretamente sobre a junção para ativar a fina camada de barreira, promovendo a fusão molecular instantânea. Essa nuance tecnológica é frequentemente ignorada por fabricantes de máquinas de baixo custo na Ásia, levando os compradores a adquirir equipamentos incompatíveis com seu papel ecológico.
Leia também:
- Pare de perder dinheiro com desperdício: o guia definitivo sobre preços e retorno sobre o investimento (ROI) de copos de papel
- O Guia Definitivo para Aquisição de Copos de Papel em Bruto: Pare de Comprar Matéria-Prima de Baixa Qualidade
O processo passo a passo de fabricação de copos de papel
Uma vez adquiridos os materiais quimicamente e estruturalmente adequados, os enormes rolos de papel bruto devem passar por uma transformação mecânica violenta, rápida e, ao mesmo tempo, altamente precisa. A excelência na fabricação só é alcançada mantendo-se uma lógica rigorosa e intransigente entre as etapas de preparação pré-impressão e de conformação pós-impressão. No mundo da conversão em alta velocidade, mesmo um desalinhamento de 0,5 mm na fase de impressão levará inevitavelmente a uma taxa desastrosa de rejeição 10% na fase final de conformação.
Impressão flexográfica avançada: segurança acima da velocidade
O processo de fabricação começa com enormes rolos de papelão revestido, pesando várias toneladas. Antes de qualquer corte ou moldagem, é necessário aplicar a arte da marca e as informações de segurança. Para copos de papel destinados ao contato direto com alimentos, a impressão flexográfica (Flexo) é o padrão absoluto, recomendado internacionalmente, para tiragens comerciais de alto volume. Embora alguns fornecedores preocupados com o orçamento ou compradores sem conhecimento adequado possam sugerir a impressão offset devido aos custos mais baixos de preparação das chapas, compradores profissionais do setor B2B devem rejeitar inequivocamente essa proposta. A impressão offset envolve um mecanismo de transferência de tinta e um processo de secagem fundamentalmente diferentes, o que leva a um risco drasticamente maior de migração de MOSH/MOAH (hidrocarbonetos saturados com óleo mineral/aromáticos). Se esses óleos minerais migrarem para as fibras do papel e, eventualmente, para a bebida quente, isso provocará graves falhas de conformidade com as normas da FDA, LFGB e BfR, levando a recalls em grande escala dos produtos.
A impressão flexográfica premium utiliza tintas 100% sem solventes, à base de água ou à base de soja, próprias para contato com alimentos. Isso garante um ambiente totalmente atóxico, eliminando qualquer risco de migração de odores e assegurando que o delicado perfil de sabor de cafés ou chás premium permaneça perfeitamente intacto. Para alcançar uma reprodução de cores complexa e altamente precisa, fabricantes de ponta utilizam tanto a paleta CMYK quanto o Sistema de Correspondência Pantone (PMS). Os clientes devem fornecer arquivos vetoriais de alta resolução, com 300 dpi (como arquivos .ai, .pdf ou .cdr). Parceiros OEM de primeira linha, como a Yoonpak, contam com equipes dedicadas ao desenvolvimento de produtos, capazes de fornecer provas digitais em um único dia útil, acelerando drasticamente o tempo de lançamento de novos produtos no mercado.
Imediatamente após a etapa de impressão, a banda de papel segue diretamente para a máquina de corte e vinco de mesa plana. A máquina recorta com precisão a forma plana bidimensional da parede do copo, conhecida universalmente no setor como “matriz em forma de leque”. É de extrema importância observar, para seus cálculos de retorno sobre o investimento (ROI), que esse processo de corte e vinco gera, por natureza, uma taxa inevitável de desperdício de 10% a 15%. Esse desperdício de papel é uma realidade geométrica decorrente do encaixe de padrões circulares e curvos em bobinas retas e retangulares de papel. Se o seu plano de negócios não levar em conta o descarte de 15% da sua matéria-prima mais cara, suas projeções de lucratividade estarão fundamentalmente equivocadas.
A Formação do Núcleo: Alcançando a Soldagem Molecular
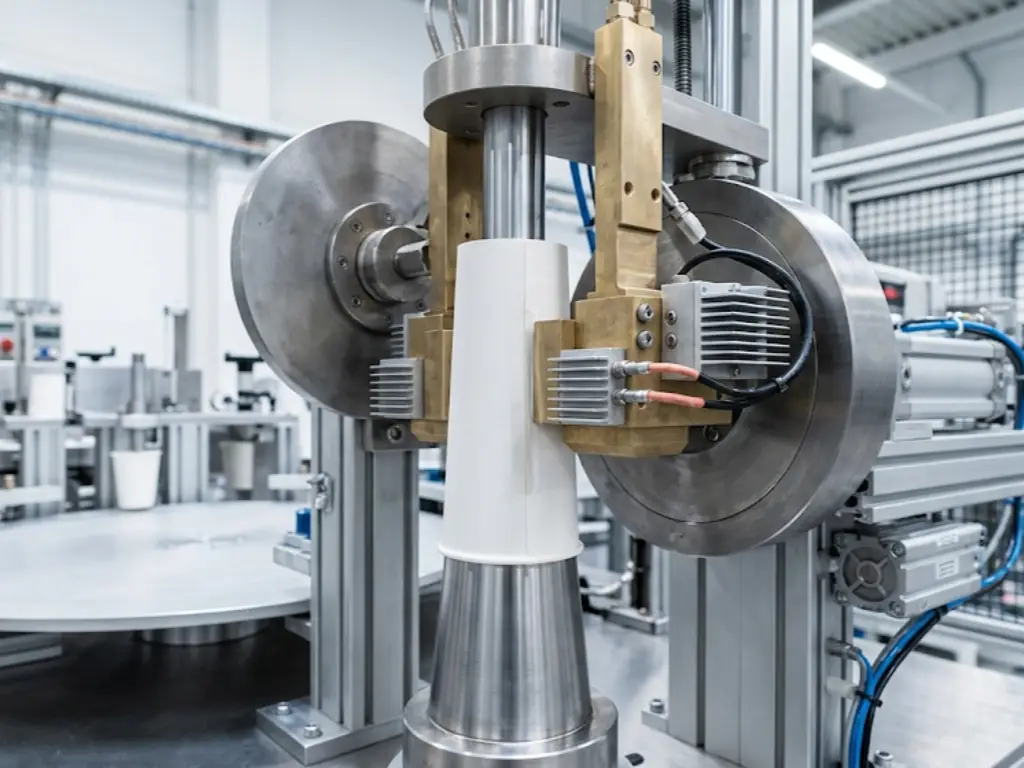
A transição propriamente dita de uma peça bruta impressa em 2D para um recipiente 3D à prova d’água ocorre dentro da máquina de conformação de copos de papel — uma maravilha de sincronização mecânica de alta frequência e precisão pneumática. A máquina alimenta automaticamente as peças em bruto impressas em forma de leque na plataforma giratória principal. Simultaneamente, um rolo de papel separado e mais estreito (projetado especificamente para o fundo do copo, geralmente com um GSM e um coeficiente de alongamento ligeiramente diferentes) é alimentado na máquina, onde uma matriz circular de alta resistência recorta os discos para o fundo.
O processo de selagem é melhor compreendido por meio da analogia entre um zíper de alta tecnologia e um ferro de passar industrial pesado. A fabricação tradicional e segura de copos de papel não utiliza nenhuma cola externa, o que representaria graves riscos à segurança alimentar. Em vez disso, ela depende inteiramente do revestimento plástico ou aquoso já presente no papel. A máquina enrola a folha em forma de leque em torno de um molde cônico de aço sólido para formar a parede do copo. Calor intenso (ou atrito ultrassônico) é aplicado estritamente na costura lateral sobreposta, derretendo o revestimento de PE/PLA apenas o suficiente para atingir um estado altamente viscoso e pegajoso. Instantaneamente, centenas de quilos de pressão mecânica comprimem a costura. Quando o revestimento esfria uma fração de segundo depois, cria-se uma solda molecular permanente e indestrutível.
A inserção e a vedação do disco inferior são ainda mais complexas, exigindo uma sofisticada “prensa tipo sanduíche de três camadas”. A borda inferior da parede do copo é dobrada para dentro, sobrepondo-se com precisão à borda com aba voltada para baixo do disco inferior. É aplicado calor intenso (geralmente variando entre 300 °C e 400 °C para o PE padrão) e extrema pressão mecânica de serrilhamento, fundindo a parede interna de PE, o disco inferior de PE e a borda dobrada. Esse processo de serrilhamento cria um padrão distinto em forma de favo de mel ou com nervuras na base, o que aumenta drasticamente a área de superfície para a fusão do polímero, criando uma vedação à prova de pressão hidráulica. Por fim, a borda superior do copo é levemente lubrificada com óleo de silicone de grau alimentício e enrolada firmemente para fora, formando a borda. Esse processo de enrolamento da borda superior não serve apenas para fins estéticos ou para o conforto dos lábios; ele proporciona rigidez estrutural essencial a todo o copo, impedindo que ele se desmorone ao ser segurado, e cria uma superfície perfeitamente lisa para garantir uma vedação hermética de encaixe com uma tampa de plástico ou papel.
Seleção de máquinas e requisitos de infraestrutura da fábrica
Para empreendedores ambiciosos que desejam estabelecer sua própria unidade de produção, a escolha do equipamento certo representa o investimento de capital mais crítico e oneroso que farão. O mercado global está repleto de corretores de máquinas agressivos, que frequentemente ocultam os enormes custos ocultos de infraestrutura necessários para manter essas máquinas funcionando de forma eficiente. É importante compreender que você não está apenas comprando uma máquina isolada; está construindo um ecossistema pneumático e elétrico integrado e altamente sensível.
Tecnologias de selagem térmica versus soldagem ultrassônica
O principal fator de diferenciação nas máquinas para copos de papel é a forma como elas acionam suas peças móveis e como selam a costura lateral. Vamos analisar as diferenças reais e sem rodeios entre os equipamentos básicos e as linhas de produção profissionais de alta velocidade.
| Nível da máquina | Sistema de transmissão e estabilidade | Tecnologia de selagem lateral | Velocidade de produção | Compatibilidade do revestimento e vida útil operacional |
|---|---|---|---|---|
| Máquina de baixa/média velocidade ($15.000 – $25.000) | Sistemas acionados por came e de corrente aberta. Altamente propensos a desgaste físico, ruptura e alongamento com o passar do tempo. Exigem lubrificação manual constante. | Aquecedor de cobre (térmico). Derrete o PE diretamente por meio de contato físico prolongado. | 40 – 60 xícaras por minuto | Adequado exclusivamente para PE simples. A tentativa de usar PE duplo nessas máquinas costuma queimar e amarelar a camada externa. Vida útil geral mais curta e alto tempo de inatividade para manutenção. |
| Máquina de alta velocidade ($40.000 – $80.000+) | Sistemas totalmente fechados, acionados por engrenagens, com lubrificação automática e contínua a óleo. Altamente estáveis e resistentes a vibrações. | Soldagem ultrassônica / Ar quente forçado. Utiliza atrito de alta frequência ou jatos de ar direcionados para fundir camadas instantaneamente, sem queimar. | 100 – 160+ xícaras/minuto | Absolutamente indispensável para revestimentos Double-PE, PLA e aquosos. Evita qualquer amarelamento ou queimadura na impressão externa. Projetado para décadas de vida útil em operação 24 horas por dia, 7 dias por semana. |
Uma armadilha muito comum e devastadora para novos participantes no mercado é optar por uma máquina de aquecimento barata para produzir copos frios de alta qualidade, com o objetivo de economizar no investimento inicial (CapEx). O aquecedor de cobre inevitavelmente queimará o revestimento externo de PE, resultando em um acabamento estético inaceitável e feio, além de uma taxa de rejeição extremamente alta. Se você estiver lidando com grandes pedidos comerciais para marcas globais, o tempo de inatividade massivo e o dispendioso desperdício de papel gerados por uma máquina barata rapidamente superará qualquer economia inicial. Para uma produção séria em escala industrial, máquinas fechadas acionadas por engrenagens, com recursos de ultrassom ou ar quente, são o padrão imprescindível.
Leia também: Custo real da máquina de fabricação de copos de papel: pare de adivinhar suas margens de lucro
Integridade do sistema pneumático e controle ambiental: os custos ocultos da fábrica
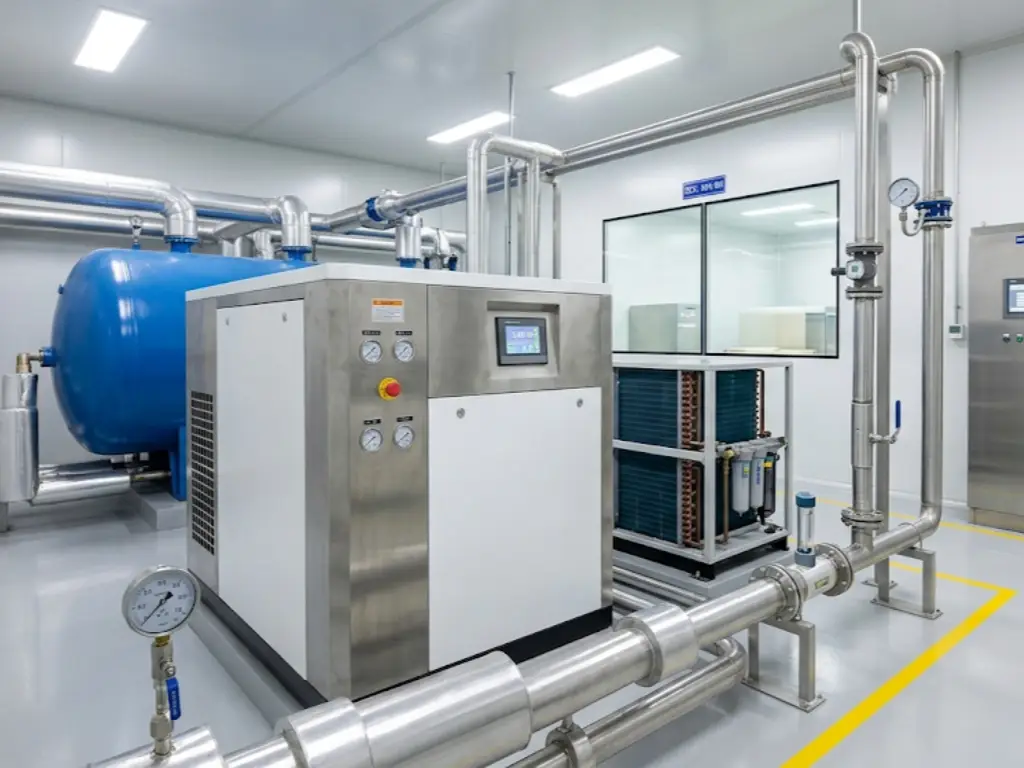
Uma máquina de copos de papel não pode funcionar no vácuo, nem em uma garagem comum. Ela requer uma infraestrutura robusta, de nível industrial. Muitos novos investidores ficam completamente chocados quando a máquina importada chega e percebem que seu armazém comercial comum não tem capacidade nem para fornecer energia elétrica nem para garantir o ar necessário ao funcionamento do sistema pneumático. Aqui estão os parâmetros de infraestrutura rigorosos e inegáveis que você deve implementar:
- Energia elétrica trifásica: As máquinas industriais de moldagem exigem uma fonte de alimentação trifásica dedicada de 380 V / 50 Hz (ou 60 Hz, dependendo da sua região específica). Tentar operar esse equipamento pesado com energia monofásica padrão, de uso residencial ou comercial leve, é fisicamente impossível e destruirá instantaneamente os inversores da máquina.
- Compressores de ar industriais de alta capacidade: A máquina de moldagem depende fortemente da pneumática para soprar as folhas de papel em bruto para dentro dos moldes, acionar as lâminas de corte e ejetar com força os copos acabados para a mesa de coleta. Embora muitos corretores sugiram que 0,4 MPa seja suficiente, a experiência prática no chão de fábrica comprova o contrário. Para evitar atolamentos de papel e garantir um funcionamento ultrarrápido dos cilindros, o suprimento de ar deve ser mantido em um nível altamente estável 0,6 – 0,8 MPa (6-8 bar) na entrada da máquina, com uma taxa de CFM (pés cúbicos por minuto) muito alta para atender a várias máquinas simultaneamente.
- Secadores de ar refrigerados (essenciais): O ar comprimido comum é um assassino silencioso para as máquinas de copos de papel. É preciso instalar um secador de ar refrigerado de nível industrial imediatamente após o compressor. O ar comprimido contém, naturalmente, altos níveis de umidade. Se essa umidade atingir as delicadas válvulas solenóides pneumáticas, causará oxidação rápida, ferrugem e sincronização irregular dos cilindros. Pior ainda, esse ar úmido pode soprar diretamente sobre as folhas de papel, causando deformações localizadas, amolecimento e falhas garantidas na vedação. Um suprimento de ar totalmente seco e altamente estável é o que faz toda a diferença entre o tempo de operação da máquina 98% e o constante e angustiante trabalho de resolução de problemas.
- Controle climático e os requisitos do sistema de climatização: O papel é um material altamente higroscópico — ele “respira” constantemente, absorvendo e liberando umidade de acordo com o ambiente. Se o chão da sua fábrica estiver muito seco (umidade ambiente abaixo de 40%), as fibras do papel perdem a elasticidade e ficam quebradiças. Isso leva diretamente ao temido defeito “Exploding Rim”, em que o papel se rompe completamente durante o processo de enrolamento da borda superior. Por outro lado, a alta umidade faz com que o papel amoleça, levando a atolamentos catastróficos na unidade de alimentação. Instalações profissionais de nível 1 devem incluir um sistema abrangente de climatização (HVAC) ou um sistema de umidificação industrial. Idealmente, a fábrica deveria contar com um sistema dedicado Sala de condicionamento físico onde as folhas de papel em bruto são deixadas em repouso para se estabilizarem por 24 a 48 horas a uma temperatura controlada de 22 °C e umidade relativa de 50%, antes de chegarem à etapa de conformação sob alta tensão.
- Capacidade de carga do piso reforçado: Uma máquina moderna de moldagem de alta velocidade pesa entre 2,5 e 3,5 toneladas. O piso da sua fábrica deve ser construído com concreto fortemente armado e perfeitamente nivelado com precisão a laser, a fim de evitar qualquer desalinhamento mecânico causado por vibrações em altas velocidades.
Protocolos de controle de qualidade e solução de problemas relacionados a defeitos
Mesmo com as melhores máquinas do mundo, as variações naturais do papel, pequenas flutuações de temperatura e a fadiga do operador podem causar defeitos. No setor B2B de hospitalidade e serviços de alimentação, onde os riscos são elevados, um copo com vazamento não é apenas um pequeno inconveniente; representa um grave dano à marca, possíveis queimaduras nos clientes e ações judiciais catastróficas por responsabilidade civil. Dominar um rigoroso Controle de Qualidade (CQ) é exatamente o que diferencia os fornecedores globais de elite, de primeira linha, das oficinas amadoras e de alto risco.
Implementação de procedimentos padronizados de testes
As fábricas profissionais não se limitam a olhar para um copo, apertá-lo e determinar sua qualidade. Elas utilizam testes de resistência rigorosos e cientificamente validados, baseados em procedimentos rigorosos de amostragem de AQL (Limite de Qualidade Aceitável). A referência do setor para testar a integridade da vedação é o Teste de vazamento com corante vermelho. A água comum possui uma tensão superficial relativamente alta, o que significa que ela pode, temporariamente, preencher uma lacuna microscópica sem vazar imediatamente. No entanto, a tinta vermelha penetrante é quimicamente formulada para ter uma tensão superficial drasticamente menor. Quando derramada em um copo, essa tinta explorará violentamente bolhas de ar microscópicas, costuras mal vedadas ou lacunas microscópicas na serrilha em questão de segundos, revelando defeitos que a água esconderia por minutos. Além disso, um teste padrão de estresse térmico exige que o copo seja enchido com água fervente a 90 °C e deixado repousar, sem qualquer movimentação, sobre uma superfície seca por no mínimo 30 minutos, a fim de verificar se a vedação do fundo resiste à expansão térmica e ao amolecimento prolongados.
Além dos testes de vazamento, os protocolos de controle de qualidade de alto padrão envolvem testes microbiológicos rigorosos para garantir a segurança alimentar, testes de odor para garantir a estabilidade da tinta e testes físicos de queda (lançamento de uma caixa totalmente carregada a partir de alturas específicas) para garantir a integridade estrutural da embalagem principal de papelão ondulado durante cenários extremos de transporte internacional.
Solução de problemas relacionados a defeitos comuns de produção
Quando inevitavelmente ocorrem defeitos na linha de produção, o engenheiro-chefe deve diagnosticar a causa raiz imediatamente. O tempo de inatividade custa centenas de dólares por hora. Aqui está uma matriz básica de diagnóstico de problemas que distingue os profissionais dos novatos:
- Defeito: o vazamento na parte inferior “atrasado”. Causa principal: Um copo que retém água por 5 minutos, mas apresenta falha aos 15 minutos, é o defeito mais temido. Isso é quase sempre causado por um problema fundamental Incompatibilidade de celular ou Flutuações de temperatura na serrilha. Por exemplo, se a parede do copo tiver uma gramatura elevada de 280 GSM, mas o disco do fundo tiver apenas 190 GSM, as taxas de expansão térmica variam drasticamente sob o efeito do calor, criando microfendas à medida que os materiais esfriam em velocidades diferentes. Os principais fabricantes garantem uma combinação precisa de gramaturas e utilizam sensores infravermelhos para monitorar as temperaturas do recartilhado em tempo real.
- Defeito: Costura lateral rasgada ou descascada. Causa principal: Em máquinas ultrassônicas, isso indica que o chifre ultrassônico de titânio, que é extremamente caro, está desgastado, sujo ou com a frequência desalinhada, não conseguindo gerar atrito suficiente para derreter o polímero. Em máquinas térmicas, isso significa que o aquecedor de cobre está muito frio (derretimento insuficiente) ou muito quente (queimando o PE completamente).
- Defeito: Rachaduras na borda superior (borda que se rompe). Causa principal: Conforme discutido na seção sobre infraestrutura, trata-se de uma questão puramente relacionada ao ambiente físico, e não de uma falha na máquina. Isso significa que o teor de umidade do papelão base caiu abaixo do limite crítico de 5%. As fibras do papel ficaram frágeis demais para suportar a tensão física extrema causada pelo enrolamento violento para fora. A solução é levar as peças em bruto de volta para a Sala de Condicionamento.
- Defeito: Desalinhamento do registro de impressão. Causa principal: Se o logotipo não estiver centralizado no copo, o sensor óptico (olho elétrico) da máquina de corte e vinco não está conseguindo rastrear corretamente as marcas de registro impressas na bobina de papel, o que resulta em peças em forma de leque assimétricas.
O padrão de excelência “Zero Defeitos” da Yoonpak: como funcionam as fábricas de ponta
Saber como corrigir defeitos é importante, mas projetar um sistema que impeça que eles cheguem a sair da linha de produção é o verdadeiro diferencial de um fabricante de nível mundial. Gigantes globais do setor de restaurantes e redes de café, como Burger King, Tim Hortons e ILLY, não toleram nenhuma “margem de erro”. Para atender e superar esses padrões rigorosos e implacáveis, fabricantes líderes do setor, como O caminho criaram um ecossistema de controle de qualidade “Zero Defeitos” praticamente impenetrável.
Aspectos econômicos da abertura de uma empresa: a dura realidade do ROI
Se você estiver elaborando um plano de negócios para ingressar no segmento de fabricação desse setor, é preciso ignorar deliberadamente os argumentos de venda excessivamente otimistas dos corretores de máquinas e analisar a realidade econômica implacável e sem piedade da indústria de embalagens de papel. Trata-se de um setor de alto volume, de uso intensivo de capital e margens reduzidas, onde a escala é tudo.
CapEx: A armadilha da “integração vertical”
Um orçamento muito reduzido de $25,000 só dá para comprar uma configuração básica de baixa velocidade do tipo “apenas conversão” — o que significa que você precisa adquirir folhas pré-impressas e cortadas à medida de um fornecedor muito maior. Isso afeta imediatamente suas margens de lucro. Para controlar de fato sua cadeia de suprimentos com integração vertical total — ou seja, uma impressora flexográfica própria, uma cortadora plana de alta velocidade, várias máquinas de conformação ultrassônica de alta velocidade, linhas automáticas de embalagem e a enorme infraestrutura de climatização e pneumática necessária — seu gasto de capital inicial (CapEx) ultrapassará facilmente de $200.000 a $500.000 para uma instalação de médio porte.
Um ponto crucial é que os investidores iniciantes muitas vezes se esquecem completamente do capital de giro: você precisará imobilizar pelo menos $30.000 a $50.000 em estoque de rolos de papel bruto e tinta apenas para manter as máquinas abastecidas durante os primeiros meses de operação, enquanto aguarda a liquidação dos pagamentos dos clientes.
Cálculo do ponto de equilíbrio real e das despesas operacionais (OpEx)
A regra de ouro da economia unitária dos copos de papel é a proporção de 70/15. Aproximadamente 70% a 75% do seu custo unitário total é determinado inteiramente pelas matérias-primas (o papelão, o revestimento e a tinta de qualidade alimentar). Outros 10% a 15% são consumidos pelas despesas operacionais (OpEx): alto consumo de energia elétrica industrial (quilowatts-hora para operar aquecedores e compressores gigantes), aluguel das instalações e o salário de operadores mecânicos especializados. Isso normalmente deixa uma margem bruta muito apertada, de 15% a 25%, dependendo fortemente do seu poder de fixação de preços no mercado local e do volume de pedidos.
Em um ambiente de microfábrica, seus custos “ocultos” — rápida depreciação das máquinas, altas taxas de desperdício (que frequentemente ultrapassam 15% quando se inclui o corte de matrizes na pré-impressão) e o alto salário de um técnico-chefe de máquinas indispensável — muitas vezes empurram o ponto de equilíbrio para muito além de 24 meses. No cenário competitivo implacável de hoje, o tão alardeado “ponto de equilíbrio em 8 meses” é uma fantasia perigosa para quem não possui contratos pré-existentes de grande porte, na ordem de milhões de copos. Para startups, tentar a integração vertical desde o primeiro dia invariavelmente leva a uma grave Deseconomias de escala: seus custos com mão de obra, resíduos e despesas gerais por xícara serão de 30% a 40% mais altos do que se você simplesmente comprasse de uma megafábrica OEM já estabelecida. O lucro está exclusivamente no volume massivo, e esse volume exige um nível de escala já consolidado que a maioria das startups simplesmente não tem condições de construir nos primeiros três anos.
A alternativa ao OEM: expandindo sua marca sem o peso do CapEx
Diante das duras realidades da depreciação de máquinas pesadas, das exigências elevadas de energia elétrica trifásica, do pesadelo que é manter a pressão pneumática perfeita e da batalha constante e diária contra as taxas de refugo operacional, muitas marcas globais inteligentes, importadores europeus e varejistas online optam por um caminho muito mais lucrativo: o abastecimento estratégico junto a fabricantes originais (OEM). Por que investir $300.000 em pisos de concreto, compressores de ar e estoque de matéria-prima quando é possível aproveitar as economias de escala aperfeiçoadas de uma megafábrica já existente?
Para redes de café de médio porte, distribuidores atacadistas ou comerciantes ambiciosos da Amazon, é muito mais vantajoso investir o precioso capital na conquista de novos clientes, na construção do valor da marca e na expansão dos canais de distribuição do que na calibração de pontas de soldagem ultrassônica. Ao estabelecer uma parceria direta com um fabricante de primeira linha como O caminho, as empresas evitam completamente o enorme ônus dos investimentos em ativos fixos (CapEx). A Yoonpak oferece preços diretos da fábrica, com a agilidade e o atendimento ao cliente de uma agência de design boutique.
Além disso, a Yoonpak compreende perfeitamente a logística do comércio global. A empresa assessora ativamente os clientes sobre como maximizar a eficiência do transporte, recomendando pedidos de contêineres cheios (20’GP ou 40’HQ) para alcançar a máxima utilização possível do espaço, reduzindo assim de forma significativa o custo unitário de transporte para alguns centavos por xícara. Ela oferece um conjunto incrível de vantagens para o comprador B2B moderno: acesso a surpreendentes Baixas quantidades mínimas de pedido (MOQs a partir de apenas 100.000 unidades, ou 50.000 unidades para pedidos com vários SKUs), completamente serviços gratuitos de modelagem 3D personalizada e projeto estrutural, e prazos de entrega padrão extremamente rápidos, de apenas De 3 a 6 semanas — 7 dias a menos do que a média do setor. Para aliviar ainda mais a pressão sobre o fluxo de caixa e a logística de seus parceiros, a Yoonpak chega a oferecer um mês de armazenamento gratuito no depósito, permitindo que os clientes façam estoque e enviem os produtos exatamente quando precisarem. Para marcas ambiciosas que buscam dominar seu mercado local, essa parceria OEM representa o caminho para o maior retorno sobre o investimento (ROI) possível: obter acesso à máxima qualidade de produto, certificada globalmente, com risco zero de fabricação.
Pare de lutar contra a física e comece a expandir sua marca
Por que arriscar o capital da sua empresa com a desvalorização drástica das máquinas, a complexa conformidade ambiental e as graves responsabilidades decorrentes de vazamentos nos copos? Aproveite os 24 anos de expertise em engenharia da Yoonpak, seu controle de qualidade com zero defeitos e sua capacidade anual de produção de 16 bilhões de copos.
Oferta exclusiva para compradores B2B: Solicite hoje mesmo nossa “Calculadora de Comparação de ROI entre Produtos de Fábrica e OEM” e um kit de amostras personalizado e gratuito para saber exatamente quanto capital você pode economizar.
Receba hoje mesmo minha análise gratuita de ROI e exemplosConclusão: O futuro é sustentável e reciclável
O setor de copos de papel passou definitivamente de um ofício básico para uma ciência dos materiais de alto risco. Hoje, a rentabilidade depende do seu domínio de revestimentos aquosos, precisão pneumática de 0,8 MPa e rastreabilidade regulatória total. À medida que a demanda global por embalagens sustentáveis cresce, a escolha estratégica é clara: investir milhões em uma instalação com climatização controlada ou fazer parceria com um fabricante OEM de elite e experiente como a Yoonpak. Em última análise, o sucesso não está em dobrar papel — está na sinergia entre engenharia precisa e controle de qualidade rigoroso. Para o comprador B2B moderno, apenas três critérios importam: um copo que não vaze, uma marca que não seja tributada e uma cadeia de suprimentos que nunca falhe.
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean