

Guia sobre matérias-primas para copos de papel: GSM, custo, rendimento e como evitar armadilhas ocultas
Entrar no setor de fabricação de copos de papel ou ampliar suas compras globais de embalagens muitas vezes parece uma jornada por um campo minado. Muitos proprietários de fábricas e gerentes de compras agem com base na perigosa ideia errônea de que comprar matéria-prima para copos de papel é tão simples quanto encomendar papel comum para impressora. A realidade é muito mais implacável. Um pequeno erro de cálculo nas especificações do material — seja uma gramatura (GSM) incorreta, um revestimento de barreira incompatível ou um teor de umidade mal gerenciado — pode levar a consequências desastrosas. Essas consequências vão desde atolamentos constantes das máquinas na linha de produção até reclamações devastadoras de vazamentos na base por parte das principais redes de café, fazendo com que, no fim das contas, suas margens de lucro despencem devido às altas taxas de refugo.
Seja ao lidar com bobinas gigantes de várias toneladas ou com pacotes de copos de papel pré-cortados, a escolha do material certo para copos de papel é uma decisão de grande importância, tanto do ponto de vista técnico quanto financeiro. Este guia abrangente foi elaborado para profissionais do setor B2B, diretores de fábrica e importadores globais de embalagens. Vamos deixar de lado o jargão superficial do marketing e nos aprofundar nas realidades industriais da matéria-prima utilizada na fabricação de copos de papel.
Para respeitar o seu tempo e oferecer valor imediato, este guia está estruturado em torno de quatro pilares fundamentais das compras B2B:
- 1. A ciência dos materiais subjacente: Avaliação de pastas de papel de base, tolerâncias à umidade e revestimentos de barreira.
- 2. A Matriz de Engenharia: O padrão de referência para a correspondência entre o gramagem do papel (GSM) e a capacidade volumétrica do copo.
- 3. Formatos da cadeia de suprimentos: Limites quantitativos para a escolha entre rolos gigantes e leques de copo.
- 4. Custo-rendimento comercial e garantia: Calcular o número real de peças com defeito por tonelada e eliminar atritos pós-venda.
Entendendo a matéria-prima dos copos de papel: muito mais do que apenas “papel”
Para dominar o processo de compras, precisamos primeiro romper com a ilusão cognitiva de que um copo de papel é feito simplesmente de “papel”. Na engenharia moderna de embalagens, um copo de papel é um produto composto projetado com precisão. Ele se baseia em uma estrutura binária rigorosa: o papel de base estrutural e o revestimento de barreira. Não é possível discutir um sem avaliar profundamente o outro.
Pense nisso como a anatomia de um edifício. A polpa de papel de base atua como a estrutura de aço, proporcionando a rigidez necessária, a retenção da forma e a integridade estrutural sob tensão. O revestimento de barreira funciona como o concreto e a vedação impermeável, garantindo que o líquido permaneça no interior e que as costuras se mantenham bem vedadas sob vedação industrial em alta temperatura. Um copo revestido com polietileno (PE) padrão da indústria consiste, tipicamente, em papel base 95% e revestimento de polímero 5%, em termos de peso. Compreender essa proporção de 95/5 é o primeiro passo para diagnosticar por que um copo de papel aparentemente perfeito pode desmoronar repentinamente quando enchido com água fervente. Nunca se trata apenas de uma questão de “papel”; é um desafio estrutural e químico envolvendo compósitos.
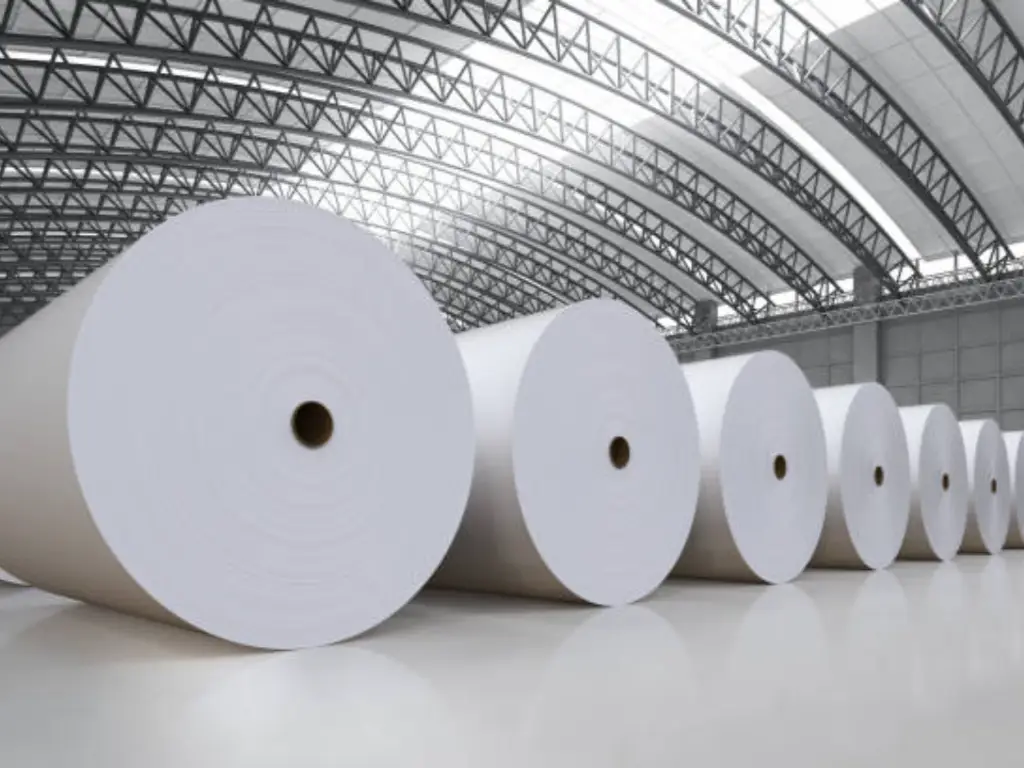
A Fundação: Avaliação de matérias-primas de celulose para a fabricação de copos
A “estrutura” do seu copo determina a sensação que ele proporciona na mão do consumidor e a facilidade com que passa pelas máquinas de moldagem a velocidades superiores a 100 copos por minuto. A escolha da polpa de base adequada exige um equilíbrio entre o desempenho físico ideal, as variáveis ambientais e o posicionamento no mercado.
Polpa de madeira virgem e integridade estrutural
No setor de embalagens para alimentos, a polpa de madeira virgem 100% continua sendo o padrão-ouro indiscutível. Mas por que os fabricantes de ponta se recusam a abrir mão disso? A resposta está em dois parâmetros físicos essenciais: rigidez e resistência à tração. As fibras virgens são longas, robustas e altamente entrelaçadas. Quando a borda superior de um copo de papel é enrolada (processo de enrolamento) ou a borda inferior é serrilhada, as fibras da polpa virgem se dobram e se esticam sem se romper.
Além disso, rigorosas normas internacionais de segurança alimentar, como a norma 21 CFR 176.170 da FDA, proíbem estritamente o uso de papel reciclado secundário na camada interna que entra em contato direto com alimentos aquosos e gordurosos. O papel reciclado contém contaminantes imprevisíveis, fibras curtas e resíduos químicos de tintas anteriores. Imagine um consumidor segurando um café com leite quente grande de 16 onças; se a integridade estrutural do copo depender de fibras recicladas fracas, o calor comprometerá rapidamente a rigidez do copo. O corpo do copo amolecerá, se deformará e poderá causar um grave risco de queimadura. Investir em polpa de madeira virgem de alta qualidade garante rigidez máxima, ausência total de odor e operabilidade impecável nas máquinas.
Polpas alternativas ecologicamente corretas e tendências de mercado
À medida que as exigências globais de sustentabilidade se tornam mais rigorosas, celuloses alternativas, como a de bambu e a de bagaço de cana-de-açúcar, estão ganhando cada vez mais espaço. No entanto, os compradores B2B devem ir além do rótulo de “ecológico” e compreender a realidade operacional desses materiais no chão de fábrica.
A polpa de bambu é altamente renovável, mas suas fibras são naturalmente mais curtas e mais duras do que as da polpa de madeira. Embora isso proporcione excelente rigidez natural, também representa um problema oculto para as máquinas de moldagem de copos de papel em alta velocidade: o excesso de pó de papel. O processamento da polpa de bambu exige moldes de corte extremamente precisos; caso contrário, gera pó que pode obstruir os sensores e os coletores de aquecimento da máquina, aumentando o tempo de inatividade para manutenção. O bagaço de cana é mais macio e costuma ser usado para tampas de polpa moldada, mas requer um tratamento químico específico para atingir a resistência à água necessária para o corpo dos copos. Comercialmente, a mudança para o material de bambu pode aumentar o custo unitário de cada copo em 10% a 15%, um custo adicional que geralmente só é absorvido por marcas de café independentes de alto padrão e com consciência ecológica.
O papel fundamental do teor de umidade no papel-base
Aqui está um ponto cego do setor que distingue compradores amadores de engenheiros de fábrica experientes: a alteração física das matérias-primas durante o armazenamento. Antes mesmo de discutirmos os revestimentos, precisamos abordar o papel-base's Teor de umidade, que deve ser rigorosamente mantido entre 5% e 7%.
Se o seu depósito não tiver controle climático e o teor de umidade cair abaixo de 5% no inverno, as fibras do papel ficam quebradiças. Quando a máquina tenta realizar o processo de enrolamento da borda superior (rimming), o papel se rompe e se rasga, resultando em uma borda irregular e imprópria para venda, incapaz de manter uma tampa plástica bem presa. Por outro lado, se o ambiente estiver muito úmido e a umidade ultrapassar 7%, o papel perde a rigidez e fica encharcado. Pior ainda, durante o processo de selagem da parte inferior em alta temperatura, a umidade retida se transforma em vapor sob o revestimento de barreira, causando bolhas, selagens fracas e vazamentos inevitáveis. Mesmo que você adquira celulose virgem da mais alta qualidade, a falta de controle dessa tolerância rigorosa à umidade tornará o material inutilizável.
Revestimentos de barreira: a ciência da impermeabilização e da vedação
Se a polpa é o esqueleto, o revestimento de barreira é a pele. Essa camada microfina é responsável por impedir a penetração de líquidos e por atuar como o adesivo térmico que sela as costuras laterais e a borda inferior do copo. Escolher o revestimento errado não significa apenas um copo com vazamento; significa que toda a sua linha de produção pode deixar de aderir corretamente.
Dinâmica do revestimento tradicional de polietileno (PE)
O cavalo de batalha do setor é Polietileno (PE). A decisão fundamental para qualquer comprador é escolher entre materiais com revestimento PE simples e PE duplo. Trata-se de uma questão de termodinâmica, não apenas de qualidade.
| Tipo de revestimento | Aplicação principal | Mecanismo físico fundamental | Impacto no custo e no peso |
|---|---|---|---|
| PE único (somente na parte interna) | Bebidas quentes (café, chá) | Impede a penetração de líquidos no interior. O papel externo permanece sem revestimento para dispersar levemente o calor. | Custo padrão. Menor peso em GSM. |
| PE duplo (interno e externo) | Bebidas geladas (refrigerantes, café gelado) | Prevenção de vazamentos internos E proteção externa contra a condensação atmosférica (umidade). | Custo mais alto (+15 g a 20 g de peso extra). Evita que o copo fique encharcado por fora. |
Um parâmetro de engenharia crucial é o peso do revestimento de PE, que normalmente varia de 15 g a 20 g/m². Se um fornecedor reduzir custos oferecendo um revestimento de PE de 12 g, você enfrentará o problema da “falsa vedação” — o copo parece vedado, mas se abre quando enchido com líquido quente, pois não há polímero derretido suficiente para formar uma ligação molecular sólida. Um revestimento com espessura superior a 20 g adiciona peso desnecessário, eleva seu custo por tonelada e acelera o desgaste da lâmina de corte.
Revestimentos sustentáveis de última geração: a dura realidade do setor industrial
As demandas do mercado PLA (Ácido polilático) e revestimentos de barreira aquosos (à base de água). No entanto, a transição para essas opções sustentáveis exige que se superem as difíceis realidades do processo de fabricação.
O PLA é um polímero de origem vegetal e compostável, mas é notoriamente frágil e altamente sensível à temperatura. Se você utilizar papel revestido com PLA, as costuras laterais exigirão sistemas de ar quente controlados digitalmente e de alta precisão ou Seleção por ultrassom tecnologia que permite obter uma colagem limpa sem queimar o material. Além disso, a matéria-prima de PLA tem um prazo de validade rigoroso. Em um depósito padrão, sem ar-condicionado contínuo e controle de umidade, seu intervalo ideal de processabilidade na máquina costuma ser de apenas 6 meses. Além disso, ele começa a se degradar, rachar e apresentar falhas na linha de produção.
Os revestimentos aquosos apresentam um desafio termodinâmico diferente. Embora tornem o copo totalmente reciclável junto com o papel comum, seu limiar de ativação térmica difere significativamente do do PE. Os diretores de fábrica muitas vezes precisam reduzir a velocidade de operação de suas máquinas em 15% a 20% para aumentar o tempo de permanência. Mais importante ainda, eles precisam compensar isso aumentando as temperaturas do coletor de aquecimento ou do aquecedor inferior em 30 °C a 50 °C para ativar adequadamente a dispersão à base de água. Se não forem ajustadas simultaneamente tanto a velocidade quanto a temperatura, isso certamente resultará em falsos selamentos generalizados e vazamentos catastróficos.
A Matriz de Engenharia: Adequação do GSM à Capacidade do Copo
Talvez o aspecto mais importante do processo de aquisição seja a correspondência entre os gramas por metro quadrado (GSM) e a capacidade volumétrica do copo. Com base nas normas internacionais TAPPI T441 (absorção de água de Cobb) e em dados de diagnóstico fornecidos pelos principais fabricantes de maquinário, elaboramos a seguinte matriz de correspondência.
| Capacidade do copo (oz/ml) | GSM recomendado para o papel base | Revestimento de PE GSM | Aplicações típicas e observações |
|---|---|---|---|
| 4 oz (118 ml) | 150 g/m² – 170 g/m² | 15 g PE individual | Doses de café expresso, xícaras de degustação. Baixa tensão estrutural. |
| Oito onças (236 mililitros) | Duzentos e trinta gramas por metro quadrado – duzentos e sessenta gramas por metro quadrado | 15 g – 18 g PE simples | Café quente comum. Exige boa rigidez para facilitar o manuseio. |
| 12 oz – 16 oz (354 ml – 473 ml) | 280 g/m² – 300 g/m² | 18 g PE simples / PE duplo | Bebidas quentes em porções grandes ou bebidas frias em porções padrão. Elevado estresse térmico. |
| 20 oz – 22 oz (590 ml – 650 ml) | 300 g/m² – 320 g/m² | 18 g de PE duplo | Cafés gelados jumbo. Exigem máxima rigidez e proteção contra condensação. |
Para compreender a importância comercial dessa matriz, considere o copo padrão de café quente de 8 oz. Se um gerente de compras insistir em usar papel de 300 g/m² para um copo de 8 oz a fim de obter uma sensação de altíssima qualidade, o copo ficará, de fato, incrivelmente rígido. No entanto, o peso elevado da matéria-prima faz com que o número total de copos produzidos por tonelada de papel caia significativamente. Seu custo unitário dispara, e sua equipe de vendas perderá constantemente licitações B2B para concorrentes que oferecem a especificação de 250 g/m², ergonomicamente adequada e com custo otimizado.
Formatos de matéria-prima: da cadeia de suprimentos à compatibilidade com as máquinas
Uma vez definidas as propriedades físicas, o próximo desafio é a configuração da cadeia de suprimentos: rolos jumbo versus leques de copos pré-cortados. Essa decisão não deve se basear em impressões pessoais, mas em limites rigorosos de volume de produção.
Pãezinhos gigantes: A aquisição de bobinas gigantes (que muitas vezes pesam mais de uma tonelada cada) oferece o menor preço por quilograma. No entanto, esse formato é recomendado estritamente apenas se o volume de produção diário da sua fábrica exceder consistentemente 1.000.000 de xícaras, e é necessário um investimento em capital para operar máquinas de impressão flexográfica de alta velocidade e cortadoras planas com sistemas automatizados de recuperação de resíduos de bobina. Sem essa infraestrutura, os rolos jumbo são um pesadelo logístico.
Fãs de copos pré-recortados: Se a capacidade diária da sua unidade for inferior a 500.000 copos, ou, se você quiser evitar os pesados investimentos em equipamentos de pré-impressão, deve adquirir leques de copo pré-cortados. A matéria-prima chega impressa, revestida e cortada de acordo com as especificações exatas do seu molde, pronta para a máquina de moldagem. Ao adquirir leques de copo, o indicador fundamental a ser avaliado é o do fornecedor's Layout aninhado eficiência. Um layout otimizado de corte e vinco pode reduzir o desperdício de bobina de papel em até 5%, uma economia direta que deve se refletir no preço final de compra.
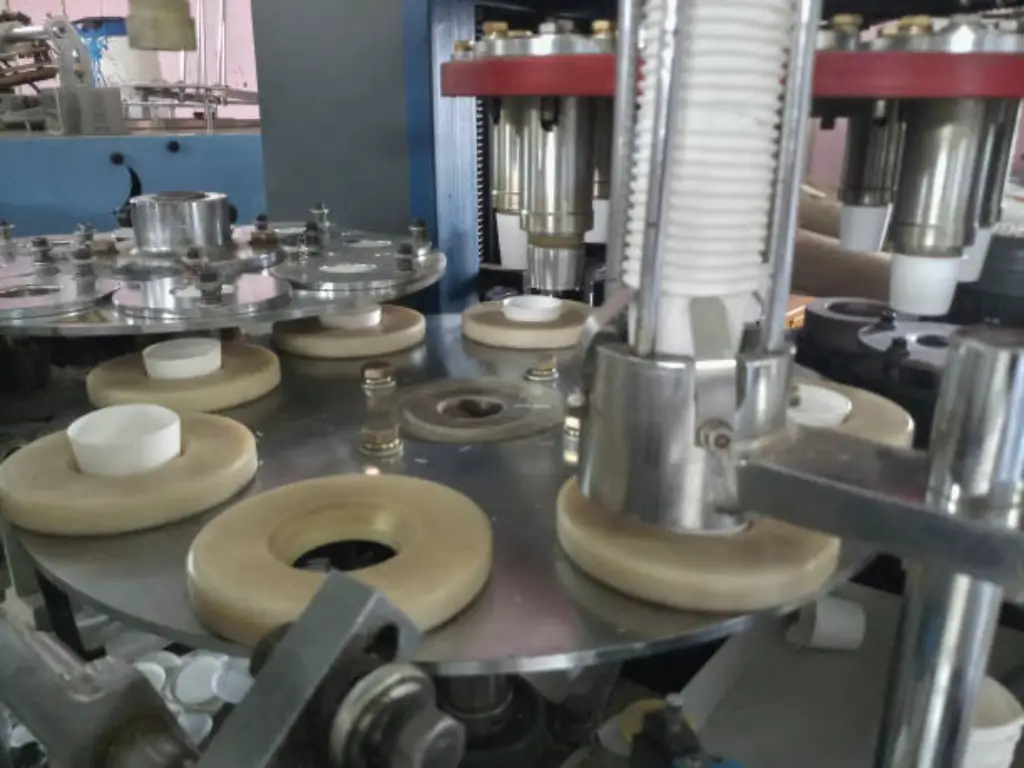
Cálculo de custo-rendimento no setor B2B: maximização do número de peças por tonelada
No setor de manufatura B2B, a verdade definitiva está nas margens de lucro. A compra de matéria-prima por peso (toneladas) e a venda do produto acabado por volume (unidades) criam um cenário complexo de conversão de custos.
A matemática do rendimento do papel
Para prever a produção com precisão, é necessário utilizar uma fórmula de cálculo de rendimento. Supondo que você esteja comprando 1 tonelada métrica (1.000 kg) de papel revestido em rolo, o cálculo deve levar em conta o resíduo estrutural que sobra após o corte dos leques de copos (normalmente cerca de 15% para um layout otimizado).
Fórmula do rendimento: (Peso total em gramas × porcentagem utilizável) ÷ peso de uma xícara vazia
Por exemplo, se você estiver produzindo um copo de 8 onças com papel de 250 g/m², uma única peça cortada para copo pode pesar aproximadamente 4,5 gramas.
(1.000.000 gramas × 0,85) = 850.000 gramas de material utilizável.
850.000 gramas ÷ 4,5 gramas = ∼188.888 xícaras por tonelada.
Leia também: Precisa elaborar um orçamento preciso para o seu próximo ciclo de compras? Confira nossa análise mais recente sobre o Preço da matéria-prima para copos de papel da ITC para fazer um levantamento dos seus custos.
Custos ocultos em materiais de baixa qualidade
A busca pelo menor preço por tonelada é a armadilha mais comum para os compradores. Economizar $50 por tonelada de matéria-prima pode acarretar custos ocultos catastróficos no chão de fábrica. Materiais abaixo do padrão costumam apresentar espessura de revestimento irregular e gramatura (GSM) inconsistente ao longo da banda de papel. Essa variação microscópica leva a frequentes atolamentos da máquina. Cada vez que um operador para a máquina para desobstruir um atolamento, você perde não apenas matéria-prima, mas também minutos preciosos de tempo de produção.
Para eliminar completamente esses custos ocultos, o departamento de compras deve direcionar seu foco para fornecedores que adotem um controle de qualidade rigoroso e garantam a rastreabilidade das matérias-primas. Por exemplo, O caminho, uma fabricante com 24 anos de experiência, elimina variações no material ao adquirir papel exclusivamente de fábricas reconhecidas mundialmente, como a SUN PAPER e a Stora Enso. Ao implementar verificações de controle de qualidade de alta frequência a cada hora, ela garante consistência absoluta na espessura do revestimento. Para selar esse sistema de qualidade de ciclo fechado, a Yoonpak imprime a data e a hora de produção, além de um número de série exclusivo, no fundo de cada copo. Essa rastreabilidade 100% reduz a zero absoluto o risco do cliente de se deparar com lotes com defeito — um padrão que conquistou a confiança de gigantes globais como Burger King, Tim Hortons e ILLY. Você pode descobrir mais sobre como a fabricação de precisão pode reduza seus custos globais de produção de copos de papel com as soluções especializadas em cadeia de suprimentos da Yoonpak.
Conformidade regulatória e garantia pós-venda em embalagens para produtos alimentícios
A última barreira para expandir globalmente seu negócio de embalagens B2B é a conformidade regulatória. Atuar na Europa, na América do Norte ou nos mercados de alto padrão do Oriente Médio exige materiais que atendam a rigorosos padrões de segurança e ambientais. Seu papel bruto e seus revestimentos devem estar em conformidade com a FDA dos EUA (21 CFR 176.170) e com a LFGB europeia e, idealmente, possuir a certificação FSC (Forest Stewardship Council). Sem esses documentos, as grandes redes o desqualificarão imediatamente de seus processos de licitação. Escolher uma fábrica totalmente certificada como a Yoonpak — que opera de acordo com as normas ISO, BRC, FDA e LFGB — abre instantaneamente as portas do mercado global, com o respaldo de uma capacidade anual de 16 bilhões de copos e um MOQ flexível a partir de apenas 100.000 unidades (ou 10.000 unidades se o frete for coberto).
No entanto, o maior receio dos compradores transfronteiriços de bens de consumo rápido (FMCG) é o FOMU (Fear Of Missing Out/Messing Up) — mais especificamente, o pesadelo de interrupções na cadeia de suprimentos e reclamações pós-venda. Os fornecedores tradicionais exigem processos complexos e demorados de devolução de lotes com defeito, o que paralisa suas operações e causa falta de estoque.
A Yoonpak elimina esse atrito ao redefinir a garantia pós-venda. Em vez de prolongar as investigações, a Yoonpak oferece uma política de resposta rápida: caso ocorra um vazamento, não é necessário devolver o produto. Ao receber provas fotográficas ou em vídeo, a Yoonpak irá iniciar o processo de reclamação em até 48 horas. Ao oferecer reembolsos imediatos na conta ou soluções aceleradas para refação, eles eliminam completamente os riscos financeiros e as demoras associadas às compras internacionais. Faça hoje mesmo a transição para uma cadeia de suprimentos sem riscos solicitando amostras padrão gratuitas, com envio em até 48 horas, e aproveite o armazenamento gratuito por um mês para otimizar sua logística global.
 English
 German
 Spanish
 Italian
 Dutch
 French
 Portuguese
 Russian
 Arabic
 Korean